Skontaktuj się z firmą Koven Air
ISO 14644 / Aneks 1 EU GMP
Farmaceutyczna chłodnica pracująca na sucho (DCC) do stref procesowych GMP
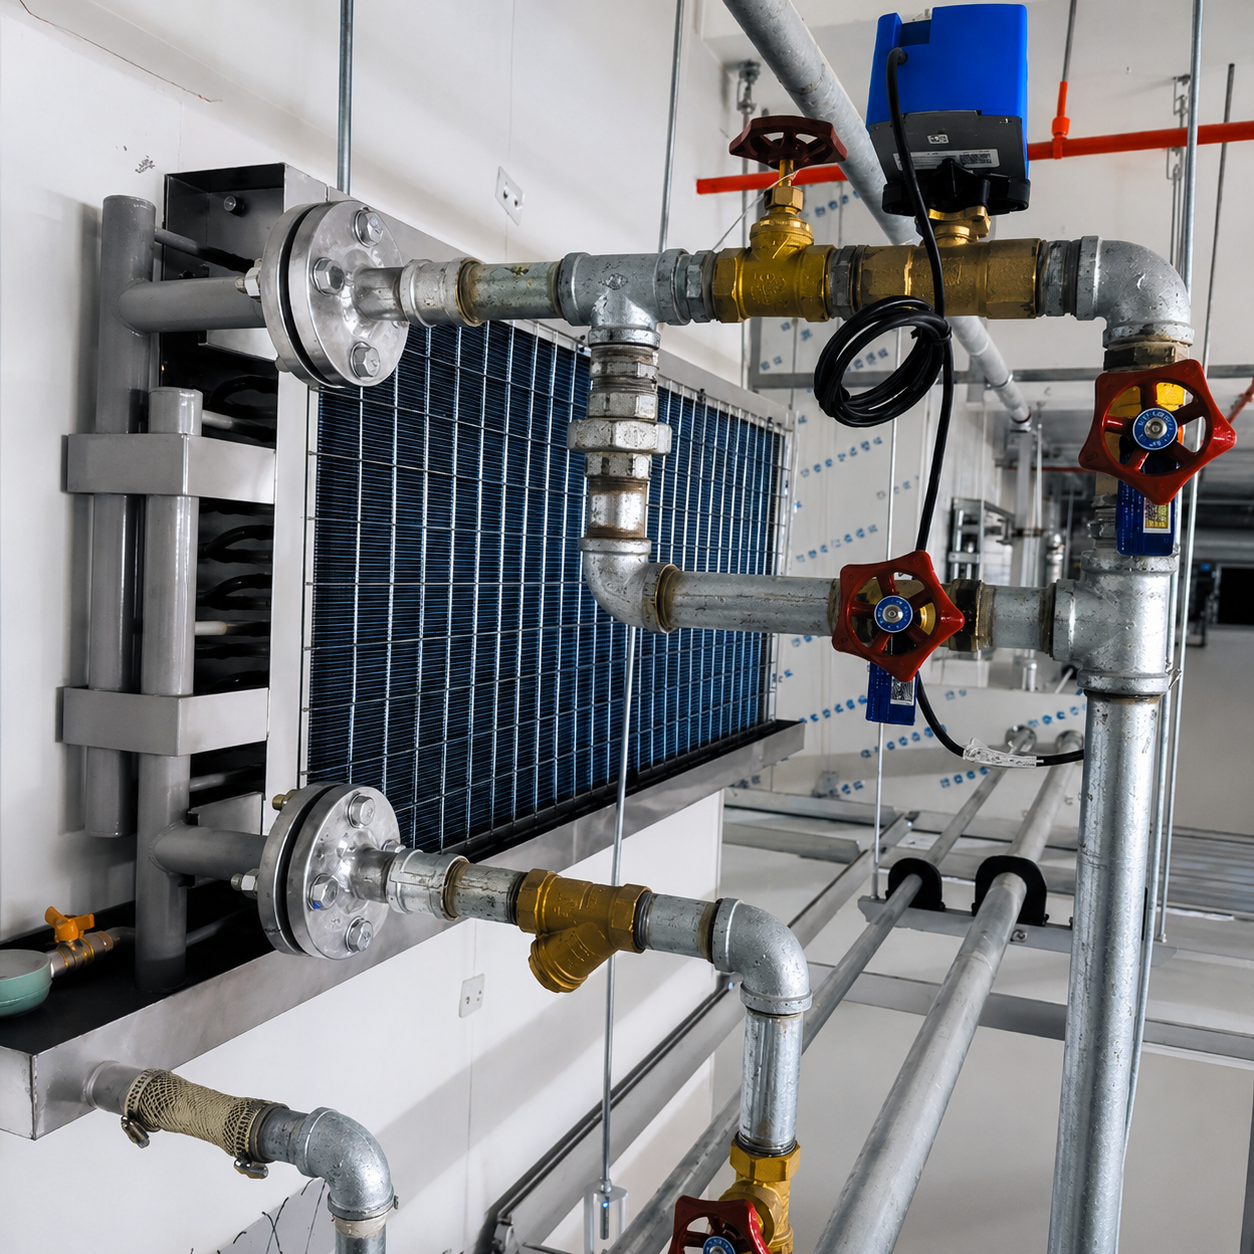
Farmaceutyczne chłodnice pracujące na sucho Koven Air odprowadzają ciepło jawne z powietrza procesowego w strefach GMP, nie wytwarzając skroplin. Temperatura powierzchni chłodnicy nigdy nie spada poniżej punktu rosy w pomieszczeniu, co eliminuje konieczność stosowania tac ociekowych i stojącą wodę, a także ogranicza ryzyko rozwoju drobnoustrojów w pomieszczeniach czystych klas A/B/C/D.
Pełna identyfikowalność
Higieniczne wykonanie ze stali SS316L
Sterowanie w układzie zamkniętym
13°C
Zasilanie wodą lodową
0.0
Ryzyko kondensacji
Panel techniczny i parametry
53,3 kW
Moc chłodzenia jawnego
±1,0°C
Precyzja sterowania w układzie zamkniętym
13–14°C
Zasilanie wodą lodową
2,0°C
Projektowa różnica temperatury powietrza ΔT
4,5×2,1m
Zapotrzebowanie na miejsce przez chłodnicę (4-rzędową)
SS316L
Gatunek materiału elementów mających kontakt z wodą
Ryzyko kondensacji w farmaceutycznych strefach procesowych, jak rozwiązuje je chłodnica pracująca na sucho
Co oznacza „sucha” chłodnica DCC? Farmaceutyczna chłodnica DCC to po prostu chłodnica wodna, która odprowadza wyłącznie ciepło jawne (temperaturę), nigdy zaś ciepło utajone (zawartość wilgoci). Temperatura powierzchni chłodnicy utrzymywana jest powyżej punktu rosy w pomieszczeniu, dzięki czemu nie skrapla się na niej woda. Ta jedna różnica konstrukcyjna ma prawdopodobnie większe znaczenie w pomieszczeniu czystym GMP niż w niemal każdym innym miejscu budynku.
Skropliny powstające na powierzchni chłodnicy, tacy ociekowej lub kanale wentylacyjnym mogą tworzyć zbiornik stojącej wody, będący bezpośrednią drogą rozprzestrzeniania się drobnoustrojów w strefie klasy A/B/C/D. Każda strategia kontroli zanieczyszczeń zgodna z Aneksem 1 EU GMP §2.3 musi uwzględniać to zagrożenie. Nawet najlepsze rozwiązania z chłodnicą mokrą wymagają tacy ociekowej i regularnej dezynfekcji. Chłodnica DCC eliminuje ryzyko u źródła.
Jako producent urządzeń do chłodzenia procesowego zgodnych z GMP, Koven Air projektuje chłodnice procesowe pracujące na sucho z myślą o tym zastosowaniu: wykorzystuje powierzchnie o jakości higienicznej, obiegi wody lodowej pracujące co najmniej 2°C powyżej punktu rosy przy średnim obciążeniu procesowym oraz układy sterowania o tak wysokiej precyzji, że utrzymują strefę klasy A w obszarze napełniania pomieszczenia czystego w granicach 1°C od wartości zadanej.
Od początku jest to konstrukcja chłodnicy procesowej przeznaczonej wyłącznie do chłodzenia jawnego, a nie modernizacja centrali wentylacyjnej cleanroom do pracy na sucho, w której przewymiarowana powierzchnia pozostawia sterowanie luźno dostrojonej pętli regulacyjnej.
0%
WILGOCI UTAJONEJ
Poniżej przedstawiono specyfikacje, opisano rzeczywistą instalację obejmującą 54 chłodnice oraz omówiono dokumentację wchodzącą w skład akt walidacyjnych.
Procesowa chłodnica Koven Air do zastosowań farmaceutycznych: konfiguracje i specyfikacje
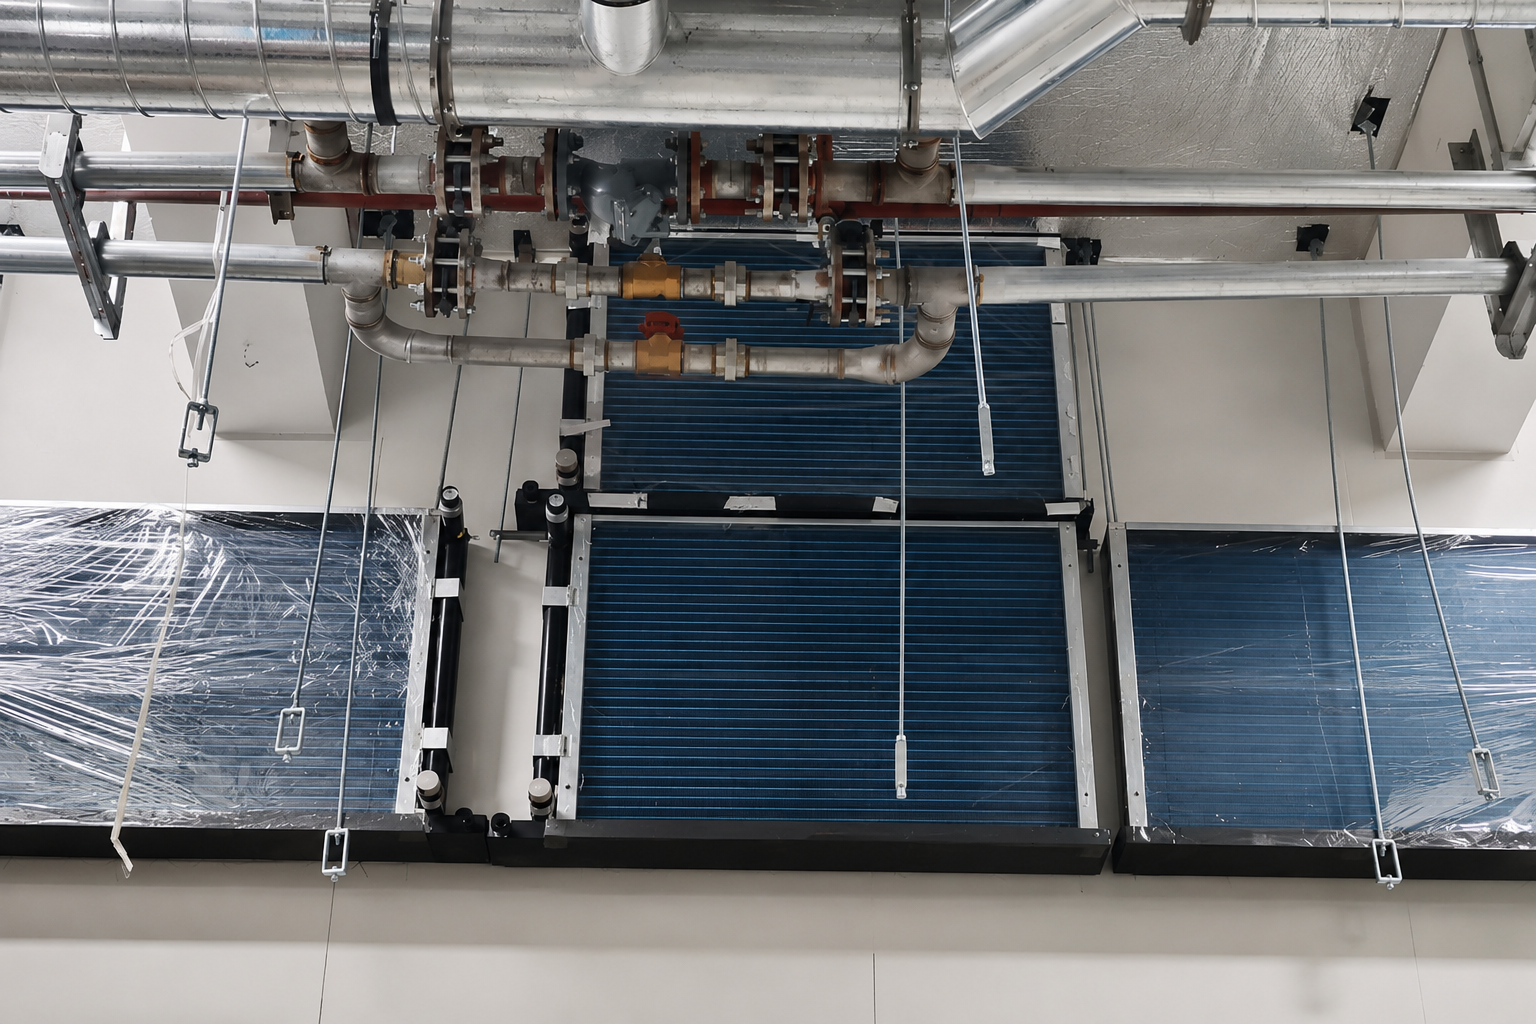
Urządzenia to 4-rzędowe zespoły do montażu pionowego o wymiarach 4,5m (dł.) x 2,1m (wys.) x 0,36m (grubość), instalowane w orientacji nazywanej przez nas układem W. Dzięki temu ich zespoły tworzą jednolitą płaszczyznę wzdłuż korytarza powietrza powrotnego. W Koven Air przyjęliśmy takie rozwiązanie, ponieważ przypadkowe rozmieszczenie niemal zawsze prowadzi do problemów z dostępem serwisowym. Projektujemy co najmniej 1,0-1,25m wolnej przestrzeni serwisowej przed każdą chłodnicą, a zespoły umieszczamy 1,25m od ściany zewnętrznej. Są to wymiary pochodzące bezpośrednio z instalacji biotechnologicznej, a nie z najnowszego katalogu.
Zastosowana tu strategia sterowania służy do rozdzielenia funkcji regulacyjnych; znana jest również jako THIC (niezależne sterowanie temperaturą i wilgotnością) i działa następująco: DCC odpowiada za ciepło jawne, MAU za ciepło utajone i wilgotność, a FFU za cząstki stałe. Są to trzy osobne układy o trzech różnych funkcjach, które nie wpływają na wartości zadane pozostałych.
ARCHITEKTURA UKŁADU
Przykład z rzeczywistej instalacji: odległość 1,25m od ściany jest często pierwszym punktem spornym dla zespołu na miejscu. Wskazaliśmy ją, aby umożliwić wysunięcie zespołu chłodnic do czyszczenia bez wyłączania sąsiedniego obiegu.
W innych zastosowaniach częściej stosuje się połączone chłodnice w centralach wentylacyjnych, które mają regulować jednocześnie ciepło utajone i jawne we wspólnym strumieniu powietrza. Rozwiązanie to działa, ale wymaga jednoczesnej kondensacji i ponownego podgrzewania powietrza w chłodnicach, co prowadzi dokładnie do problemu z tacą ociekową i drobnoustrojami opisanego na początku tej strony.
| Parametr | Wartość | Uwagi |
|---|---|---|
| Moc chłodzenia jawnego | 53,3 kW na urządzenie | Uwzględnia rezerwę ~2% na nierównowagę hydrauliczną |
| Temperatura wody lodowej | Zasilanie 13–14°C / powrót 18–19°C | Obieg o średniej temperaturze, utrzymywanej powyżej punktu rosy |
| Projektowa różnica temperatury powietrza ΔT | 2,0°C (zakres 1,5–2,5°C) | Wymiana ciepła wyłącznie jawnego, praca na sucho |
| Precyzja sterowania | ±1,0°C (klasa A), ±1,5°C (klasa C), ±2,0°C (klasa D) | PT100 (±0,1°C) + regulator PID sterujący zaworem z napędem |
| Materiały mające kontakt z wodą | Odporna na korozję stal nierdzewna SS316L / SS304, rurki wężownicy miedziane | Połączenia rur lutowane twardo srebrem, gatunek zgodny ze specyfikacją projektu |
| Próba ciśnieniowa | ≥0,6 MPa, utrzymanie przez 30 minut, spadek ≤0,02 MPa | Próba każdego urządzenia w fabryce przed wysyłką |
Klasa pomieszczenia czystego GMP → tabela doboru chłodnic pracujących na sucho
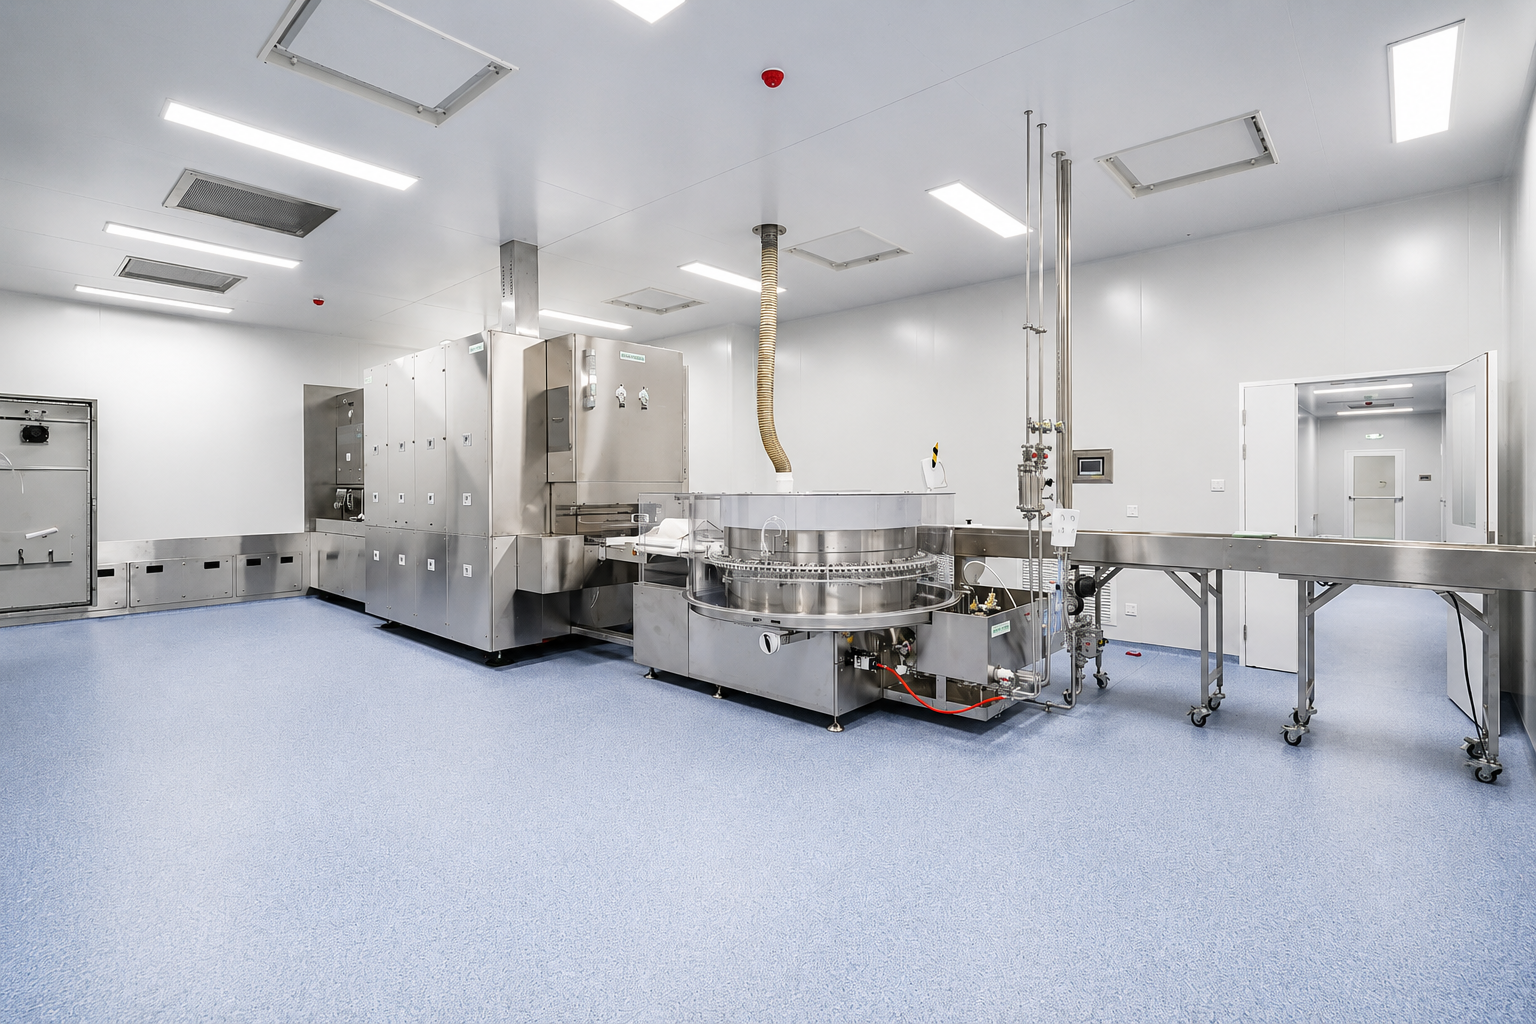
Dane pochodzą ze zrealizowanego niedawno projektu biotechnologicznego obejmującego 2000m² pomieszczeń do napełniania i wykańczania produktu. To najbliższa rzeczywistym danym odpowiedź na pytanie: „Ile urządzeń DCC naprawdę potrzeba dla danej klasy pomieszczenia czystego?”
| Klasa pomieszczenia czystego | Powierzchnia | Liczba urządzeń DCC | Moc chłodnicza strefy | Precyzja sterowania | Wilgotność względna |
|---|---|---|---|---|---|
| Klasa A (strefa napełniania z tłem klasy B) | 580 m² | 16 | 853 kW | ±1,0°C | ≤45±5% RH |
| Klasa C (obszar pomocniczy/przygotowania do napełniania) | 880 m² | 24 | 1 279 kW | ±1,5°C | 55±5% RH |
| Klasa D (pomocnicza) | 540 m² | 14 | 746 kW | ±2,0°C | 55±10% RH |
| Łącznie | 2 000 m² | 54 | ≈2 878 kW | — | — |
Źródło: dane Koven Air z zakończonego projektu sterylnego zakładu biotechnologicznego do napełniania i wykańczania produktu, Aneks 1 EU GMP (2022), klasyfikacja rdzenia A/tła B. Przyporządkowanie klas do ISO 14644-1 (klasa A = ISO 5 w spoczynku i podczas pracy; klasa C = ISO 7 w spoczynku/ISO 8 podczas pracy; klasa D = ISO 8 w spoczynku) wynika z klasyfikacji przyjętej w projekcie i standardowych branżowych tabel korelacji. Aneks 1 zawiera własną tabelę liczby cząstek zamiast bezpośrednich odwołań do numerów klas ISO.
Nie wiadomo, ile urządzeń potrzeba dla danej powierzchni pomieszczenia czystego?
Poproś o obliczenie obciążenia cieplnego jawnego →Chłodnica pracująca na sucho a konwencjonalna chłodnica powietrza pracująca na mokro: porównanie ryzyka zanieczyszczenia
Standardowa chłodnica pracująca na mokro schładza powietrze poniżej punktu rosy, co powoduje skraplanie się wilgoci. Następnie skropliny odprowadza się przez tacę ociekową i przewód odpływowy, po czym planuje regularne czyszczenie i dezynfekcję, aby wilgoć nie stała się źródłem zanieczyszczeń.
Chłodnica pracująca na sucho jest zaprojektowana tak, aby temperatura jej powierzchni nigdy nie spadała poniżej punktu rosy. W efekcie obowiązek kontroli kondensacji zmienia się z „zajmij się nią, gdy już powstanie” na „nie dopuść do jej powstania”. Oto porównanie, które najczęściej omawiamy z zespołami inżynierskimi:
CZYNNIK [VAR]
CHŁODNICA POWIETRZA PRACUJĄCA NA MOKRO
CHŁODNICA KOVEN AIR PRACUJĄCA NA SUCHO (DCC)
Temperatura zasilania wodą lodową
6–7°C (zgodnie z projektem poniżej punktu rosy)
13–14°C (utrzymywana powyżej punktu rosy)
Powstawanie skroplin (praca zgodna z projektem)
Tak — wymagana taca ociekowa + przewód odpływowy skroplin
0% — taca ociekowa nie jest wymagana
Podłoże sprzyjające rozwojowi drobnoustrojów
Stojące skropliny na chłodnicy/tacy ociekowej
Chłodnica sama nie wytwarza skroplin
Regulacja wilgotności
Chłodnica obsługuje obciążenie jawne i utajone
Rozdzielone funkcje — MAU osobno obsługuje ciepło utajone i wilgotność
Częstotliwość czyszczenia/dezynfekcji
Taca ociekowa i powierzchnia chłodnicy według ustalonego harmonogramu
Tylko powierzchnia chłodnicy, bez cyklu ze stojącą wodą
Różnica temperatury po stronie powietrza ΔT
8–12°C
Projektowo 2,0°C (zakres 1,5–2,5°C)
Systemy odzysku ciepła w centralach wentylacyjnych tracą w rzeczywistych warunkach sprawność wskutek nieszczelności i obejścia przepływu, gdy mają obsługiwać jednocześnie obciążenie jawne i utajone w jednym obiegu. Potwierdza to recenzowana literatura HVAC, a nie tylko materiały handlowe. Chłodnica pracująca na sucho nie może ulec awarii w ten sposób: nie ma obiegu odzysku, który mógłby przeciekać, ani cyklu kondensacji, który mógłby ją zanieczyścić i stopniowo obniżać jej parametry znamionowe. Zużycie energii w pomieszczeniach czystych jest 30-50x większe niż w konwencjonalnych budynkach, a HVAC odpowiada za 40-60% tego obciążenia, więc różnica sprawności między chłodnicą łączoną a chłodnicą przeznaczoną wyłącznie do chłodzenia jawnego szybko się kumuluje. To argument dotyczący zarówno konserwacji, jak i kontroli zanieczyszczeń — i właśnie ten argument przekonuje kierowników zakładów.
Nie dysponujemy formalnym, wieloletnim badaniem terenowym, które pozwoliłoby podać wiarygodny mnożnik trwałości eksploatacyjnej, więc nie będziemy go wymyślać. Faktem jest, że chłodnica, na której w ogóle nie dochodzi do kondensacji, nie ulega zanieczyszczeniu biofilmem ani osadami mineralnymi przenoszonymi przez skropliny. W przypadku chłodnic pracujących na mokro właśnie te zanieczyszczenia zwykle wyznaczają częstotliwość czyszczenia ich powierzchni w pomieszczeniach czystych. Możemy również stwierdzić na podstawie obserwacji w terenie, że odstępy między konserwacjami chłodnic pracujących na sucho są zwykle dłuższe niż w przypadku chłodnic pracujących na mokro wykonujących tę samą pracę.
Kontrola kondensacji przez chłodnicę pracującą na sucho sprawdza się w warunkach projektowych, ale nie zastępuje regulacji wilgotności przez MAU, gdy warunki odbiegają od normy: przy uszkodzonej przepustnicy MAU lub wyjątkowo wilgotnym dniu, gdy trzeba doprowadzić powietrze uzupełniające, kondensacja na zimnej powierzchni powraca, ponieważ chłodnica działa zgodnie z przeznaczeniem, ale napływające powietrze nie spełnia już założeń projektowych. Tak właśnie wygląda kompromis między ciepłem jawnym a utajonym: nie twierdzimy, że sama chłodnica pracująca na sucho reguluje wilgotność, bo tak nie jest. Dlatego proponujemy DCC jako jeden z trzech elementów architektury THIC (niezależnego sterowania temperaturą i wilgotnością), a nie jako samodzielne rozwiązanie.
Czy sprawdzić parametry chłodnicy pracującej na sucho dla konkretnej klasy pomieszczenia czystego?
POPROŚ O INDYWIDUALNE PORÓWNANIEStudium przypadku: system DCC obejmujący 54 urządzenia w pomieszczeniu czystym GMP do napełniania i wykańczania produktów biotechnologicznych
PRZEGLĄD PROJEKTU
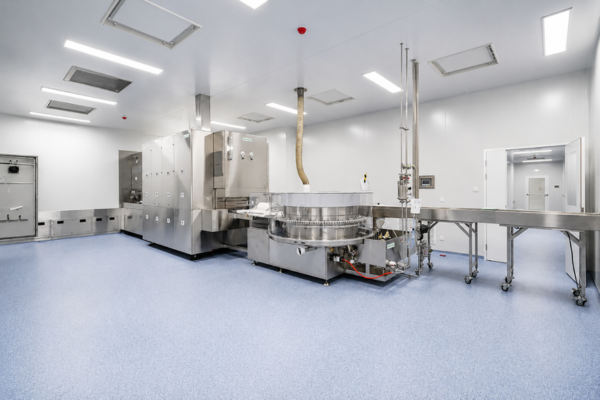
Zaprojektowano z myślą o nowym, sterylnym obiekcie z pomieszczeniami czystymi. Oddzielono infrastrukturę HVAC, wykorzystując architekturę THIC 3-drogową, aby zapewnić precyzyjne parametry w rozległej strefie klasy A.
ZASTOSOWANIE
Napełnianie przeciwciał liofilizowanych
ZGODNOŚĆ Z WYMAGANIAMI
Aneks 1 EU GMP (2022)
ARCHITEKTURA THIC
MAU + DCC + FFU
WYZWANIE INŻYNIERSKIE
Regulatory PID sterują przepływem wody lodowej za pomocą zaworów z napędem, utrzymując ścisłą tolerancję 1,0°C. Rzeczywistym wyzwaniem w strefie o powierzchni 580 metrów było jednak wyłącznie zagadnienie hydrauliczne.
„Przy 54 urządzeniach w jednym obiegu najdłuższa pętla ma 280m, a najkrótsza 16m. Bez dynamicznego równoważenia w układzie Tichelmanna krótkie pętle powodują zbyt częste cykle, a długie nie otrzymują wystarczającego przepływu. Nawet najlepszy regulator PID zaczyna oscylować, jeśli przepływ jest zbyt mały”.
— Starszy inżynier ds. zastosowań, Koven Air
SPECYFIKACJA SYSTEMU
ŁĄCZNA LICZBA URZĄDZEŃ DCC
54 (27 N / 27 S)
ZAINSTALOWANA MOC
≈2 878 kW
RÓWNOWAŻENIE HYDRAULICZNE
Układ Tichelmanna + równoważenie dynamiczne
DŁUGOŚĆ PĘTLI (MAKS./MIN.)
około 280 m / około 16 m
DOCELOWA NIERÓWNOWAGA
≤15% (różnica ≤10%)
URUCHOMIENIE I REGULACJA ORAZ WALIDACJA
-
Test aerozolowy: 100% badanie szczelności metodą skanowania PAO/DEHS (penetracja ≤0,01%)
-
Zliczanie cząstek: W stanie spoczynku i podczas pracy zgodnie z ISO 14644-1
-
Kaskada ciśnień: Badanie różnicy ciśnień między pomieszczeniami
-
Próba hydrauliczna: ≥0,6 MPa utrzymywane przez 30 min (spadek ≤0,02 MPa)
Normy i zgodność: Aneks 1 EU GMP, ISO 14644, EHEDG/ASME BPE
01. PRZEPISY I WYMAGANIA
Kwalifikacja mediów technicznych (woda, HVAC, gazy sprężone) jest teraz osobną pozycją na listach kontrolnych zakupów farmaceutycznych, niezależną od ogólnej kwalifikacji urządzeń. Dzieje się tak, ponieważ audytorzy wielokrotnie wskazywali brakujące lub nieprecyzyjne zapisy dotyczące systemów mediów technicznych, które stały się odrębną kategorią.
Pakiet dokumentacji Koven Air dotyczący zgodności z wymaganiami opiera się na zasadach kwalifikacji urządzeń określonych w 21 CFR 211.63 (projekt, wielkość, lokalizacja) oraz 21 CFR 211.65 (powierzchnie niereaktywne i nieoddające substancji). Są to konkretne sformułowania przepisów, według których weryfikują zgodność audytorzy z USA.
02. HARMONOGRAM WALIDACJI
Częstotliwość ponownej kwalifikacji jest zgodna z tymi samymi kryteriami Aneksu 1, które stosuje obecnie zespół walidacyjny. Obszary klas A i B należy ponownie kwalifikować nie rzadziej niż co 6 miesięcy, a klasy C i D — nie rzadziej niż co 12 miesięcy. Każde urządzenie DCC jest dobierane i dokumentowane zgodnie z tym harmonogramem.
03. TABELA CERTYFIKACJI
Zarządzanie jakością
ISO 9001:2015
Zarządzanie środowiskowe
ISO 14001:2015
Bezpieczeństwo i higiena pracy
ISO 45001:2018
Zgodność europejska
Oznakowanie CE
HVAC w ochronie zdrowia
DIN 1946
04. ZESTAW NORM PROJEKTOWYCH
-
Aneks 1 EU GMP (2022) — definicje klas (A-D) w sekcji 4.4; nawiew z nadciśnieniem i różnicą ≥10 Pa (sekcja 4.14); wizualizacja przepływu powietrza (sekcja 4.15); ciągły monitoring (sekcja 4.16); integracja CCS (sekcja 2.3).
-
ISO 14644-1/2/3/4 — klasyfikacja cząstek, monitorowanie parametrów, metody badawcze (w tym badanie szczelności filtrów metodą PAO/DEHS) oraz wytyczne projektowe i rozruchowe.
-
EN 1822 / ISO 29463 — klasyfikacje filtrów HEPA i ULPA stosowanych w warstwie FFU architektury THIC.
-
EHEDG / 3-A / ASME BPE — kryteria projektowania higienicznego i wykończenia powierzchni elementów chłodnicy mających kontakt z wodą.
05. DOKUMENTACJA
Czy do dokumentacji ofertowej potrzebny jest kompletny pakiet certyfikatów i dokumentów zgodności chłodnicy?
POPROŚ O SZCZEGÓŁOWĄ DOKUMENTACJĘ →Zamawianie procesowej chłodnicy pracującej na sucho do zastosowań farmaceutycznych: identyfikowalność materiałów, czas realizacji i wsparcie walidacji
Największe obawy klientów pozyskujących urządzenia spoza kraju do zastosowań GMP nie dotyczą parametrów technicznych chłodnic, lecz potencjalnego ryzyka związanego z dokumentacją zgodności dostawcy. Potwierdzają to opublikowane raporty z inspekcji FDA, w których często wskazywano „dostawcy z zatwierdzonej listy nie byli ponownie kwalifikowani od [date]” oraz brak procedur kwalifikacji dostawców. Nie jest to ryzyko wyimaginowane.
Nasze zobowiązanie do zapewnienia identyfikowalności oznacza, że od certyfikatu hutniczego surowców po dokumentację przekazywaną przy odbiorze projektu dysponujemy udokumentowaną historią, a nie tylko certyfikatem wystawionym po fakcie.
„Koven Air dokumentuje każdą chłodnicę w odniesieniu do dokładnej klasy pomieszczenia czystego, do którego zostanie dostarczona… zapewniając wsparcie przy montażu i uruchomieniu na miejscu, gdy dokumentacja rysunkowa odbiega od rzeczywistości”.
Łańcuch identyfikowalności materiałów (standard dla każdej chłodnicy)
Każda chłodnica z numerem seryjnym jest dostarczana z dokumentacją na poziomie podzespołów, odzwierciedlającą przykładową sekwencję identyfikowalności dla projektu:
Dostawca surowca
→
Certyfikat hutniczy
→
Kontrola dostawy
→
Zlecenie produkcyjne
→
Montaż chłodnicy
→
Próba ciśnieniowa
→
Czyste pakowanie
→
Numer seryjny gotowej chłodnicy
→
Dokumentacja przekazania projektu
DANE WALIDACYJNE SYSTEMU
Podzespół
Gatunek materiału
Norma
Nr partii/obróbki cieplnej.
Kontrola
Taca ociekowa
SS316L
ASTM/EN
H25-7841
IQC-082
Rurka chłodnicy
Rurka miedziana
ASTM/EN
C25-1190
IQC-119
Rama
SS304
ASTM/EN
S25-2236
IQC-223
Lutowanie twarde
Stop srebra
Specyfikacja projektu
B25-601
W-Log-601
Źródło: dokumentacja identyfikowalności materiałów Koven Air (projekt przykładowy)
Czynniki wpływające na konfigurację i cenę
Koszt podzespołów chłodnicy w projekcie GMP zależy od kilku niezależnych zmiennych, a nie od jednej stałej ceny za urządzenie:
- Klasa pomieszczenia czystego: Utrzymanie tolerancji klasy A wymaga precyzyjniejszych układów sterowania niż w klasie D.
- Specyfikacja higieniczna: Wybór materiału powierzchni mających kontakt z wodą: SS316L lub SS304.
- Złożoność hydrauliczna: Liczba urządzeń i układ równoważenia z powrotem odwróconym.
- Wsparcie walidacji: Standardowy pakiet dokumentacji lub pełne wsparcie IQ/OQ/PQ z testami w obecności 3. strony.
Wsparcie inżynierskie i posprzedażowe
W odróżnieniu od dostawców produktów standardowych, którzy traktują chłodnice jawne jako uniwersalne urządzenia zamienne, przed przygotowaniem oferty wykonujemy szczegółowe obliczenia inżynierskie w celu weryfikacji parametrów. Po zakończeniu produkcji urządzenia są wysyłane dopiero po testach potwierdzających brak problemów z ich działaniem.
GWARANCJA I SERWIS NA MIEJSCU:
W okresie gwarancyjnym zapewniamy bezpłatne wsparcie techniczne w celu niezwłocznego rozwiązywania problemów w terenie, a także regularne szkolenia zawodowe dla wykonawców i zespołu inżynierskiego na miejscu.
W okresie gwarancyjnym zapewniamy bezpłatne wsparcie techniczne w celu niezwłocznego rozwiązywania problemów w terenie, a także regularne szkolenia zawodowe dla wykonawców i zespołu inżynierskiego na miejscu.
Narzędzia inżynierskie i zasoby dotyczące zgodności z wymaganiami
[SYS] CIEPŁO
Kalkulator obciążenia cieplnego
[SYS] PUNKT ROSY
Margines do punktu rosy
[QA] ANEKS 1
Weryfikacja zgodności z wymaganiami
Architektura techniczna
Mokro czy na sucho
Najczęściej zadawane pytania
Czym jest chłodnica pracująca na sucho (DCC)?
Jak działają chłodnice pracujące na sucho Chłodnice pracujące na sucho odbierają ciepło jawne z powietrza procesowego za pomocą wody lodowej, której temperatura jest utrzymywana powyżej punktu rosy w pomieszczeniu. Dzięki temu wilgoć nie skrapla się na powierzchni chłodnicy, w przeciwieństwie do standardowej chłodnicy powietrza, na której dochodzi do kondensacji.
Co oznacza DCC w kontekście pomieszczenia czystego spełniającego wymagania GMP?
Znaczenie DCC w systemach HVAC dla przemysłu farmaceutycznego W systemach HVAC dla przemysłu farmaceutycznego DCC oznacza chłodnicę pracującą na sucho, która odpowiada za chłodzenie jawne w systemie niezależnego sterowania temperaturą i wilgotnością (THIC). Chłodnice DCC współpracują zazwyczaj z centralą nawiewną (MAU) odpowiedzialną za kontrolę wilgotności oraz z FFU zapewniającymi kontrolę cząstek, jak w opisanym powyżej studium przypadku obejmującym 54 urządzenia.
Dlaczego na chłodnicy zasilanej wodą o temperaturze 13–14°C nie dochodzi do kondensacji, nawet gdy w niektórych warunkach punkt rosy w pomieszczeniu jest wyższy?
Aby to osiągnąć, temperatury wody zasilającej i powrotnej chłodnicy dobiera się tak, by podczas normalnej pracy temperatura powierzchni chłodnicy była o około 2 °C wyższa od punktu rosy w klimatyzowanym pomieszczeniu. Ponieważ temperatura powierzchni chłodnicy zależy od temperatury wody, a nie powietrza w pomieszczeniu, nie dochodzi do kondensacji. Gwarancja ta obowiązuje jednak wyłącznie w granicach projektowych, a nie w warunkach wykraczających poza przyjęte założenia.
Czym różni się chłodnica mokra od chłodnicy pracującej na sucho?
Chłodnica mokra jest zasilana wodą lodową o temperaturze na tyle niskiej, by schłodzić powietrze poniżej punktu rosy, celowo powodując kondensację wilgoci (działa przy tym również jak nawilżacz), dlatego wymaga tacy skroplin i przewodu odpływowego. Chłodnica pracująca na sucho jest zasilana cieplejszą wodą lodową o temperaturze dobranej tak, by nie schładzać powietrza poniżej punktu rosy, dzięki czemu zapewnia wyłącznie chłodzenie jawne bez powstawania skroplin.
Czy chłodnica pracująca na sucho nadaje się do stref krytycznych pod względem WFI?
Higieniczna konstrukcja (zwilżane elementy ze stali nierdzewnej SS316L, połączenia lutowane twardym lutem srebrnym, konstrukcja umożliwiająca czyszczenie) oraz brak skroplin w zastosowaniu odpowiadają wymaganiom stref okołoprocesowych w instalacjach wody do wstrzykiwań oraz podobnych lokalizacji krytycznych pod względem GMP, gdzie stojąca woda stwarza zagrożenie. W przypadku konkretnego zastosowania w strefie WFI należy skonsultować się z zespołem inżynierów w sprawie wymaganych specyfikacji materiałowych i statusu walidacji.
Zgodnie z jakimi standardami GMP Koven Air projektuje systemy DCC?
- Załącznik 1 do EU GMP (2022): wymagania dotyczące klasy czystości, kaskady ciśnień i kontroli zanieczyszczeń
- ISO 14644-1/2/3/4: klasyfikacja i badanie pomieszczeń czystych
- EN 1822 / ISO 29463: filtry HEPA/ULPA w zintegrowanej warstwie FFU
- EHEDG / 3-A / ASME BPE: powierzchnia i konstrukcja.
Jakiego czasu realizacji można się spodziewać przy zamówieniu niestandardowej chłodnicy pracującej na sucho do zastosowań GMP?
Czas realizacji może zależeć od liczby urządzeń, wymagań dotyczących materiałów higienicznych i poziomu wymaganej dokumentacji walidacyjnej. Po ustaleniu klasy czystości i układu pomieszczenia można skontaktować się z inżynierami w celu uzyskania wyceny i szacowanego czasu realizacji.
Czy Koven Air może zapewnić wsparcie przy walidacji IQ/OQ/PQ?
Tak. Wyniki testów fabrycznych (próba ciśnieniowa, sprawdzenie działania zaworów i funkcji elektrycznych) oraz raporty identyfikowalności materiałów można bezpośrednio dołączyć do dokumentacji kwalifikacji instalacyjnej, a inżynierowie zapewniają wsparcie na miejscu podczas uruchomienia i regulacji oraz gromadzenia danych wymaganych przez zespół walidacyjny podczas kwalifikacji operacyjnej i kwalifikacji procesu.
Jaką funkcję pełni wieża chłodnicza lub źródło wody lodowej w systemie HVAC dla przemysłu farmaceutycznego?
Instalacja w pomieszczeniu technicznym z obiegiem wody lodowej (agregat wody lodowej i pętla dystrybucyjna) dostarcza wodę o średniej temperaturze — w naszym przykładzie 13-14°C — która przepływa przez chłodnicę pracującą na sucho i odbiera obciążenie jawne. Ta instalacja stanowi odrębny element wyposażenia, zrównoważony w skali całego projektu z układem chłodnic DCC, jak pokazano w powyższym studium przypadku bilansowania hydraulicznego.
Czy chłodnica pracująca na sucho eliminuje potrzebę kontroli wilgotności, skoro nie osusza powietrza?
Nie, chłodnica pracująca na sucho celowo nie uczestniczy w kontroli wilgotności. W układzie THIC osuszanie i odbiór obciążenia utajonego zapewnia MAU, dzięki czemu chłodnica pracująca na sucho odpowiada wyłącznie za regulację temperatury jawnej.