Skontaktuj się z firmą Koven Air
Certyfikat ISO
Osuszacz adsorpcyjny z ciekłym sorbentem
Przemysłowe osuszacze adsorpcyjne: z rotorem i ciekłym sorbentem
Gdy proces wymaga powietrza bardziej suchego, niż może zapewnić chłodnica powietrza, rozwiązaniem są przemysłowe osuszacze adsorpcyjne. Koven Air projektuje zarówno systemy z obrotowym rotorem sorpcyjnym, jak i z ciekłym sorbentem, dobierając je do punktu rosy i obciążenia wilgocią w rzeczywistych warunkach produkcji — od pomieszczeń farmaceutycznych i elektronicznych po suche pomieszczenia do produkcji baterii litowych, w których utrzymywany jest punkt rosy -40°C.
- Wykonanie na zamówienie: przepływ powietrza i wydajność dobierane do zastosowania
- Dożywotnie bezpłatne wsparcie posprzedażowe
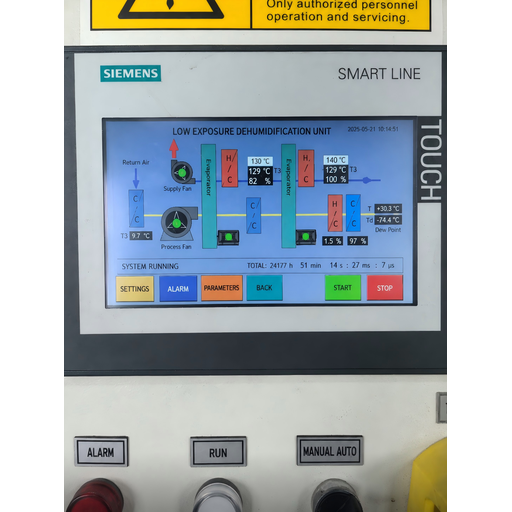
System aktywny
-40°C
Klasa punktu rosy w systemach z rotorem
2
Technologie projektowane we własnym zakresie: rotor i ciekły sorbent
45–78%
Oszczędność energii regeneracji dzięki rotorowi polimerowemu Koven w niskiej temperaturze w porównaniu z żelem krzemionkowym*
35
Kraje obsługiwane od 2007
* Wewnętrzne badania i rozwój Koven Air, porównanie czterech systemów. Kierunek tej zależności, a nie dokładna wartość, potwierdzają recenzowane dane: przy regeneracji w temperaturze 40–70°C sorbenty polimerowe zapewniają zdolność adsorpcji większą o +350% i szybkość desorpcji większą o +45% niż żel krzemionkowy. To inny parametr niż zużycie energii; dane przytoczono na potwierdzenie trendu, a nie konkretnej wartości (Springer, JTAC 2025).
Warto jasno wyjaśnić jedną zasadę fizyczną, bo jej nieznajomość prowadzi do wielu niepotrzebnych wydatków: ogrzewanie powietrza go nie osusza. Ogrzanie pomieszczenia obniża wskazanie wilgotności względnej, ale bezwzględna zawartość wody pozostaje taka sama — wilgoć czeka jedynie, by skroplić się na najzimniejszej powierzchni w pomieszczeniu. Trwałym rozwiązaniem jest wyłącznie rzeczywiste usunięcie wilgoci ze strumienia powietrza, a poniżej praktycznej granicy pracy chłodnicy oznacza to zastosowanie sorbentu. W produkcji podlegającej regulacjom stawką nie jest komfort, lecz zgodność z wymaganiami: amerykańskie przepisy dotyczące produkcji leków wymagają udokumentowanej kontroli wilgotności tam, gdzie wpływa ona na produkt (FDA 21 CFR §211.46).
Uczciwie rzecz ujmując, decyzja wygląda tak: ponieważ wilgotność zależy od obciążenia utajonego, którego termostat nie wykrywa, osiągnięcie zadanej temperatury nie mówi nic o zawartości wilgoci, a błędna ocena może doprowadzić do kosztownego przestoju lub braków produkcyjnych. Koven Air projektuje systemy pod rzeczywisty docelowy punkt rosy, a jako dostawca wielu technologii zaleca również dobrze dobrany system chłodzenia, gdy umiarkowany cel 45-55% RH sprawia, że chłodzenie jest tańszym rozwiązaniem.
Jak działa osuszanie adsorpcyjne: systemy z rotorem i ciekłym sorbentem
Osuszacz adsorpcyjny usuwa wilgoć za pomocą materiału higroskopijnego, a nie zimnej chłodnicy. W systemie obrotowym wolno obracający się rotor ze stałym sorbentem adsorbuje parę wodną ze strumienia powietrza procesowego, a następnie przechodzi przez mniejszy, ogrzewany strumień powietrza, który uwalnia wilgoć (regeneracja), dzięki czemu rotor ponownie jest suchy. W systemie osuszania z ciekłym sorbentem higroskopijny roztwór soli pochłania parę wodną w sekcji kondycjonowania, a następnie jest ponownie zatężany w regeneratorze — to proces absorpcji, w przeciwieństwie do adsorpcji powierzchniowej zachodzącej w rotorze ze stałym sorbentem. Oba systemy pracują w trybie ciągłym; różni je postać sorbentu: stała lub ciekła.
↓ Najedź kursorem, aby rozwinąć szczegóły
Obrotowy rotor ze stałym sorbentem czy ciekły sorbent — co sprawdzi się w procesie?
Wybór zależy od docelowego punktu rosy i tego, czy potrzebne jest również chłodzenie. W przypadku bardzo niskich punktów rosy — w suchych pomieszczeniach o temperaturze -40°C i niższej — właściwym rozwiązaniem jest obrotowy rotor ze stałym sorbentem; ciekły roztwór soli nie jest w stanie osiągnąć takich wartości (nasycony chlorek litu w temperaturze 25°C osiąga równowagę przy wilgotności względnej około 11% — znacznie wyższej niż wymagany w suchym pomieszczeniu punkt rosy -40°C). Chłodzenie z użyciem ciekłego sorbentu sprawdza się przy umiarkowanej lub niskiej wilgotności i wysokim obciążeniu utajonym. Koven projektuje oba rozwiązania, dlatego rekomendacja wynika z potrzeb procesu, a nie z dostępności produktów.
Przed zakupem warto przede wszystkim wiedzieć, że najbardziej energooszczędna technologia zależy od docelowej wilgotności — nie ma jednego rozwiązania, które zawsze zapewnia najwyższą sprawność. Inżynierowie firmy Bry-Air opublikowali szczegółowe porównanie dla pomieszczenia o temperaturze 72°F: przy wilgotności względnej 55% system chłodzenia i dogrzewania zużywał o 57% mniej energii niż system adsorpcyjny; przy 40% RH system adsorpcyjny zużywał około 33% mniej; a przy 30% RH — 65% mniej. Ten punkt zmiany przesądza o wyborze. Eksploatacja osuszacza adsorpcyjnego przy umiarkowanej wilgotności nie jest ekonomiczna, dlatego twierdzenie, że zawsze zapewnia wyższą sprawność, jest sprzedażowym hasłem, a nie oceną inżynierską.
Macierz doboru punktu rosy Koven
| Parametr | Rotor obrotowy (stały sorbent) | Ciekły sorbent | Chłodzenie (chłodnica) |
|---|---|---|---|
| Praktyczna dolna granica punktu rosy | -40°C i niżej | ~+2 do +10°C (ograniczenie wynikające z soli) | ~+4°C (granica zamarzania) |
| Optymalny zakres wilgotności względnej | <35% do bardzo niskiej wilgotności | ~15–50% RH | 45–60% RH |
| Sorbent | Żel krzemionkowy / sito molekularne / polimer | Roztwór LiCl / LiBr / CaCl₂ | Brak (skraplanie) |
| Ciepło regeneracyjne | 40–135°C (zależnie od materiału) | 60–140°C lub 32–55°C w układzie z pompą ciepła | Nie dotyczy |
| Jednoczesne chłodzenie | Dodaje ciepło jawne (chłodzenie wtórne) | Może chłodzić podczas osuszania | Tak (nadmiernie schładza) |
| Korozja / unoszenie roztworu | Brak (stały sorbent) | Ograniczane konstrukcyjnie (eliminator mgły) | Odprowadzanie skroplin |
| Zużycie energii przy docelowej wilgotności 30% RH | ~65% mniej niż przy chłodzeniu† | Konkurencyjne w połączeniu z odzyskiem ciepła | Wysokie (silne schłodzenie i dogrzewanie) |
| Zużycie energii przy docelowej wilgotności 55% RH | Większe niż przy chłodzeniu† | Większe niż przy chłodzeniu | Najniższe |
| Typowa trwałość materiału sorpcyjnego | Rotor z żelem krzemionkowym: 8–12 lat | Uzupełnianie roztworu; konserwacja kontaktora | Trwałość sprężarki |
| Typowe zastosowanie Koven | Suche pomieszczenia, intensywne osuszanie | Umiarkowana wilgotność względna, wysokie obciążenie utajone i chłodzenie | Komfort / obróbka wstępna |
Kierunek zmiany zużycia energii zgodny ze szczegółowym porównaniem Bry-Air dla pomieszczenia o temperaturze 72°F. Zakres trwałości materiału na podstawie analizy cyklu życia opublikowanej przez Consulting-Specifying Engineer. Zakresy punktu rosy i wilgotności względnej sprawdzono w rozdziale 24 podręcznika ASHRAE (ASHRAE) oraz w przeglądzie systemów z ciekłym sorbentem ORNL/Purdue (OSTI).
~42%
redukcja energii na jednostkę usuniętej wody po odzyskaniu ciepła regeneracyjnego (8.27 → 4,77 kJ/g H₂O)
Recenzowane badanie odzysku ciepła. Regeneracja odpowiada za ~90% zużycia energii przez system adsorpcyjny, dlatego odzysk ciepła z powietrza wywiewanego jest głównym sposobem ograniczania kosztów eksploatacji.
65–67%
Roczne ograniczenie zużycia energii dzięki połączeniu rotora obrotowego z rotorem przedmuchowym w porównaniu ze standardowym urządzeniem (MDPI Sustainability 2025, badanie w 3 miastach)
<3 lata
Prosty okres zwrotu udokumentowanej modernizacji systemu adsorpcyjnego; poniżej 2 lat przy uwzględnieniu dotacji od dostawcy mediów (NREL/DOE)
~3.04 lata
Okres zwrotu dla zoptymalizowanego układu z ciekłym sorbentem i pompą ciepła, redukcja zużycia energii elektrycznej o ~33% (MDPI 2023)
Systemy adsorpcyjne Koven Air: technologia rotorów, konfiguracje i dobór
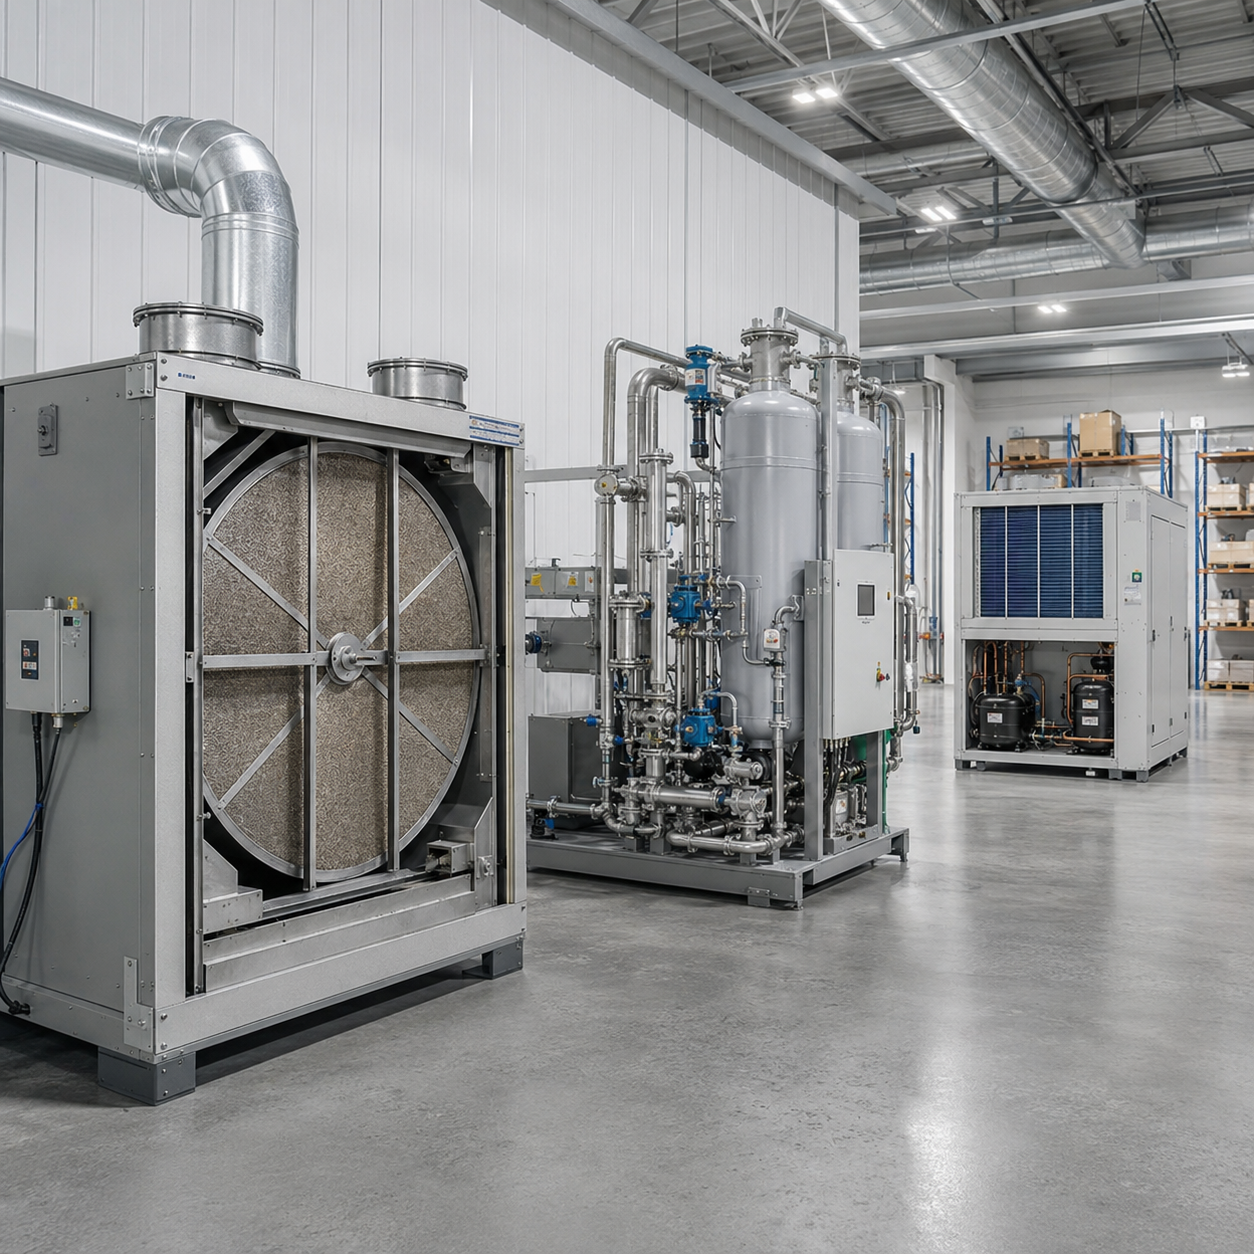
Koven Air projektuje przemysłowe osuszacze adsorpcyjne na zamówienie, zamiast oferować urządzenia ze stałego katalogu. Każde urządzenie dobierane jest do przepływu powietrza, obciążenia wilgocią i docelowego punktu rosy, a następnie konfigurowane z uwzględnieniem sorbentu, źródła ciepła regeneracyjnego i chłodzenia wtórnego wymaganego w danym procesie. Naszym wyróżnikiem jest program rotorów polimerowych pracujących w niskiej temperaturze, które umożliwiają osiągnięcie wymaganej suchości powietrza produkcyjnego przy wykorzystaniu ciepła regeneracyjnego niższej jakości niż w przypadku konwencjonalnych rotorów z żelem krzemionkowym.
Nasze prace inżynierskie koncentrują się na opisanym wcześniej problemie zużycia energii podczas regeneracji. Ponieważ reaktywacja odpowiada za większość energii zużywanej przez system adsorpcyjny, materiał, który osiąga wymagany parametr przy najniższej temperaturze reaktywacji, obniża koszty w całym okresie eksploatacji. W wewnętrznym porównaniu Koven czterech systemów zmierzono, że nasz rotor polimerowy do pracy w niskiej temperaturze zużywał o 45–78% mniej energii na regenerację niż porównywalny rotor z żelem krzemionkowym w badanych punktach pracy. Kierunek tej zależności potwierdzają niezależne badania: przy regeneracji w temperaturze 40–70°C sorbenty polimerowe wykazywały zdolność adsorpcji równowagowej większą o +350% i szybkość desorpcji większą o +45% niż żel krzemionkowy. Zasada poprawy sprawności dzięki regeneracji w niższej temperaturze jest dobrze udokumentowana w patentach (patent USA US6751964B2). Zamiast eksponować jedną liczbę, wolimy przedstawić warunki testu — na prośbę prześlemy metodologię porównania.
Nie zaczynamy od numeru modelu. Zaczynamy od punktu rosy, który trzeba utrzymać, oraz ciepła dostępnego na miejscu: ciepła odpadowego, gorącej wody i pary o niskim ciśnieniu. Następnie dobieramy rotor i sposób regeneracji, aby osiągnąć wymagany parametr przy jak najniższym zużyciu energii. Na tym polega rola producenta urządzeń na zamówienie.
Macierz doboru konfiguracji Koven
| Wymaganie | Zalecana konfiguracja Koven | Uzasadnienie |
|---|---|---|
| Suche pomieszczenie, punkt rosy od -35 do -40°C | Rotor obrotowy ze stałym sorbentem, niskotemperaturowy materiał polimerowy | Tylko rotor ze stałym sorbentem osiąga ten zakres; polimer zmniejsza zużycie energii na regenerację |
| Bardzo niski punkt rosy, poniżej -60°C | Rotor obrotowy z sitem molekularnym | Sito molekularne przewyższa żel krzemionkowy przy punkcie rosy poniżej -40°C DP / wilgotności względnej poniżej 10% RH |
| 15–40% RH, wysokie obciążenie utajone i chłodzenie | System z ciekłym sorbentem (ze złożem pakietowym lub membraną) | Pochłania wilgoć i jednocześnie chłodzi; membrana zapobiega unoszeniu roztworu |
| Dostępne ciepło niskiej jakości / odpadowe na miejscu | Rotor polimerowy do pracy w niskiej temperaturze lub system z ciekłym sorbentem sprzężony z pompą ciepła | Regeneracja z wykorzystaniem odzyskanego ciepła, bez palnika |
| Pomieszczenie podlegające regulacjom, wymagające wąskiego zakresu wilgotności względnej | Rotor obrotowy i regulacja dokładna | Stabilna, udokumentowana regulacja na potrzeby walidacji |
| Umiarkowana wilgotność względna 45–55%, ciepłe pomieszczenie | Chłodzenie (taką rekomendację przedstawimy) | Osuszanie adsorpcyjne nie jest tu ekonomicznym rozwiązaniem |
Docelowa wilgotność w zastosowaniach farmaceutycznych, elektronicznych i suchych pomieszczeniach do produkcji baterii litowych
Każda branża, która określa wymagania dla osuszacza adsorpcyjnego, robi to dlatego, że obowiązuje w niej górna granica wilgotności lub punktu rosy, której nie da się utrzymać za pomocą chłodnicy. Zestawienie łączy reprezentatywne parametry produkcji z odpowiednią technologią. Należy traktować je jako punkt wyjścia do rozmowy, a nie zamiennik doboru urządzenia: właściwa konfiguracja zależy od kubatury pomieszczenia, liczby wymian powietrza i obciążenia.
Najbardziej oczywistym zastosowaniem obrotowego rotora ze stałym sorbentem jest suche pomieszczenie do produkcji baterii litowych. Wilgoć niekorzystnie wpływa na montaż ogniw, dlatego w pomieszczeniu utrzymuje się maksymalny punkt rosy -40°C, udokumentowany przez amerykańskie krajowe laboratorium Departamentu Energii (Argonne National Laboratory, ANL-12/55, §5.3.13). To zakres typowy dla rotorów ze stałym sorbentem; ciekły roztwór soli nie jest w stanie mu sprostać. Koven przedstawia zastosowanie bateryjne jako dowód możliwości technologii rotorowej, a nie jako argument marketingowy na rzecz osuszania ciekłym sorbentem, ponieważ prawa fizyki nie uzasadniałyby takiego twierdzenia.
| Zastosowanie | Typowy parametr docelowy | Dobór technologii |
|---|---|---|
| Montaż ogniw baterii litowych (suche pomieszczenie) | Maks. -40°C DP | Rotor ze stałym sorbentem |
| Półprzewodniki / zaawansowana elektronika | <1% RH, DP < -40°C | Rotor obrotowy (sito molekularne) |
| Powlekanie tabletek farmaceutycznych / suszenie API | <20% RH | Rotor obrotowy |
| Chłodnie i łańcuch dostaw szczepionek | Niska wilgotność względna przy niskiej temperaturze | Rotor |
| Lodowiska | Niska wilgotność względna, duża kubatura | Rotor |
| Archiwa / muzea i magazyny | Stabilna, umiarkowana wilgotność względna, niska temperatura | Rotor |
| Obsługa litu / proszków reaktywnych | <2% RH | Rotor |
| Zastosowanie | Typowy cel | Dopasowanie technologii |
|---|---|---|
| Farmacja ogólna / produkcja aseptyczna | <60% RH (wytyczne USP) | Rotor obrotowy lub ciekły sorbent i chłodzenie |
| Komory stabilności / badawcze | 25°C / 60% RH ±5% | Ciekły sorbent lub rotor obrotowy z regulacją dokładną |
| Wyroby cukiernicze, słodycze i piekarnictwo | ~15–40% RH i chłodzenie | Ciekły sorbent |
| Browarnictwo / fermentacja | Umiarkowana wilgotność względna i obciążenie utajone | Ciekły sorbent |
| Sale operacyjne w szpitalach | Regulowana wilgotność względna i chłodzenie | Ciekły sorbent |
Dlaczego warto kupować osuszacze adsorpcyjne od Koven Air
O zakupie przemysłowego osuszacza u zagranicznego producenta decydują dwie kwestie: czy urządzenie rzeczywiście utrzyma deklarowaną wilgotność oraz czy dostawca będzie dostępny, gdy potrzebna będzie konserwacja. Koven Air odpowiada na pierwszą kwestię identyfikowalną jakością wykonania, potwierdzoną testami fabrycznymi, a na drugą — dożywotnim bezpłatnym wsparciem posprzedażowym, opartym na 18-etapowej linii produkcyjnej i dokumentacji kontroli każdego urządzenia.
Nabywcy słusznie podchodzą sceptycznie do parametrów z tabliczki znamionowej. Na forach branżowych często powtarzają się skargi, że publikowane wartości podawane są dla korzystnych warunków — urządzenie ma deklarowane parametry przy wilgotności względnej 90%, w warunkach, w których nigdy nie będzie pracować — oraz że „opinie prawie zawsze są fałszywe”. Brak zaufania jest realny, a rozczarowanie parametrami z tabliczki kosztowne: pomiar w korzystnych warunkach nie mówi nic o punkcie rosy w rzeczywistych warunkach pracy — na tym polega ryzyko. Odpowiedzią nie są głośniejsze hasła reklamowe, lecz dokumentacja. Koven Air prowadzi 18-etapową linię produkcyjną w zakładzie o powierzchni 20 000 m², z około 400 punktami identyfikowalności i 36 kontrolami fabrycznymi każdego urządzenia. Każde urządzenie przechodzi też 24-godzinny test starzeniowy, a przed wysyłką jego parametry są weryfikowane w naszym laboratorium badawczym agregatów wody lodowej i pomp ciepła. Gdy dostarczone urządzenie trzeba uruchomić i wyregulować do wymaganego punktu rosy, udokumentowana dokumentacja wewnętrzna pozwala inżynierowi zweryfikować parametry zamiast polegać na naszych zapewnieniach.
Linia 18-etapowa
Kontrolowana produkcja
400 punktów
Identyfikowalność każdego urządzenia
36 kontroli
Fabryczna kontrola jakości każdego urządzenia
Test starzeniowy 24 h
Test przed wysyłką
Laboratorium wewnętrzne
Zweryfikowane parametry pracy
Dożywotnie
Bezpłatne wsparcie posprzedażowe
Narzędzia inżynieryjne do osuszania powietrza sorbentem ciekłym
Dobór technologii osuszania sorpcyjnego
Należy określić wymaganą do utrzymania wilgotność, a my wskażemy technologię, która ją zapewni — rotor obrotowy, sorbent ciekły lub chłodnictwo. To wstępne wskazanie, a nie zamiennik doboru urządzenia.
Otwórz narzędzie doboruSzacowanie obciążenia osuszania
Wstępne oszacowanie zawartości wilgoci, którą należy usunąć z powietrza procesowego, aby osiągnąć wartość docelową. Obliczenia wykorzystują standardowe zależności psychrometryczne; nie uwzględniają infiltracji ani zysków wewnętrznych — to punkt wyjścia, a nie specyfikacja.
Oblicz obciążenieOsuszanie sorpcyjne a chłodnictwo — punkt zrównania zużycia energii
Nie ma technologii, która zawsze zapewnia najwyższą sprawność: korzystniejsza pod względem zużycia energii zależy od docelowej wilgotności. Ustaw docelową wilgotność względną i sprawdź, po której stronie punktu zrównania się znajduje.
Porównaj zużycie energiiWizualizacja oszczędności energii przy regeneracji
Regeneracja odpowiada za około 90% zużycia energii przez system sorpcyjny, a jej zapotrzebowanie rośnie wraz z różnicą między temperaturą powietrza reaktywacyjnego a temperaturą powietrza procesowego. Zobacz, jak obniżenie temperatury reaktywacji wpływa na tę wartość.
Otwórz wizualizacjęFAQ: pytania o zakup przemysłowego osuszacza adsorpcyjnego
Czy osuszacze adsorpcyjne są lepsze niż osuszacze z czynnikiem chłodniczym?
Nie zawsze — zależy to od docelowej wilgotności. Przy umiarkowanej wilgotności względnej 45–55% w ciepłym pomieszczeniu system chłodzenia z dogrzewaniem jest zazwyczaj bardziej energooszczędny i tańszy. Poniżej około 35% wilgotności względnej lub przy dowolnym niskim punkcie rosy chłodnictwo przestaje wystarczać i właściwym wyborem jest osuszanie sorpcyjne. Wraz z obniżaniem docelowej wilgotności zmienia się przewaga energetyczna, dlatego uczciwa odpowiedź brzmi: „to zależy od wartości, którą trzeba osiągnąć”.
Czy system z ciekłym sorbentem może osiągnąć punkt rosy -40°C w suchym pomieszczeniu do produkcji akumulatorów?
Nie. Nasycony roztwór chlorku litu osiąga równowagę przy wilgotności względnej około 11%, znacznie wyższej niż wilgotność odpowiadająca punktowi rosy -40°C, więc osuszanie ciekłym sorbentem nie nadaje się do pomieszczenia o ultraniskiej wilgotności. W suchych pomieszczeniach utrzymywanych przy punkcie rosy -40°C konieczne jest zastosowanie rotora obrotowego z sorbentem stałym. Koven projektuje obie technologie i dobierze do suchego pomieszczenia do produkcji akumulatorów system z rotorem.
Dlaczego w pomieszczeniu udaje się osiągnąć zadaną temperaturę, ale nie wilgotność?
Ponieważ termostat nie mierzy zawartości wilgoci. Utajone obciążenie wilgocią pochodzące z powietrza wentylacyjnego, infiltracji i źródeł wewnętrznych może utrzymywać wysoką wilgotność nawet wtedy, gdy osiągnięto zadaną temperaturę, a ogrzewanie powietrza jedynie obniża wilgotność względną, nie usuwając wody. Utrzymanie docelowej wilgotności wymaga usuwania wilgoci, a poniżej praktycznej granicy pracy chłodnicy powietrza — zastosowania sorbentu.
Jak długo działa rotor sorpcyjny i jakiej konserwacji wymaga?
Rutynowa konserwacja polega głównie na wymianie filtrów, a prawidłowo eksploatowane rotory z żelem krzemionkowym zwykle służą 8–12 lat. Rotor jest jednak materiałem eksploatacyjnym: w trakcie użytkowania traci wydajność i ostatecznie wymaga wymiany. Złoża sit molekularnych mogą wymagać wcześniejszej wymiany w bardziej zanieczyszczonym środowisku pracy. Koszt sorbentu należy zaplanować jako stałą pozycję budżetową, a nie niespodziewany wydatek.
Czy publikują Państwo specyfikacje modeli i ceny?
Przygotowujemy wyceny dla konkretnych zastosowań zamiast publikować stałe specyfikacje, ponieważ prawidłowy dobór urządzenia zależy od docelowego punktu rosy, zewnętrznych warunków projektowych, udziału świeżego powietrza i obciążenia wewnętrznego. Po otrzymaniu tych danych podajemy dobrany przepływ powietrza, wydajność i wiążącą cenę. Dzięki temu można uniknąć zakupu urządzenia na podstawie zawyżających jego możliwości wartości znamionowych z tabliczki, zmierzonych w warunkach, w których nigdy nie będzie pracować.
Czy system może wykorzystywać ciepło odpadowe zamiast palnika?
Często tak. Zaawansowane polimerowe złoża rotorów regenerują się skutecznie przy temperaturze 40–70°C, a systemy z ciekłym sorbentem sprzężone z pompą ciepła regenerują się przy 32–55°C; oba rozwiązania mogą wykorzystywać gorącą wodę, parę o niskim ciśnieniu lub odzyskane ciepło odpadowe. Ponieważ regeneracja odpowiada za około 90% zużycia energii systemu sorpcyjnego, wykorzystanie ciepła niskotemperaturowego jest najskuteczniejszym sposobem ograniczenia kosztów eksploatacji.