ISO_CERTIFIED_MANUFACTURER

Obrotowy osuszacz adsorpcyjny

Obrotowe osuszacze adsorpcyjne — przemysłowe systemy rotorowe do regulacji niskiego punktu rosy

Systemy rotorowe z żelem krzemionkowym i sitami molekularnymi zaprojektowano z myślą o uzyskaniu parametrów suchego powietrza, których nie zapewnią urządzenia chłodnicze — z opublikowaną macierzą doboru temperatury regeneracji, kilkoma poziomami dokładności regulacji i udokumentowanym projektem z punktem rosy −50°C.

Obrotowy osuszacz adsorpcyjny usuwa zawartość wilgoci, z którą chłodzenie mechaniczne fizycznie sobie nie poradzi. Gdy wilgotność względna w pomieszczeniu ma spaść poniżej około 40% lub proces wymaga punktu rosy poniżej 5C, osuszacz chłodniczy przestaje być właściwym rozwiązaniem, a rotor adsorpcyjny staje się jedyną praktyczną opcją. Ta strona jest przeznaczona dla inżyniera dobierającego urządzenie, kupującego porównującego dostawców oraz kierownika zakładu zatwierdzającego koszty energii. Najpierw przedstawia zasady doboru, bez języka sprzedażowego.

Poproś o wycenę (RFQ)

+5 do <−60°C

Zakres punktu rosy procesu zależnie od rotora i systemu

±0,5°C

Najwyższa klasa dokładności regulacji temperatury regeneracji

3 rodzaje materiału rotora

Żel krzemionkowy / superżel krzemionkowy / kompozyt z sitami molekularnymi

35

Rynki eksportowe obsługiwane od 2007

20 000 m²

Powierzchnia hali produkcyjnej i laboratorium badawczego

−50°C

Udokumentowany projekt z osiągniętym punktem rosy

Dlaczego osuszacze chłodnicze zawodzą poniżej 40% RH i jak rozwiązuje ten problem rotor adsorpcyjny

Zakłady wciąż kupują większe osuszacze chłodnicze, aby rozwiązać problem niskiej wilgotności, ale urządzenia te nadal zawodzą. Przyczyna jest fizyczna, a nie związana z błędnym doborem. Urządzenie chłodnicze osusza powietrze, schładzając je poniżej punktu rosy, aby woda skropliła się na chłodnicy. Aby uzyskać w pomieszczeniu warunki 20% RH, chłodnicę trzeba byłoby schłodzić poniżej zera — wtedy kondensat zamarza, chłodnica pokrywa się lodem, a usuwanie wilgoci gwałtownie spada [Problem i jego przyczyna]. Dlatego w jednym z branżowych opracowań technicznych zauważono, że rotory adsorpcyjne stosuje się zazwyczaj „gdy wymaganego punktu rosy powietrza procesowego nie można uzyskać” samym chłodzeniem.

Rotor adsorpcyjny działa inaczej. Zamiast schładzać powietrze, przepuszcza je przez plaster miodu rotora pokrytego sorbentem, który bezpośrednio adsorbuje parę wodną ze strumienia powietrza — bez kondensacji i bez zamarzania. Oddzielny fragment rotora jest stale regenerowany gorącym powietrzem, które usuwa zgromadzoną wilgoć, dzięki czemu materiał sorpcyjny ponownie wysycha. Ponieważ mechanizm nie zależy od zimnej powierzchni, osuszacz adsorpcyjny działa przy 5C, przy 0C, a także w warunkach głębokiego osuszania, w których sprężarka nie może pracować. Użytkownicy przekonują się o tym na własnej skórze; powtarzająca się opinia na forach jest jednoznaczna: „osuszacze chłodnicze słabo działają w niskich temperaturach”.

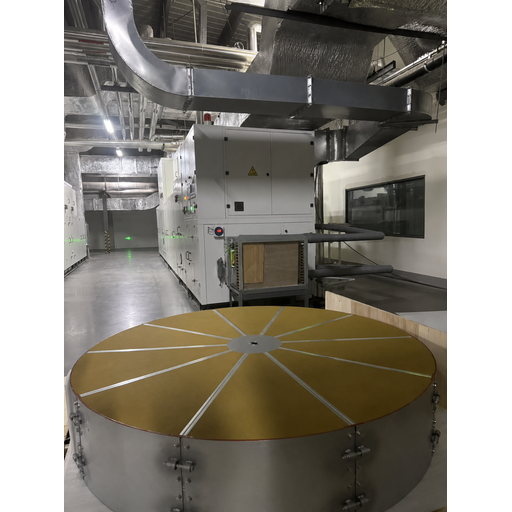
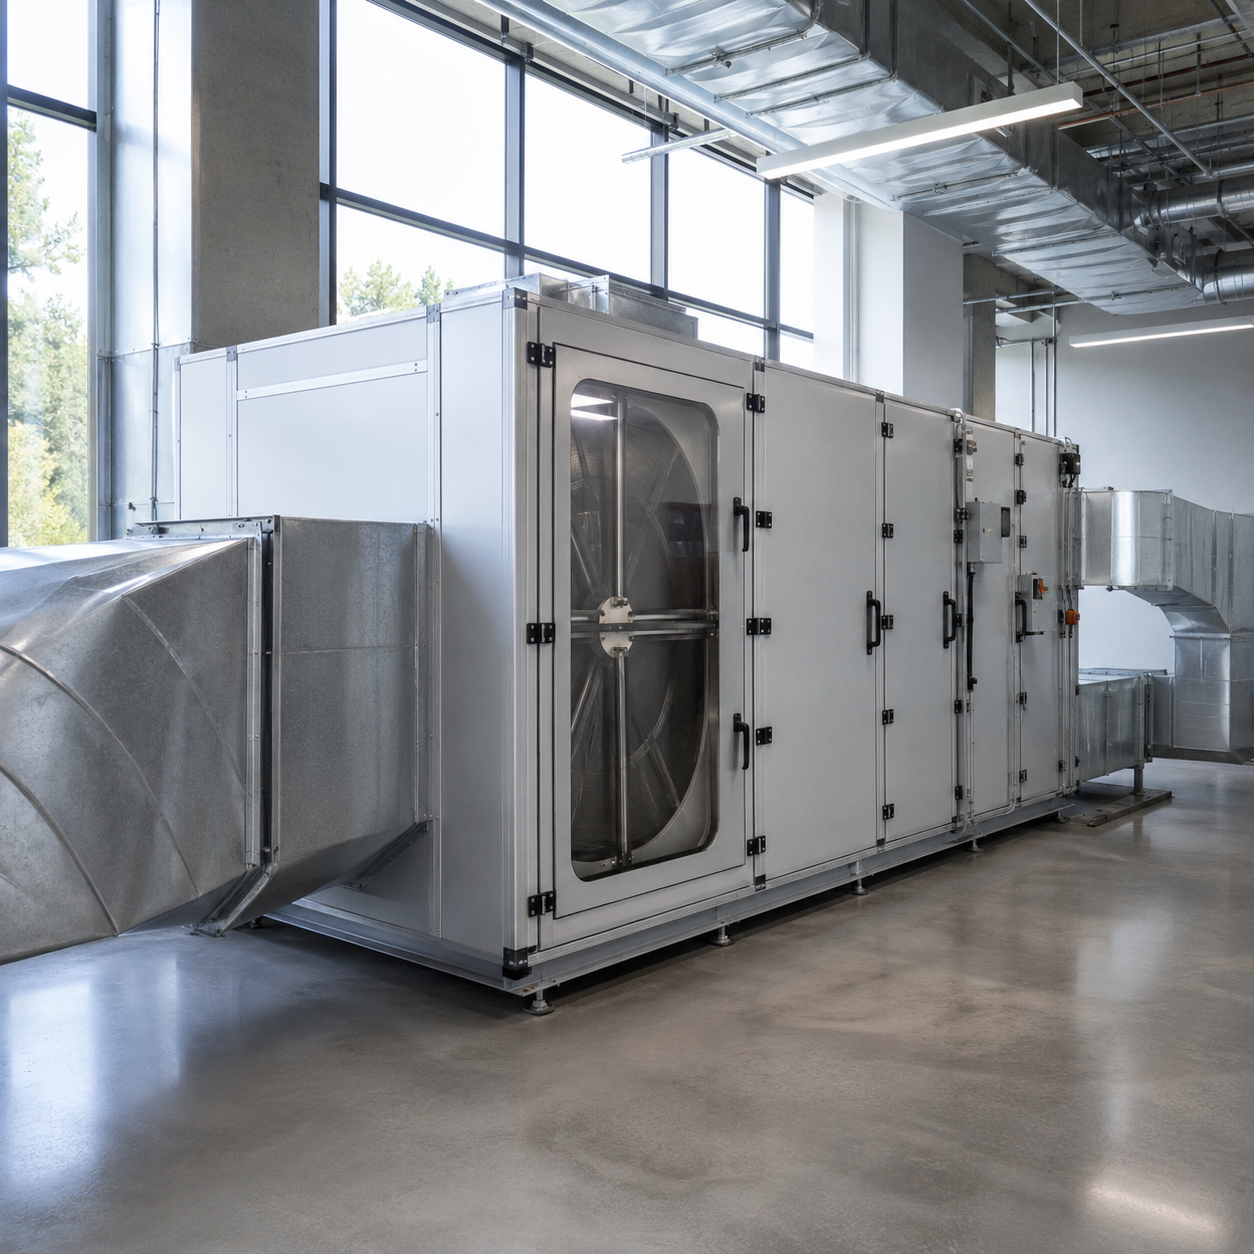
Urządzenie do osuszania adsorpcyjnego z rotorem

Uczciwe zastrzeżenie, które pomija większość dostawców: adsorpcja uwalnia ciepło. Gdy rotor pochłania wilgoć, oddaje ciepło sorpcji, dlatego powietrze nawiewane opuszcza urządzenie cieplejsze niż na wlocie — głębokie osuszanie powietrza o parametrach 21C i 50% RH może podnieść jego temperaturę do około 49C. Nie jest to wada; dlatego w zaawansowanych systemach do uzyskiwania niskiego punktu rosy rotor łączy się z chłodzeniem końcowym. Nasi inżynierowie omawiają tę zależność przed zakupem, a nie po nim. Następnym zadaniem jest dobór odpowiedniego rotora, który zaczyna się od wyboru samego sorbentu.

Mówiąc wprost, przy RH poniżej 40% urządzenie chłodnicze nie nadaje się do tego zadania. W przeciwieństwie do sprężarki rotor adsorpcyjny nie pokrywa się lodem i nie przestaje działać przy −20°C. Osuszanie adsorpcyjne pozwala obniżyć zawartość wilgoci do poziomu, którego nie da się osiągnąć przy ograniczeniach fizycznych czynników chłodniczych — kompromisem jest wzrost temperatury powietrza nawiewanego w wyniku adsorpcji. Dlatego inżynierowie Koven Air uwzględniają chłodzenie wstępne i końcowe w obliczeniach służących do precyzyjnego określenia parametrów instalacji i wymagań danego pomieszczenia. Nieusuwana wilgoć zwiększa koszty napraw o około 20 procent z powodu korozji i pleśni. Aby dobrać osuszacz powietrza do magazynu lub przedsionka chłodni, prześlij obciążenie i poproś o wycenę.

Źródło: NIST — metrologia wilgotności i punktu rosy

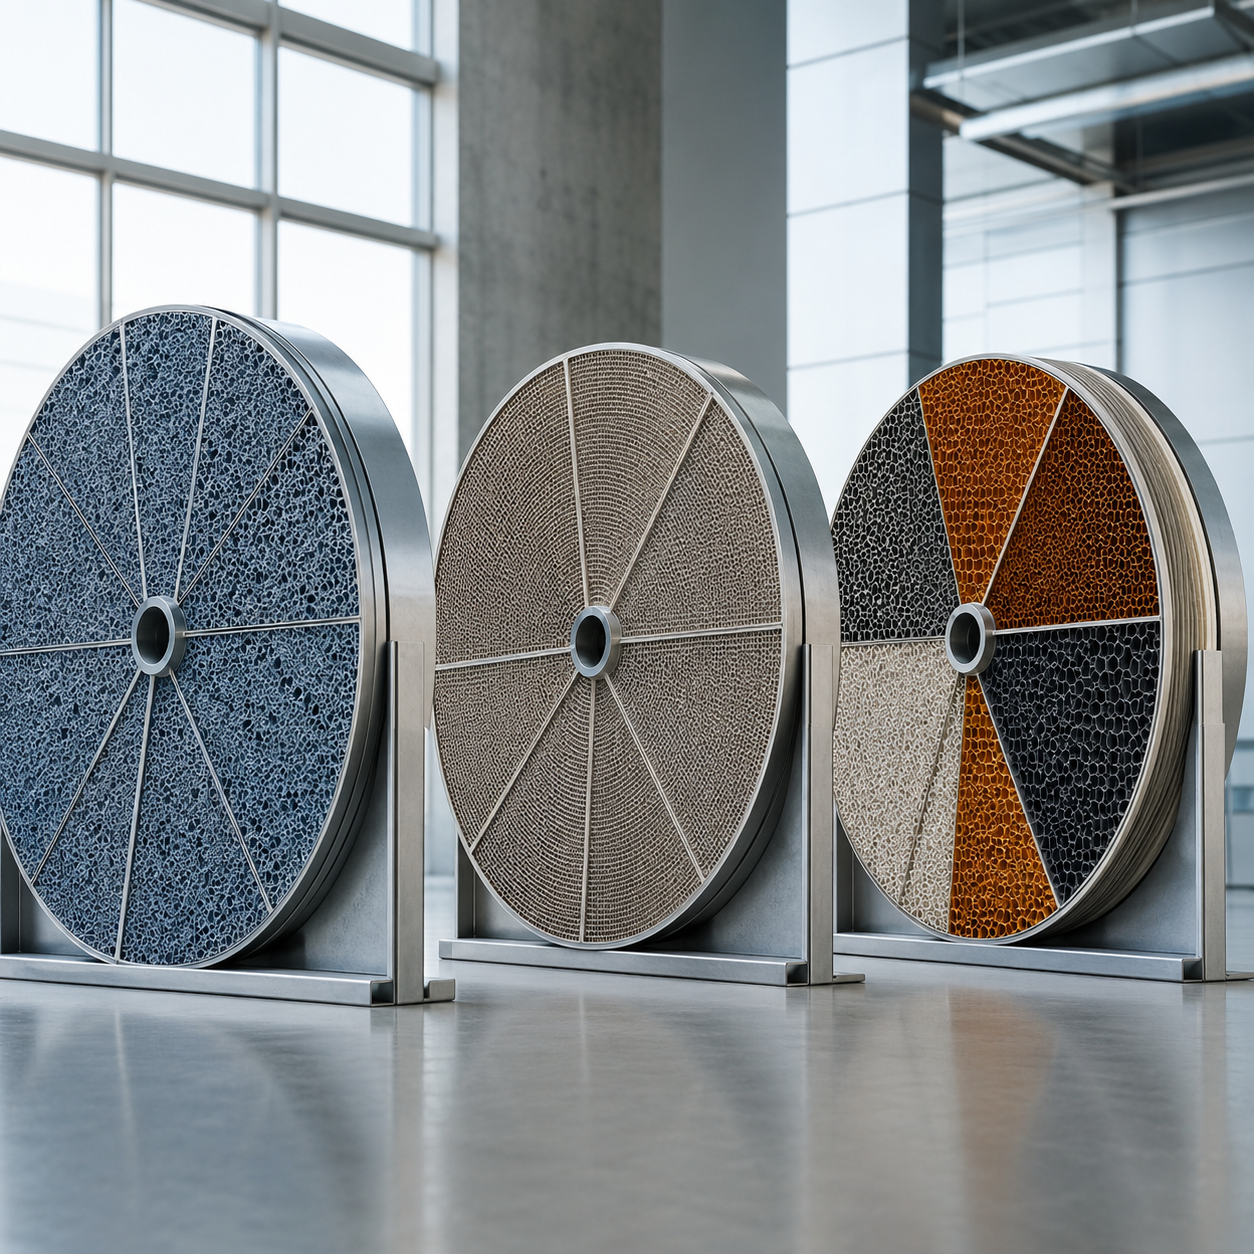
Jak wybrać odpowiedni sorbent: żel krzemionkowy, sito molekularne czy rotor kompozytowy

O tym, jak niski punkt rosy można uzyskać, w największym stopniu decyduje materiał na rotorze, a nie obudowa urządzenia. Różne sorbenty adsorbują wodę w odmiennym stopniu przy niskiej wilgotności, a ich charakterystyka wpływa na wszystkie dalsze parametry. Na przykład przy 25°C i 20% RH opublikowane dane sorpcyjne wskazują, że żel krzemionkowy adsorbuje ilość wody równą około ~15% swojej masy, sito molekularne około ~20%, a chlorek litu około ~35%. Przy bardzo niskiej zawartości wilgoci sytuacja się jednak zmienia: wąskie, precyzyjnie określone pory sita molekularnego nadal adsorbują wodę, gdy rotor z żelem krzemionkowym osiąga już niemal granicę swoich możliwości.

Na tej podstawie opracowaliśmy praktyczny system doboru — Koven Desiccant Wheel Selection System — obejmujący 3 rodzaje rotorów zamiast jednego uniwersalnego. Stworzyliśmy narzędzie wspomagające dobór techniczny na podstawie naszego doświadczenia produkcyjnego i właściwości sorbentów, a nie po to, by przypisywać sobie odkrycie tej chemii.

Jak wybrać odpowiedni sorbent: żel krzemionkowy, sito molekularne czy rotor kompozytowy
Rodzaj rotora Skład i właściwości Zalecane zastosowanie Czyszczenie i ograniczenia
HTS — żel krzemionkowy o wysokiej sprawności Rotor z żelem krzemionkowym ogólnego przeznaczenia, ~82% aktywnej krzemionki (typowa wartość branżowa) Klimatyzacja komfortu, ogólne zastosowania przemysłowe przy 30–50% RH, magazynowanie nasion i elektroniki, szkło powlekane Powietrze o odczynie obojętnym lub kwaśnym; czyszczenie łagodnym detergentem alkalicznym
HTX — superżel krzemionkowy Ulepszony rotor krzemionkowy z powłoką antybakteryjną Przemysł farmaceutyczny i spożywczy, gdzie istotna jest higiena Ekspozycja przy RH poniżej 95%; łagodny detergent bez składników alkalicznych
HTM — kompozyt z sitami molekularnymi Kompozyt z sit molekularnych (~37%) i aktywnego żelu krzemionkowego (~45%) Głębokie osuszanie: suche pomieszczenia do produkcji baterii litowych, powietrze procesowe o wysokiej temperaturze Odporność na zasady; przeznaczony do uzyskiwania najniższych punktów rosy

Dlaczego kompozyt zamiast samego sita molekularnego?

Rotor kompozytowy łączy wysoką skuteczność żelu krzemionkowego przy dużych stężeniach wilgoci z głęboką adsorpcją sita molekularnego. To nie jest chwyt marketingowy: w przeglądzie z 2025 dotyczącym obrotowych rotorów adsorpcyjnych stwierdzono, że kompozyt z żelu krzemionkowego, LiCl i sita molekularnego 5A miał pojemność adsorpcyjną większą o 85,5% niż rotor z samej krzemionki, a regenerację skuteczniejszą o 14%. Tę samą koncepcję zastosowano w rotorach HTM, dodając sito molekularne do głębokiego osuszania. Po wyborze rodzaju rotora należy określić wymaganą temperaturę regeneracji. Temu zagadnieniu poświęcono kolejną sekcję.

Błędny dobór sorbentu: żądanie −45°C od rotora z żelem krzemionkowym; zastosowanie rotora z sitami molekularnymi przy 30% RH marnuje powietrze regeneracyjne. Prawidłowy wybór zależy od docelowego zastosowania. Dlatego inżynierowie Koven Air dobierają odpowiedni rotor HTS, HTX lub HTM do konkretnego zastosowania zamiast stosować jeden standardowy rotor, jak w wielu kartach katalogowych konkurencji. Kompozytowy sorbent o wartości adsorpcyjnej wyższej o 85% zapewnia parametry potrzebne w systemach głębokiego osuszania i instalacjach farmaceutycznych.

Źródło: USPTO US20240019135A1 — wielosektorowe materiały do rotorów adsorpcyjnych

Temperatura regeneracji a osiągalny punkt rosy — macierz doboru

Rotor adsorpcyjny to urządzenie o dwóch strefach. Pierwszy łuk rotora pochłania wilgoć z powietrza procesowego. Drugi jest „regenerowany” gorącym powietrzem, które usuwa wodę wychwyconą w pierwszej strefie. Temperatura gorącego powietrza, zwana „temperaturą regeneracji”, wpływa na to, jak suche może być złoże rotora i ile kosztuje jego eksploatacja. Wyższa temperatura regeneracji głębiej osusza materiał, dzięki czemu podczas kolejnego obiegu może on obniżyć punkt rosy powietrza procesowego. Potwierdza to niezależne opracowanie: w jednym z patentów dotyczących sorbentów o strukturze plastra miodu „stwierdzono, że materiał jest na ogół regenerowany strumieniem powietrza ogrzanego do 60 C–200 C, w zależności od zastosowania…”.

Nasz przewodnik doboru przedstawiono poniżej. Podane zakresy należy traktować jako typowe wartości robocze, a nie gwarancję. Osiągany punkt rosy zależy od całego systemu — rodzaju sorbentu, przepływu powietrza, głębokości rotora, prędkości obrotowej, chłodzenia wstępnego oraz pracy jedno- lub wielostopniowej — a nie tylko od temperatury regeneracji.
Materiał rotora i tryb pracy

Żel krzemionkowy — standardowy

Typowe zastosowanie / warunki
Klimatyzacja komfortu i ogólne zastosowania przemysłowe, 30–50% RH
Temperatura powietrza regeneracyjnego
50–90°C (zwykle 60–80)
Typowy punkt rosy
+5 do −20°C
Materiał rotora i tryb pracy

Żel krzemionkowy — głębokie osuszanie / regeneracja w wysokiej temperaturze

Typowe zastosowanie / warunki
Magazynowanie w warunkach niskiej wilgotności, elektronika, druk
Temperatura powietrza regeneracyjnego
100–140°C
Typowy punkt rosy
−20 do −40°C
Materiał rotora i tryb pracy

Sito molekularne / zeolit

Typowe zastosowanie / warunki
Przemysł farmaceutyczny, suche pomieszczenia do produkcji baterii litowych, powlekanie optyczne (≤20% RH)
Temperatura powietrza regeneracyjnego
120–180°C (zwykle 140–160)
Typowy punkt rosy
−40 do −60°C
Materiał rotora i tryb pracy

Żel krzemionkowy + sito molekularne

Typowe zastosowanie / warunki
Bardzo niski punkt rosy, wysoka wilgotność, produkcja
Temperatura powietrza regeneracyjnego
110–160°C (w zależności od składu)
Typowy punkt rosy
poniżej −60°C w układzie wielostopniowym

Dwie kwestie pozwalają rzetelnie ocenić te zakresy. Po pierwsze, możliwość uzyskania niskiego punktu rosy zależy od sorbentu i całego systemu: w publikacjach prototypy laboratoryjne pracujące w trybie jedno-przejściowym regularnie osiągają wyniki znacznie mniej głębokie przy równoważnej temperaturze. Dlatego zakres −40 do −60°C opisuje wartości osiągalne w prawidłowo zaprojektowanym systemie z sitami molekularnymi lub kompozytowym, a w przemyśle baterii litowych proces stopniowo schodzi nawet do −70°C. Po drugie, koszty eksploatacji zależą głównie od regeneracji — według rachunku kosztów przemysłowych ogrzewanie do regeneracji cieplnej odpowiada za około 39% zużycia energii i 44% kosztów eksploatacji osuszacza adsorpcyjnego. Dlatego duża grzałka nie musi być najlepszą inwestycją; kluczowa jest regeneracja o „odpowiednio dobranej mocy”, opisana w sekcji „Jak kupować”.

„Gdy klient podaje nam docelowy punkt rosy, najpierw ustalamy, czy wymagane parametry muszą być utrzymywane w całym pomieszczeniu, czy tylko na jednym etapie procesu. Dobór materiału rotora i temperatury regeneracji do rzeczywistych wymagań zamiast do najniższej wartości w pomieszczeniu pozwala nam zwykle obniżyć koszty eksploatacji o 20 do 30 procent, zanim urządzenie trafi do produkcji”.

Starszy inżynier ds. zastosowań, zespół inżynieryjny Koven Air

Kupujący często nie doceniają kosztów dążenia do osiągnięcia najniższego punktu rosy w całym obiekcie. Przy udziale regeneracji wynoszącym 40% kosztów eksploatacji ustawienie temperatury 180C, gdy nie jest potrzebne, powoduje niepotrzebne zużycie energii zarówno podczas produkcji, jak i eksploatacji. Opłaca się zastosować „regenerację dopasowaną do wymagań”. Zaprojektowana przez Koven Air grzałka uwzględnia „rzeczywiste parametry docelowe”, a nie wartość dla najgorszych warunków w pomieszczeniu. Nasze osuszacze adsorpcyjne o wysokiej sprawności i odpowiednio dobranej mocy pozwalają znacznie obniżyć koszty eksploatacji. Dzięki dwustopniowemu systemowi odzysku ciepła odpadowego — w odróżnieniu od modeli o standardowej konfiguracji katalogowej — zapewniają suche pomieszczenia spełniające wymagania certyfikacyjne dla naszych produktów.

Źródło: USPTO US20160199778A1 — regeneracja sorbentu w temperaturze 60–200 °C

Dokładność regulacji temperatury regeneracji i jej wpływ na stabilność punktu rosy

Rotor osiągający −40°C w sprzyjających warunkach nie sprawdzi się na linii produkcji baterii, jeśli przy każdym ponownym uruchomieniu grzałki regeneracyjnej temperatura spada do −30°C. W procesie farmaceutycznym lub produkcji baterii litowych liczy się stabilność, a nie optymalna wartość — pętla regulacji temperatury regeneracji jest jednym z kluczowych elementów zapewniających tę stabilność. Utrzymywanie stałej temperatury powietrza regeneracyjnego pozwala na powtarzalną desorpcję z rotora w każdym cyklu. Oferujemy 3 klasy regulacji.

Zastosowane metody pomiarowe są sprawdzone i nie opierają się na zastrzeżonych rozwiązaniach: rezystancyjne czujniki temperatury PT100 zgodne z IEC 60751 są dostępne w klasach dokładności umożliwiających pomiar z dokładnością do ułamka stopnia, a regulator mocy SCR precyzyjnie dostosowuje pracę grzałki zamiast jedynie załączać lub wyłączać stycznik.

Klasa regulacji Dokładność temperatury regeneracji Konfiguracja układu sterowania Zastosowanie
Ogólne zastosowania przemysłowe i klimatyzacja komfortu ±3 do 5°C Regulacja temperatury włącz/wyłącz + ogrzewanie elektryczne lub parowe Magazyny, ogólna klimatyzacja, chłodnie
Precyzyjna regulacja niskiego punktu rosy ±1 do 2°C Regulator PID + czujnik PT100 + stabilizowany przepływ powietrza Baterie litowe, przemysł farmaceutyczny, optyka
Bardzo wysoka precyzja / badania naukowe ±0.5 do 1°C Precyzyjny regulator PID z modulacją mocy SCR + wielopunktowy pomiar temperatury Badania, metrologia, krytyczne suche pomieszczenia

Precyzyjnie opisujemy możliwości tego rozwiązania. Regulacja temperatury regeneracji z taką dokładnością jest niezbędna do utrzymania stabilnego punktu rosy, ale sama nie wystarcza. Z opublikowanych badań w kilku czasopismach wiemy, że na parametry powietrza wylotowego wpływają przepływ powietrza przez rotor, prędkość jego obrotu, a nawet zdolność rotora do akumulacji ciepła. Przy krótkotrwałym dopływie ciepła energia zgromadzona w rotorze może całkowicie zadecydować o parametrach powietrza wylotowego. Dlatego dokładną regulację temperatury — wraz z precyzyjną regulacją przepływu powietrza i prędkości rotora — uznajemy za jeden z elementów stabilnego punktu rosy. Wszystkie trzy parametry dobiera się tak, aby wzajemnie się uzupełniały.

Niestabilna pętla regulacji stanowi trudne do zauważenia zagrożenie. Jeśli temperatura regeneracji się waha, zmienia się punkt rosy, a parametry na linii produkcji baterii mogą wykraczać poza specyfikację (±3°C wilgotności) przy wymaganiu ±1°C. Dlatego inżynierowie Koven Air połączyli precyzyjną regulację PID i SCR z czujnikami PT100 klasy przemysłowej. W przeciwieństwie do stycznika załączającego i wyłączającego, możliwość modulacji mocy utrzymuje wartość zadaną w granicach ± 0,5°C, wymaganych w suchym pomieszczeniu klasy ISO i zastosowaniach o wysokich wymaganiach. Regulacja pozostaje jednak tylko jednym z elementów układu — równie ważne są przepływ powietrza i prędkość rotora.

Źródło: NIST — metrologia czujników temperatury (spójność pomiarowa PT100)

Oferta obrotowych osuszaczy adsorpcyjnych Koven, konfiguracja i dobór

Nie istnieje jeden „najlepszy” osuszacz adsorpcyjny — jest tylko urządzenie najlepiej dopasowane do obciążenia wilgocią, wymaganego punktu rosy i zastosowania. Zamiast oferować jeden z produktów z listy, dobieramy rozwiązania w różnych zakresach wydajności, dopasowując rotor, rodzaj grzałki i klasę regulacji do zastosowania. Skorzystaj z macierzy doboru, aby określić wymagania, a następnie prześlij nam dane dotyczące pomieszczenia i obciążenia, by otrzymać indywidualną wycenę.

Klasa wydajności Typowy przepływ powietrza procesowego* Materiał rotora Źródło ciepła do regeneracji Zalecane zastosowanie
Kompaktowy ~300–1 000 m³/h HTS, żel krzemionkowy Elektryczne Laboratoria, małe magazyny, obudowy urządzeń
Średni — ogólny ~1 000–5 000 m³/h HTS / HTX Elektryczne lub parowe Warsztaty, hale pakowania, nasiona i zboże
Średni — precyzyjny ~1 000–5 000 m³/h HTM, kompozyt Elektryczne + PID/PT100 Pomieszczenia farmaceutyczne, optyka, elektronika
Wysoka wydajność ~5 000–20 000 m³/h HTS / HTM Para / gaz / elektryczność Magazyny, przedsionki chłodni, hale widowiskowe
System do suchego pomieszczenia Dobór do obciążenia HTM, kompozyt, układ wielostopniowy Sterowanie wielostopniowe + SCR Suche pomieszczenia do produkcji baterii litowych (≤−40°C dp)
Niestandardowa integracja z centralą wentylacyjną Dobór do obciążenia Dobór do zastosowania Zintegrowany z chłodnicami wstępną i końcową Kompleksowe uzdatnianie powietrza procesowego
Oferta obrotowych osuszaczy adsorpcyjnych Koven — konfiguracja i dobór
Precyzyjny dobór wydajności

-Klasy przepływu powietrza -Są to powszechnie stosowane w branży klasy określające orientację urządzenia (w przypadku tej serii odpowiadają przepływowi od około 175 do 11 800 CFM). Każde urządzenie projektujemy i dobieramy jednak do zmierzonego obciążenia i wymaganego punktu rosy.

Przed przesłaniem zapytania o dobór

Potrzebne są trzy dane: kubatura pomieszczenia (lub przepływ powietrza procesowego); warunki środowiskowe w najgorszym scenariuszu; warunki otoczenia; oraz wymagany punkt rosy/RH. Na ich podstawie nasi inżynierowie ds. sprzedaży obliczają obciążenie wilgocią, weryfikują dobór pod kątem punktu rosy, a następnie przygotowują wycenę. Usługa ta jest bezpłatna w ramach wyceny dostępnej na tej stronie, jak opisano powyżej.

Kosztownym błędem jest dobór urządzenia według wielkości obudowy zamiast obciążenia: przewymiarowane urządzenie niepotrzebnie zwiększa nakłady inwestycyjne i zużycie energii, a niedowymiarowane nie zapewni wymaganych warunków w pomieszczeniu przy −40°C. Inżynierowie Koven Air konfigurują rotor adsorpcyjny, sorbent i klasę regulacji na podstawie zmierzonego obciążenia, a nie stałego modelu. Należy więc przesłać parametry, a nie wybierać numer katalogowy. Nasze urządzenia produkcyjne są precyzyjnie dobierane do zastosowania i dostarczane do 35 krajów, zamiast oferowania nieprzejrzystych katalogów.

Źródło: USPTO US20240019135A1 — wielosektorowa konfiguracja rotora

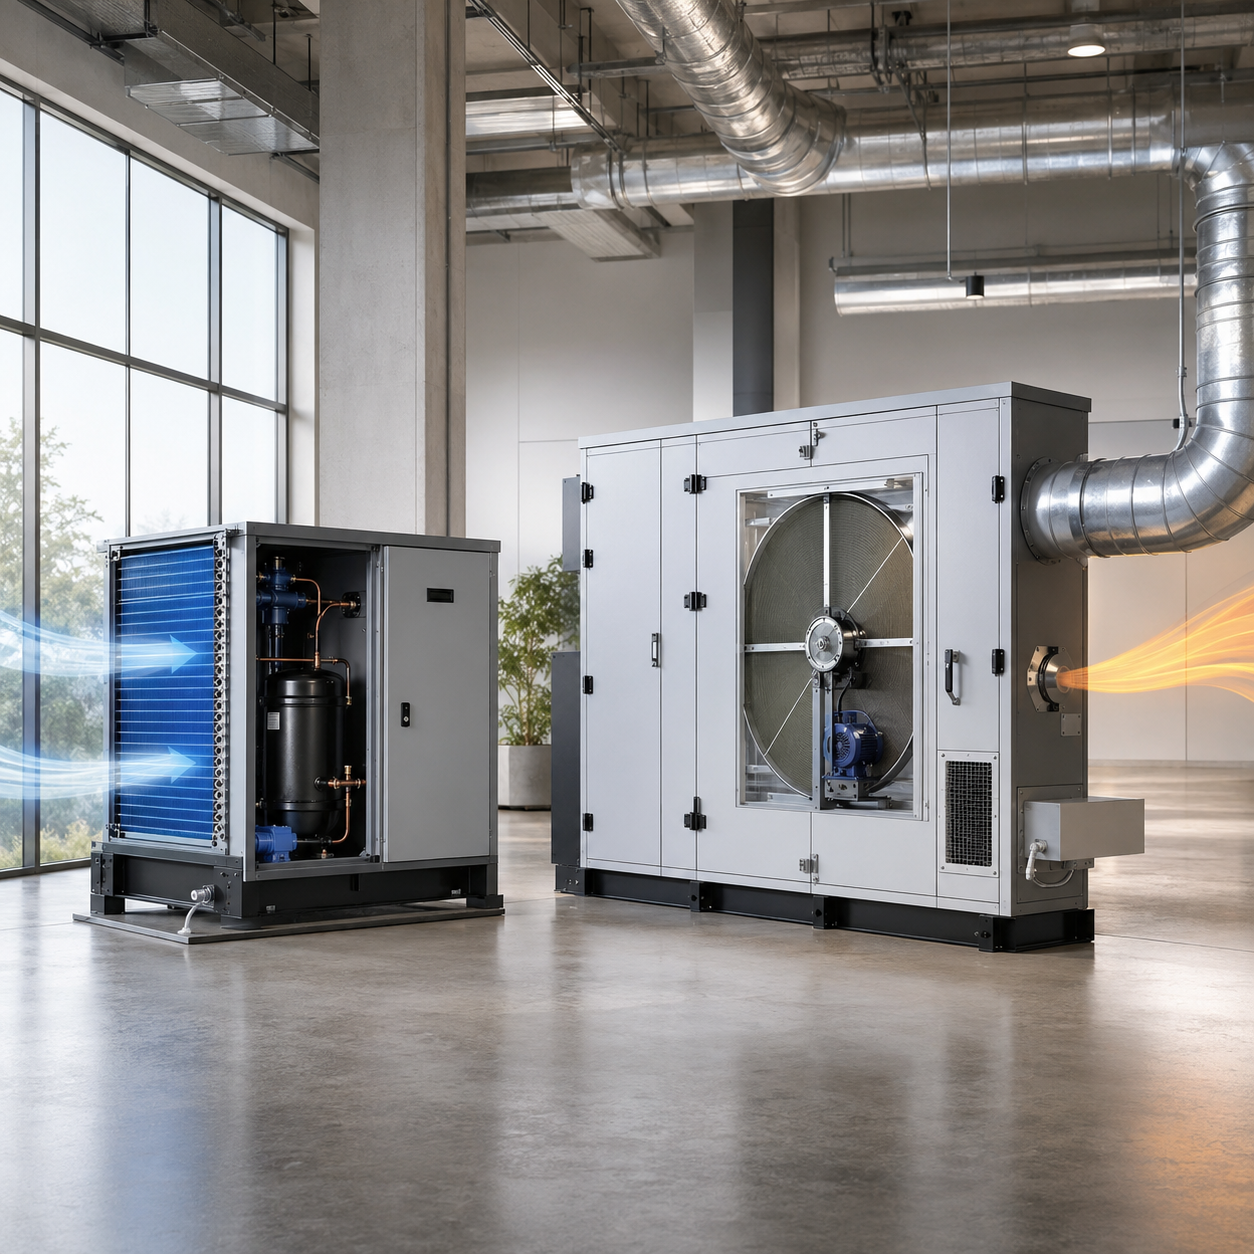
Osuszanie adsorpcyjne a chłodnicze — kiedy sprawdza się każda z metod

Wybór technologii nie sprowadza się do tego, która jest najlepsza, lecz do tego, w którym miejscu skali RH znajduje się dane zastosowanie. Urządzenia chłodnicze dobrze sprawdzają się przy ciepłym, wilgotnym powietrzu i w klimatyzacji komfortu. Rotory adsorpcyjne sprawdzają się przy niskiej wilgotności, poza zakresem pracy urządzeń chłodniczych. Rzetelna odpowiedź inżynierska wskazuje punkt przejścia, określony konkretnymi wartościami, a nie tylko opisowo jako wysoki, średni lub niski.

Osuszanie adsorpcyjne a chłodnicze
Parametr Osuszacz chłodniczy (sprężarkowy) Obrotowy osuszacz adsorpcyjny
Praktyczna dolna granica Problemy przy temperaturze powietrza poniżej ~15°C; lód tworzy się przy próbie uzyskania niskiej RH Działa do 0°C i poniżej; brak granicy zamarzania
Osiągalny punkt rosy Zwykle do ~5–10°C dp +5°C do poniżej −60°C, zależnie od sorbentu i systemu
Optymalny zakres wilgotności Ciepłe powietrze, >50% RH, zakres klimatyzacji komfortu Niska wilgotność, <40% RH, proces głębokiego osuszania
Charakterystyka energetyczna Wysoka sprawność przy ciepłym, wilgotnym powietrzu Głównym kosztem jest ciepło regeneracji; należy odpowiednio dobrać jego ilość
Wpływ na powietrze nawiewane Chłodzi i osusza Ogrzewa powietrze (ciepło sorpcji); często współpracuje z chłodzeniem
Wymagania konserwacyjne Sprężarka jest elementem zużywającym się Niewiele części ruchomych; okres eksploatacji rotora wynosi 15–30 lat przy czystym powietrzu wlotowym
Kiedy wybrać Klimatyzacja komfortu, hale basenowe, ciepłe piwnice Suche pomieszczenia, chłodnie, przemysł farmaceutyczny, elektronika, praca zimą

Właśnie na tym etapie pojawia się kwestia niezawodności, istotna przy zakupie. Żaden uznany producent nie jest wolny od awarii w rzeczywistych warunkach pracy — użytkownicy osuszaczy adsorpcyjnych na branżowych forach HVAC opisują „przepalone przewody, przepalone bezpieczniki silnika lub wyłączenia z powodu usterek niskiej temperatury dogrzewania w niektórych urządzeniach”. Rotor adsorpcyjny ma jednak niewiele części ruchomych. Głównym czynnikiem, który pozwala rotorom adsorpcyjnym przekraczać zakładany okres eksploatacji wynoszący ponad 20 lat, jest czyste powietrze na wlocie i skuteczna filtracja wstępna.

Założenie, że jeden osuszacz sprawdzi się w każdym pomieszczeniu, jest błędne i kosztowne — wybór urządzenia chłodniczego do suchego pomieszczenia o temperaturze −30°C nie zapewni wymaganych warunków, gdy wilgotność względna wzrośnie powyżej 30%. Właściwy podział zastosowań między te technologie wyznacza punkt przejścia: urządzenia chłodnicze zyskują przewagę powyżej 50% RH, a osuszacze adsorpcyjne i inne urządzenia wykorzystujące adsorpcję dominują poniżej 40%RH. Inżynierowie Koven Air dobierają urządzenia do zastosowania, a nie do standardowego rozwiązania. Zamiast ogólnej broszury oferujemy urządzenia produkcyjne projektowane do konkretnego suchego pomieszczenia lub osuszania w niskiej temperaturze i wykonywane zgodnie z normami rynku docelowego.

Źródło: Departament Energii Stanów Zjednoczonych — technologie osuszania

Zastosowania: suche pomieszczenia do produkcji baterii litowych, przemysł farmaceutyczny, magazyny i chłodnie

Wartość obrotowego osuszacza adsorpcyjnego łatwo dostrzec, gdy weźmie się pod uwagę pomieszczenia, które bez niego nie mogłyby funkcjonować. Od 2007 r. urządzenia Koven Air pracują na ponad 35 rynkach eksportowych — m.in. w pomieszczeniach do produkcji baterii litowych, pomieszczeniach czystych w przemyśle farmaceutycznym, fabrykach układów scalonych, silosach z nasionami i zbożem, przedsionkach chłodni, halach sportowych, bibliotekach i centrach danych. O doborze parametrów decyduje docelowy punkt rosy, a nie branżowa klasyfikacja.

Zastosowanie
Dlaczego wilgoć jest problemem
Typowy cel
Dobór rotora
Pomieszczenie suche do produkcji baterii litowych
Lit reaguje z wilgocią w powietrzu, skracając żywotność i obniżając bezpieczeństwo ogniw
Punkt rosy od −40 do −70 °C, zależnie od etapu procesu; często <1% RH
HTM, kompozyt, układ wielostopniowy
Przemysł farmaceutyczny i GMP
Substancje czynne o właściwościach higroskopijnych zbrylają się; jakość tabletek i kapsułek ulega pogorszeniu
~10% RH, ±2% RH; punkt rosy bliski −11 °C przy 21 °C
HTX / HTM
Półprzewodniki i elektronika
Fotorezyst i płytki pochłaniają mikroskopijne ilości wilgoci → wady
Niska, ściśle kontrolowana wilgotność względna
HTM, kompozyt
Optyka i powłoki
Przyczepność powłoki pogarsza się po przekroczeniu określonego progu wilgotności
≤20% RH
Sito molekularne / HTM
Magazynowanie i pakowanie
Zbrylanie, zlepianie i korozja przechowywanych towarów
35–50% RH
HTS, żel krzemionkowy
Przedsionki chłodni
Szron i mgła na opakowaniach oraz podłogach w pobliżu urządzeń chłodniczych
Niski punkt rosy zapobiegający kondensacji
HTS / HTM
Nasiona, zboże i żywność
Pleśń, spadek zdolności kiełkowania, psucie się produktów
Kontrolowana, niska wilgotność względna
HTS, żel krzemionkowy
Archiwa, biblioteki, muzea
Korozja styków, pleśń na papierze
~35% RH
HTS, żel krzemionkowy
Centra danych i sprzęt
Kondensacja i korozja podzespołów elektronicznych
Stabilna, umiarkowana wilgotność względna
HTS, żel krzemionkowy

Rzeczywisty projekt z punktem rosy −50 °C

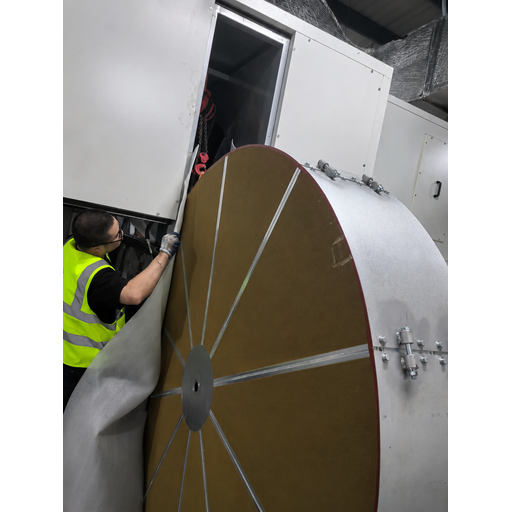
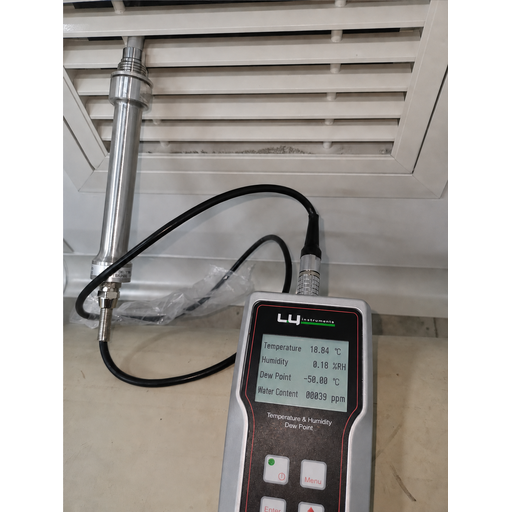
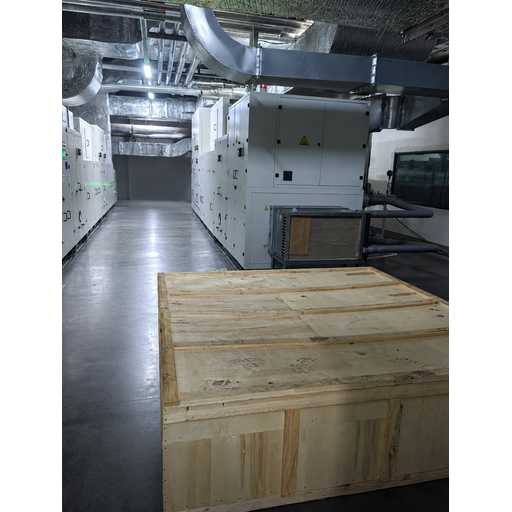
Żaden z tych niższych poziomów docelowych nie jest dla nas jedynie aspiracją. W ramach udokumentowanego projektu Koven dla klasy produkcji baterii litowych działa już instalacja utrzymująca punkt rosy −50 °C, co potwierdzają cztery zdjęcia z obiektu zapisane w dokumentacji inżynieryjnej. Wspominamy o tym nie po to, by przedstawiać ten wynik jako nagrodę z broszury, lecz by rzetelnie opisać to, co zaobserwowaliśmy w terenie przy takim punkcie rosy — wielostopniowy zestaw rotorów kompozytowych z sitem molekularnym, skonfigurowany z takim poziomem sterowania i dogrzewania, jakiego wymagał proces. Jeśli wymagany punkt rosy jest niższy niż −50 °C, określimy, co jest potrzebne i czy wymaga to konfiguracji wielostopniowej.

~40%
kosztów eksploatacji systemu adsorpcyjnego przypada na regenerację cieplną — jest to największa pojedyncza pozycja w całkowitym koszcie posiadania, którą można kontrolować przez odpowiedni dobór urządzenia.
Analiza branżowa, badanie rynku osuszaczy adsorpcyjnych. Ujęcie TCO, nie gwarancja dotycząca Koven.

Inżynieria i jakość w zakładzie produkcyjnym Koven Air

Czy osuszacz do pomieszczeń suchych wyprodukowany za granicą sprosta wymaganiom, czy jakość i wsparcie odpłyną wraz z transportem? Chodzi o pomieszczenie techniczne produkcji, nie o slogan. Koven Air jest producentem dysponującym zakładem o powierzchni 20,000m2, przeznaczonym do prac inżynieryjnych, produkcji, testów i wytwarzania, obejmującym 18 standaryzowanych procesów, 23 stanowiska precyzyjnej obróbki blachy CNC, 36 punktów kontroli jakości w toku produkcji, testy obciążeniowe prowadzone przez 24 godziny oraz nowoczesne stanowisko do testowania agregatów wody lodowej i pomp ciepła. Wszystkie te elementy są niezbędne, aby napęd rotora, układ elementów grzejnych i pętla sterowania działały zgodnie ze specyfikacją długo po wyjęciu urządzenia z kontenera.

36 kontroli

kontrole w toku produkcji każdej sztuki

24 h wygrzewania

testy pełnego obciążenia przed wysyłką

Laboratorium badawcze

weryfikacja agregatów wody lodowej i pomp ciepła

18 procesów

standaryzowana linia produkcyjna

Od 2007 r.

35 rynków eksportowych
„Każde urządzenie przed wysyłką przechodzi 24-godzinny test pod obciążeniem. Wolimy, żeby przekaźnik grzałki lub łożysko napędu rotora uległy awarii w naszej hali, a nie trzy miesiące później w suchym pomieszczeniu klienta. Ten test wykrył problemy, których nie ujawniłaby kontrola wzrokowa.”
Zespół kontroli jakości, Koven Air
Do certyfikacji podchodzimy równie otwarcie i uczciwie. Nie zasypujemy odbiorców listą znaków, których nie da się zweryfikować; zamiast tego projektujemy urządzenia zgodnie z normami obowiązującymi na poszczególnych rynkach docelowych — UL/NRTL dla Ameryki Północnej i CE dla Unii Europejskiej. Nasz zespół inżynieryjny zweryfikuje dokładne wymagane wpisy na listach certyfikacyjnych na początku wspólnego procesu opracowywania specyfikacji. To otwarte i przejrzyste podejście obejmuje również cały proces pozyskiwania i zakupu naszych urządzeń do suchych pomieszczeń.
W zakupach zagranicznych największym problemem nie jest cena, lecz urządzenie, które działa w salonie wystawowym, a po sześciu miesiącach zawodzi w procesie produkcyjnym. Udokumentowany test wygrzewania i 36 kontroli w 35 krajach przed wysyłką produktu sprawiają, że kluczowe znaczenie ma weryfikacja, a nie chwytliwy slogan; wielu dostawców rezygnuje z wygrzewania, by obniżyć koszty. Dzięki precyzyjnej produkcji i certyfikacji dostosowanej do rynku ryzyko związane z zastosowaniem ponosi producent, a nie odbiorca.
Źródło: NIST — identyfikowalność pomiarów i jakość

Dobór i zakup: wymiarowanie, czas realizacji, czynniki cenowe i obsługa posprzedażowa

Zakup urządzenia adsorpcyjnego za granicą budzi obawy wykraczające daleko poza samą cenę — dodatkowe urządzenia grzewcze i chłodnicze nieuwzględnione w ofercie, groźba opóźnień w harmonogramie produkcji oraz znikające po płatności wsparcie. Rozwiewamy te obawy, jasno określając, co faktycznie obejmuje cena i produkt po zakupie, a czego nie obejmuje, zamiast przedstawiać ofertę, która bez informacji o warunkach eksploatacji może służyć jedynie za nieprecyzyjny punkt odniesienia.

Zakres wsparcia

Wsparcie na etapie projektowania obejmuje precyzyjną weryfikację parametrów i szczegółową analizę obciążenia zawartością wilgoci.

Każde urządzenie jest rygorystycznie testowane przed wysyłką; zapewniane jest również pełne wsparcie przy instalacji na miejscu, uruchomieniu i regulacji oraz precyzyjnym dostrojeniu.

Stałe konsultacje techniczne przez cały okres eksploatacji, przyspieszone wsparcie w okresie gwarancyjnym oraz regularne szkolenia rozwojowe dla techników serwisowych i inżynierów obiektowych.

Poproś o wycenę

Co wpływa na cenę obrotowego osuszacza adsorpcyjnego

Docelowy punkt rosy

Niższy punkt rosy wymaga zastosowania sita molekularnego lub materiału kompozytowego oraz większego nakładu energii na regenerację — to najważniejszy pojedynczy czynnik cenowy.

Przepływ powietrza procesowego i wydajność

Większy przepływ w m³/h oznacza większy rotor, grzałkę i zespół wentylatora.

Klasa regulacji

Sterowanie SCR/wielopunktowe z dokładnością ±0,5°C kosztuje więcej niż sterowanie włącz/wyłącz z dokładnością ±3–5°C.

Źródło ciepła do regeneracji

Ogrzewanie elektryczne, para czy gaz oraz dostępność ciepła odpadowego na miejscu.

Integracja systemu

Wstępne chłodzenie, chłodzenie końcowe i integracja z centralą wentylacyjną wymagają dodatkowych modułów.

Certyfikacja i rynek docelowy

Wymagania dotyczące wpisów na listach certyfikacyjnych i dokumentacji właściwe dla danego rynku.

Regulacja regeneracji pozwala kontrolować koszty energii, ale skuteczne wykorzystanie tej możliwości wymaga prawidłowego doboru urządzenia. Branżowe studia przypadków pokazują, że dokładny dobór osuszacza adsorpcyjnego może zmniejszyć zużycie energii o około 30%; ponadto dwustopniowa regeneracja — polegająca na usunięciu większości wilgoci przy użyciu ciepła niskotemperaturowego lub odpadowego, a następnie krótkim dogrzaniu do wysokiej temperatury — znacznie ogranicza całkowite zużycie energii. Dlatego przed sprzedażą obliczamy obciążenie zawartością wilgoci, aby odpowiednio dobrać grzałkę.

Kupujących najbardziej zaskakuje nieuwzględniony w ofercie osprzęt — dodatkowa grzałka lub chłodnica końcowa — który może znacznie podnieść całkowity koszt niedrogiego rotora adsorpcyjnego, powodując przekroczenie budżetu oprócz kosztów regeneracji, które mogą stanowić niemal 40% wszystkich kosztów eksploatacji. Ponieważ nasi inżynierowie jasno przedstawiają z góry wszystkie czynniki wpływające na rzeczywisty koszt, nasza rzetelna wycena uwzględnia szczegóły procesu, zamiast podawać orientacyjną cenę nagłówkową nieuwzględniającą związanych z nią kompromisów. Cenę produkcji każdego urządzenia ustalamy na podstawie wymaganego punktu rosy, przepływu powietrza i specyfikacji układu sterowania, a także wymagań dotyczących zgodności dla danego rynku.

Źródło: USPTO US20160199778A1 — parametry projektowe systemu adsorpcyjnego
FAQ: dobór obrotowego osuszacza adsorpcyjnego

Podstawowa zasada działania obrotowego osuszacza adsorpcyjnego polega na kierowaniu wilgotnego powietrza procesowego na powoli obracający się rotor o strukturze plastra miodu, pokryty higroskopijnym materiałem adsorpcyjnym, takim jak żel krzemionkowy lub sito molekularne; materiał ten przyciąga i wychwytuje parę wodną z powietrza. Inny segment rotora przechodzi w tym samym czasie przez komorę, w której jest regenerowany strumieniem gorącego powietrza usuwającego zaadsorbowaną wilgoć. Po regeneracji materiał rotora jest ponownie gotowy do adsorbowania wilgoci z powietrza procesowego, dzięki czemu cykl osuszania trwa. Ponieważ osuszacze adsorpcyjne nie muszą schładzać powietrza do temperatury kondensacji, mogą skutecznie pracować w warunkach poniżej granicy zamarzania układów opartych na czynniku chłodniczym.
Zależy to od materiału rotora i konstrukcji systemu. Typowy rotor z żelem krzemionkowym pozwala uzyskać punkt rosy od +5 do −20 °C; rotory z głębokim złożem żelu krzemionkowego lub sitem molekularnym — od −20 do −60 °C; rotor kompozytowy z sitem molekularnym w zoptymalizowanym systemie wielostopniowym — poniżej −60 °C. W suchych pomieszczeniach do produkcji baterii litowych można rzeczywiście osiągnąć blisko −70 °C, zależnie od etapu procesu.
Żaden nie jest z zasady lepszy — każdy sprawdza się w innym zakresie. Osuszacze z czynnikiem chłodniczym są wydajniejsze w ciepłych i wilgotnych warunkach, typowych dla klimatyzacji komfortu. Rotor adsorpcyjny sprawdza się lepiej przy wilgotności względnej poniżej około 40% lub temperaturze poniżej około 15C, gdy chłodnica parownika pokrywa się szronem i przestaje działać. Poniżej punktu rosy wynoszącego około 5C rotor adsorpcyjny jest w praktyce jedynym możliwym rozwiązaniem.
Istnieją dwa nieuniknione kompromisy, które należy uczciwie uwzględnić. Po pierwsze, regeneracja wymaga ciepła, dlatego koszty eksploatacji w dużej mierze wynikają z kosztu ciepła do reaktywacji — około 40% kosztów eksploatacji, choć staranny dobór i wykorzystanie ciepła odpadowego znacznie je ograniczają. Po drugie, powietrze opuszczające rotor adsorpcyjny jest cieplejsze niż powietrze wlotowe; dlatego w systemach głębokiego osuszania niemal zawsze stosuje się chłodzenie za osuszaczem, aby osiągnąć zadaną wartość. Nie są to „wady”, lecz czynniki konstrukcyjne uwzględniane przez doświadczonego dostawcę.
Przy doprowadzaniu czystego i dobrze filtrowanego powietrza rotor adsorpcyjny działa zazwyczaj od 15 do 30 lat. Główne przyczyny awarii to pył zatykający porowatą powierzchnię materiału oraz korozja wywołana przez określone środowiska chemiczne, dlatego konieczna jest filtracja.
Dobór zależy od docelowego punktu rosy. Żel krzemionkowy jest zwykle wybierany do zastosowań ogólnych lub gdy wymagana jest umiarkowanie niska wilgotność. Sito molekularne lub kompozytowe sito molekularne stosuje się, gdy potrzebny jest niższy punkt rosy (poniżej około −40 °C) lub wilgotność względna poniżej 10%RH, ponieważ jego mniejsze pory adsorbują wilgoć jeszcze długo po nasyceniu porów żelu krzemionkowego.
Częstym błędem w tych zastosowaniach jest traktowanie osuszacza adsorpcyjnego jak produktu towarowego — niewłaściwy dobór materiału lub zbyt luźne sterowanie uniemożliwią osiągnięcie wartości docelowej (często −40 °C). Zespół Koven Air starannie dobiera materiał, poziom regeneracji i sterowanie, aby cel użytkownika — a nie wartość z karty katalogowej — wyznaczał konstrukcję systemu; Koven Air bierze na siebie ryzyko związane z tym procesem na ponad 35 rynkach. Każdy osuszacz projektujemy zgodnie z normami właściwymi dla danego rynku, nie tylko deklarujemy ich spełnienie, a następnie precyzyjnie testujemy w naszym laboratorium. Poproś o wycenę projektu dostosowanego do procesu, a nie o cenę z cennika.