Skontaktuj się z firmą Koven Air
Chłodnica pracująca na sucho do pomieszczeń czystych
Chłodzenie jawnociepłowe w środowiskach półprzewodnikowych i precyzyjnych klas ISO 5–8
W systemie recyrkulacji powietrza w pomieszczeniu czystym klasy ISO 5-8 układ chłodnicy pracującej na sucho Koven Air usuwa wyłącznie ciepło jawne, nie wytwarzając skroplin. Dzięki temu regulacja temperatury pozostaje całkowicie niezależna od osuszania, za które odpowiada już MAU. Są to chłodnice projektowane na zamówienie, a nie produkty katalogowe: miedziane lub ze stali nierdzewnej 304/316L, dobierane do wymaganej prędkości czołowej, ciśnienia po stronie wody i klasy czystości.
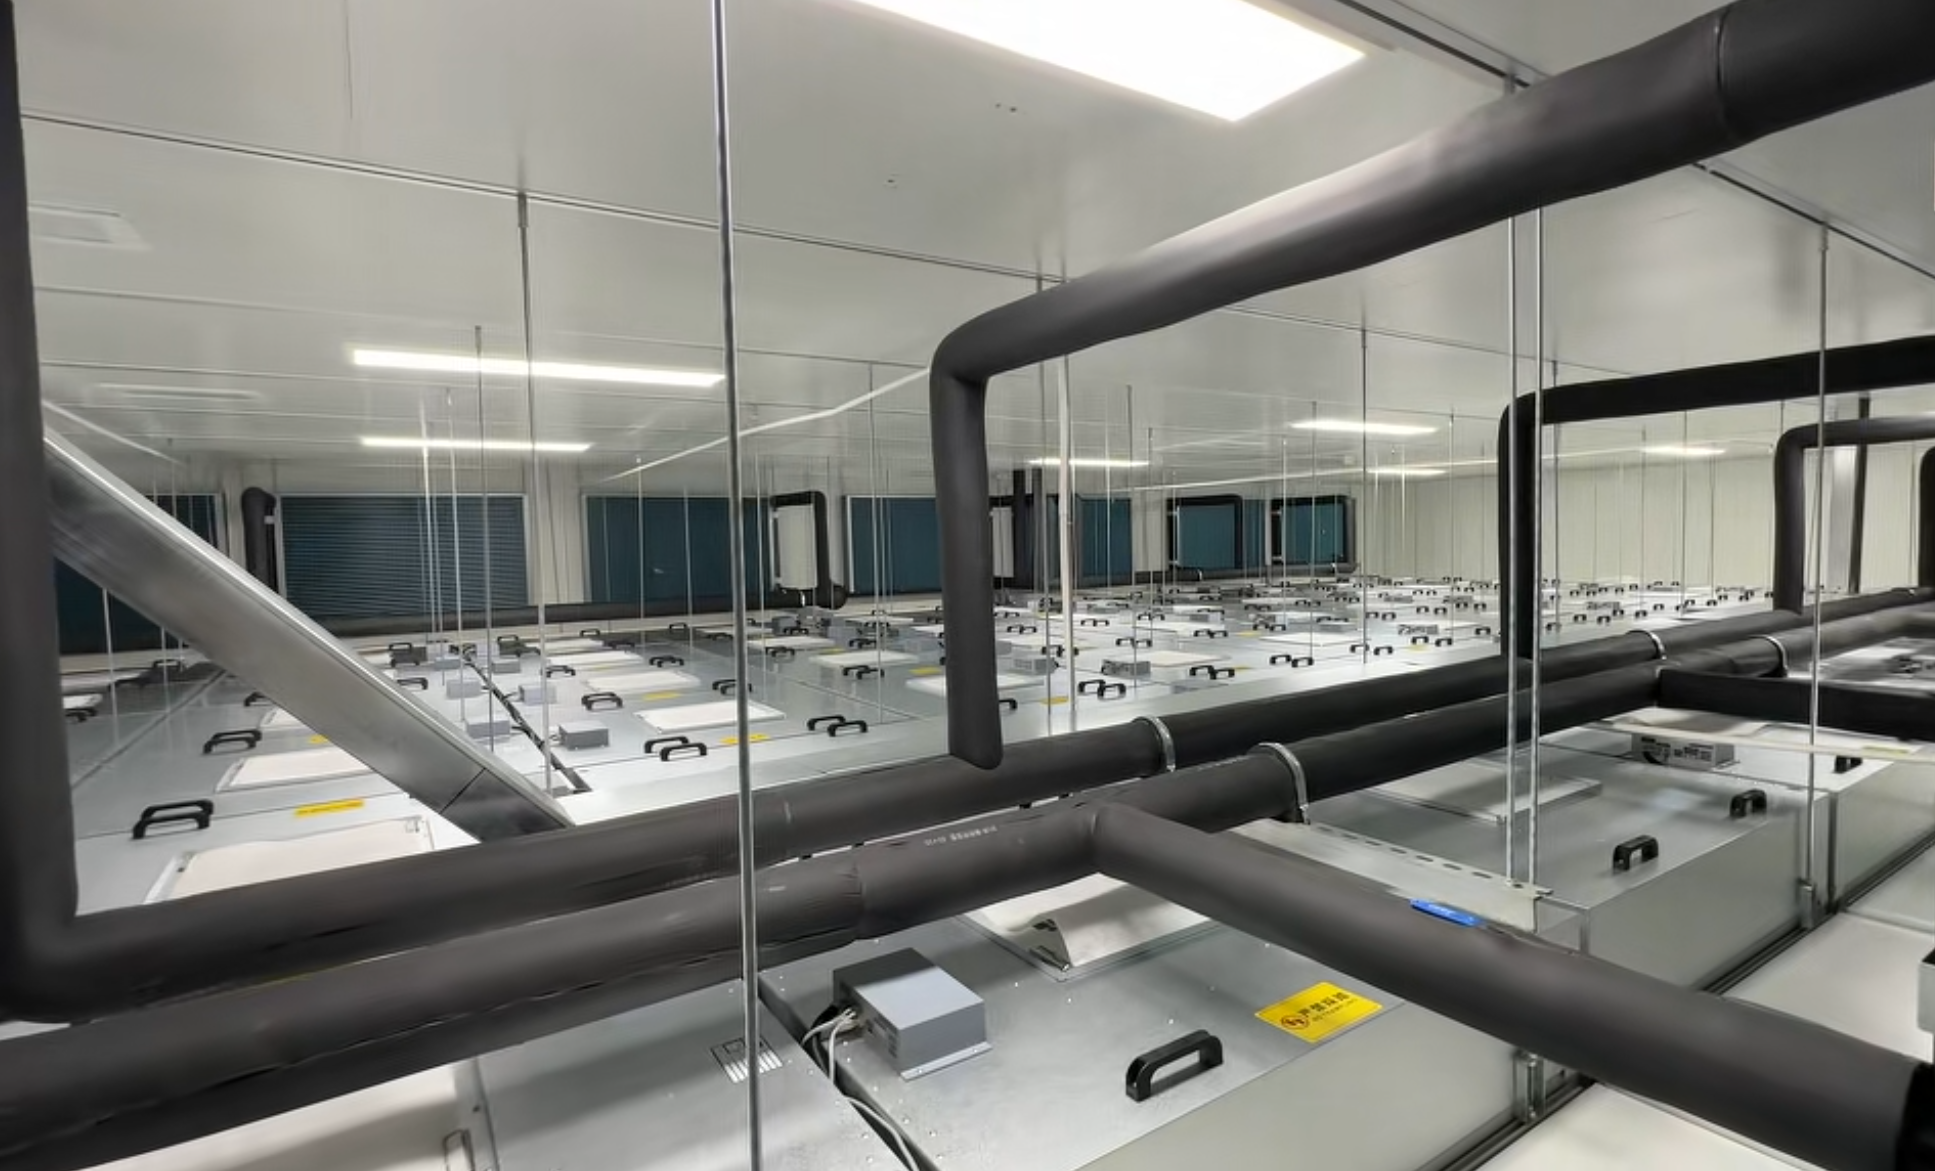
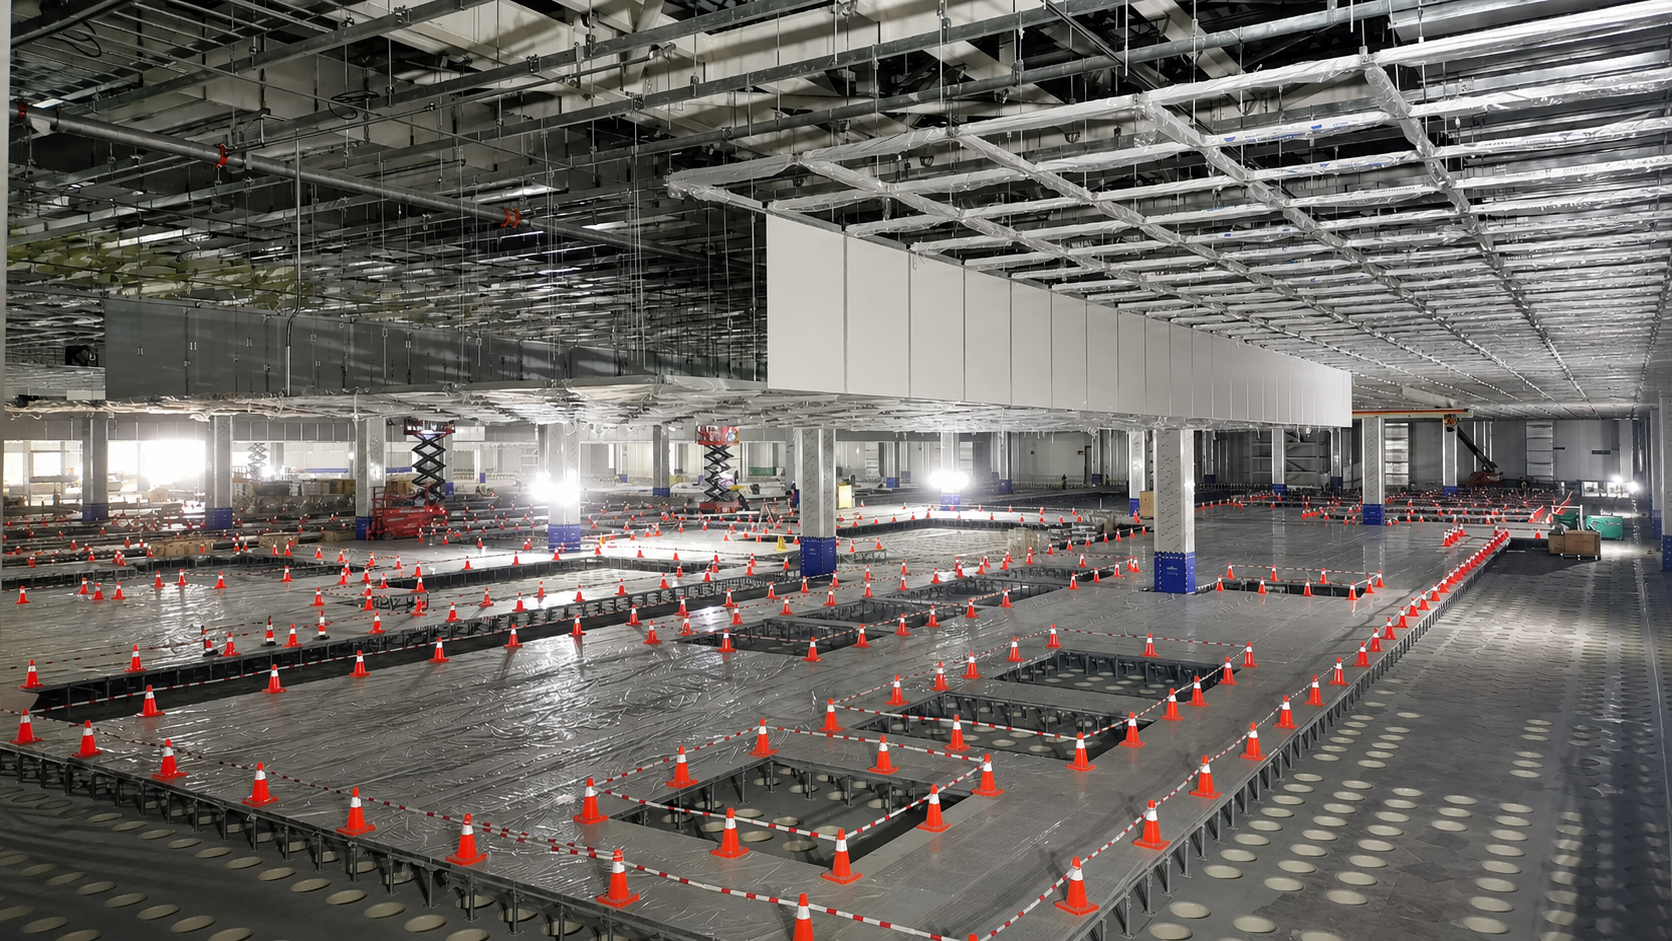
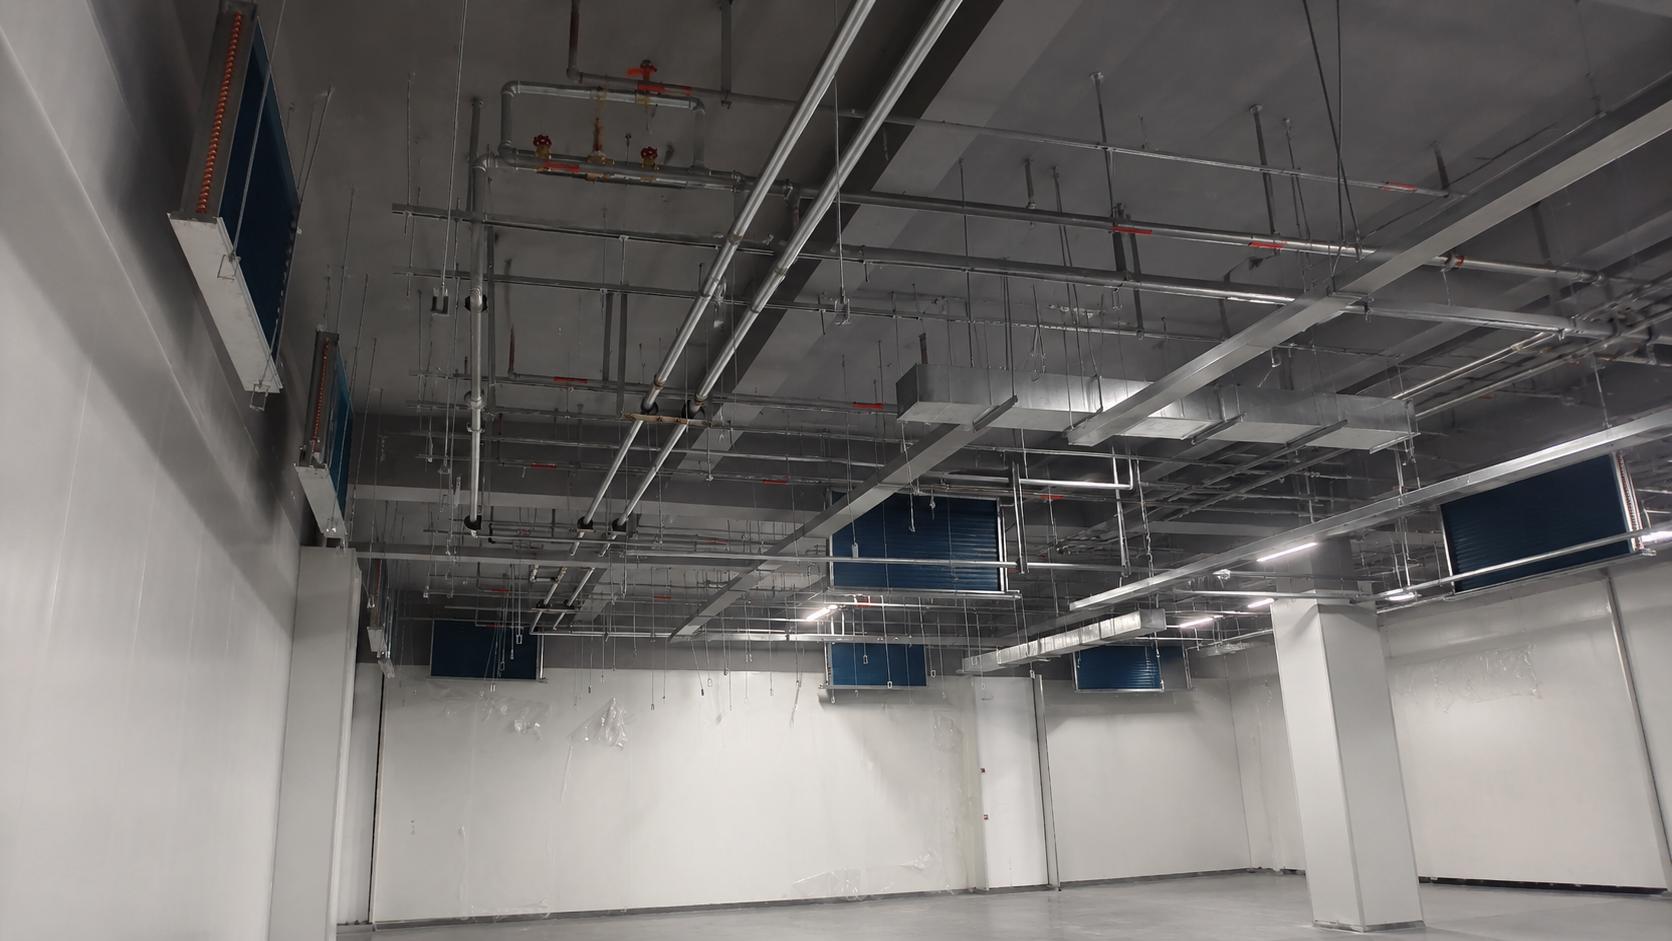
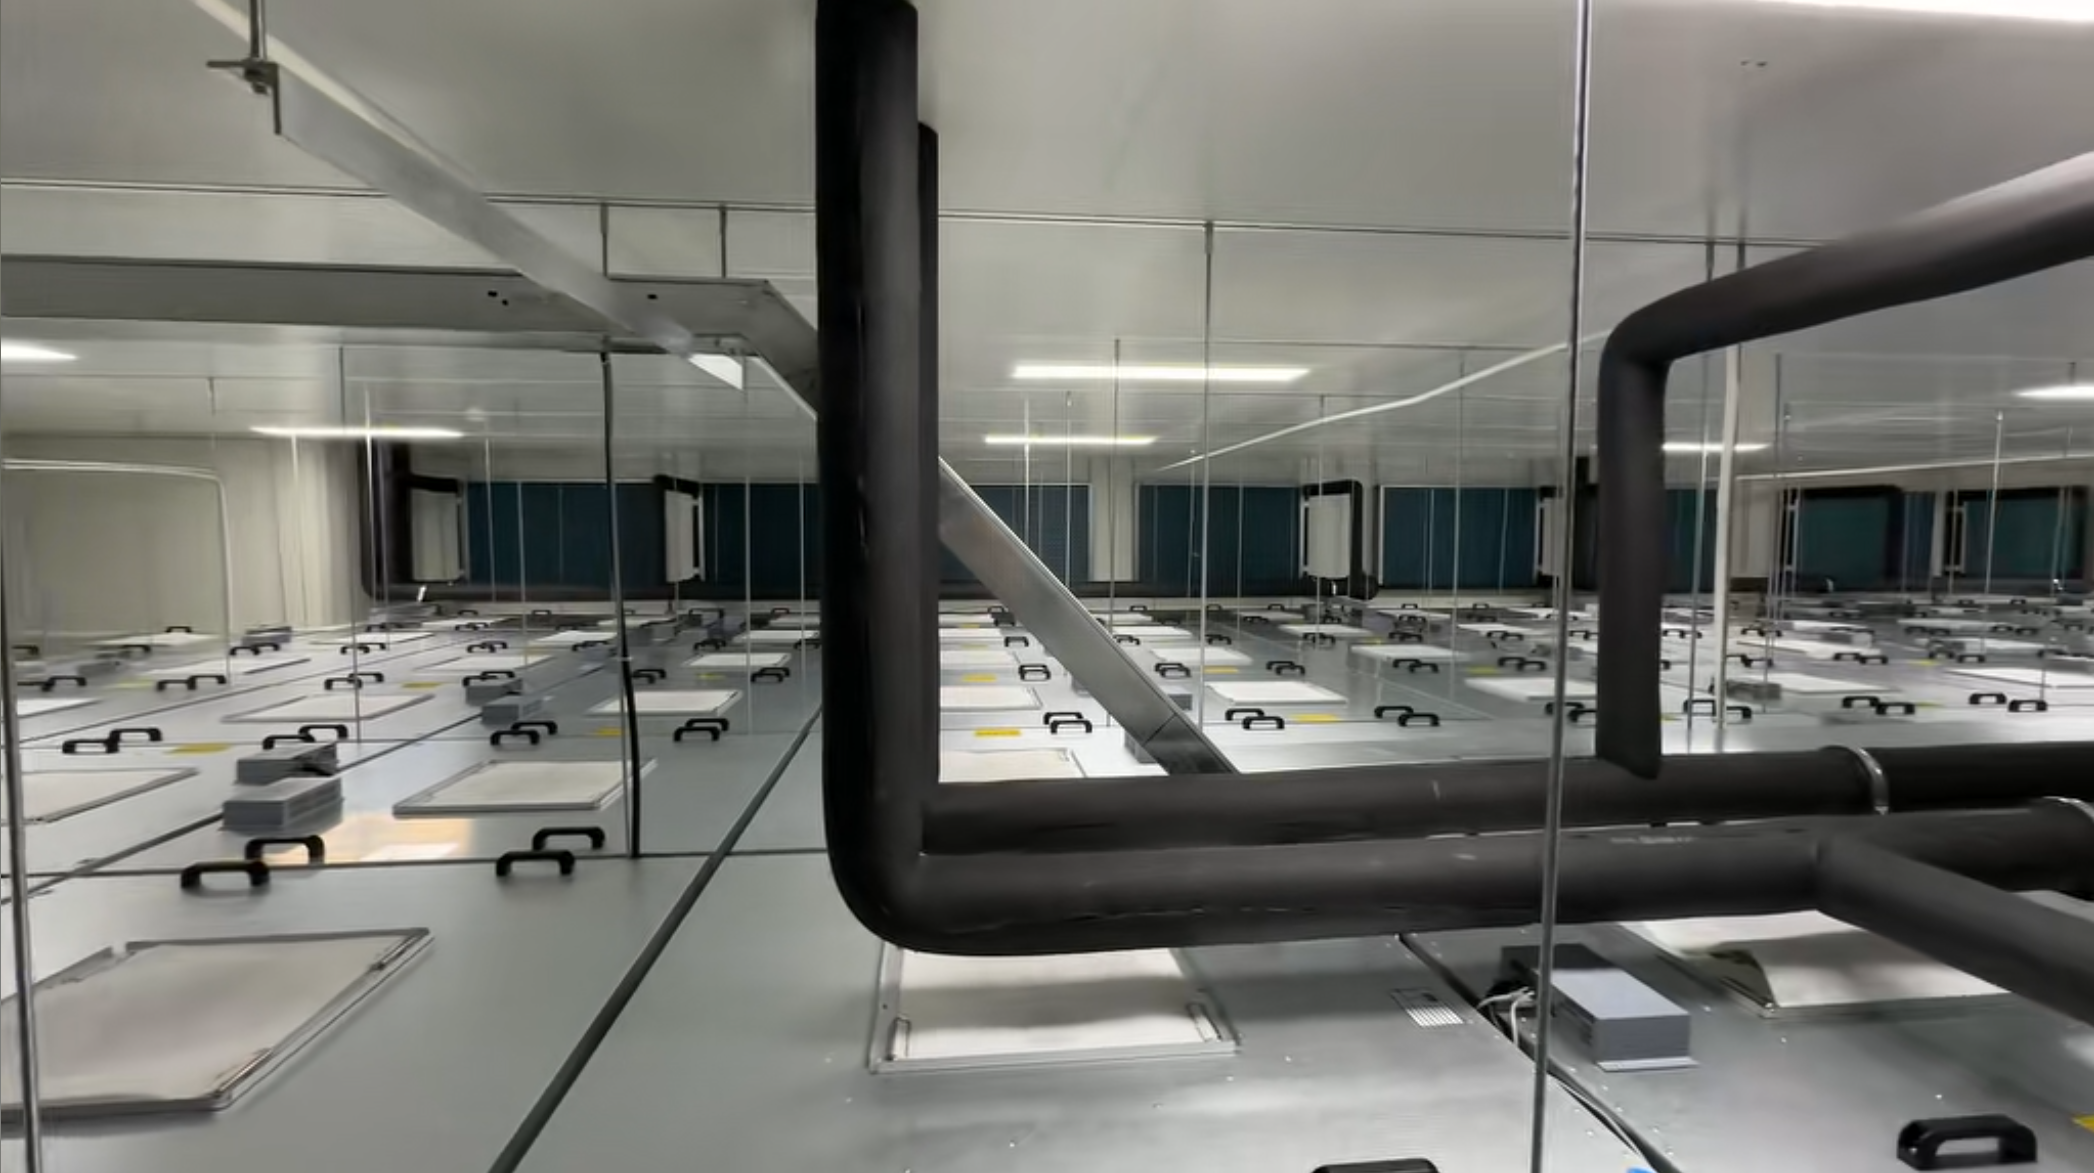
[ INTERAKTYWNE: KLIKNIJ, ABY PRZEŁĄCZAĆ WIDOKI ]
-
ISO 5–8Zgodność z klasą czystości
-
0 skroplinPraca wyłącznie z ciepłem jawnym
-
Cu / 316LDostępne materiały chłodnicy
-
13–14°C / 18–20°CTypowe parametry zasilania/powrotu wody lodowej
-
42.8–54.1%Niższe roczne zużycie energii niż w przypadku chłodnicy mokrej*
-
MAU+FFU+DCCArchitektura układu z rozdzielonymi funkcjami
Gdy standardowe chłodnice central wentylacyjnych zaburzają stabilność wilgotności w pomieszczeniu czystym
W układzie klimatyzacji pomieszczenia czystego MAU+FFU+DCC chłodnica pracująca na sucho (DCC) pełni funkcję urządzenia obsługującego wyłącznie „ciepło jawne”. Odbiera ciepło z powietrza recyrkulacyjnego za pomocą wody lodowej o średniej temperaturze, utrzymywanej powyżej punktu rosy w pomieszczeniu. Ta kluczowa cecha — zapobieganie skraplaniu się wody na chłodnicy — odróżnia ją od konwencjonalnej mokrej chłodnicy w centrali wentylacyjnej (AHU) do pomieszczeń czystych. W przeciwieństwie do standardowej chłodnicy AHU nie musi ona w ogóle mierzyć się ze skraplaniem.
WADA POWODUJĄCA RYZYKO ZANIECZYSZCZENIA
Typowe chłodnice powietrza są celowo projektowane tak, aby dostarczać wodę lodową o temperaturze równej punktowi rosy lub niższej — w celu usuwania wilgoci ze strumienia powietrza. Niezamierzonym skutkiem tej strategii jest obecność w strumieniu powietrza powierzchni pokrytej stojącą wodą, która stwarza idealne warunki do rozwoju drobnoustrojów. Właśnie temu mają zapobiegać programy dla pomieszczeń czystych i GMP[1]. Ponadto skraplanie sprzęga nastawy temperatury i wilgotności, przez co regulacja jednego parametru odbywa się kosztem drugiego. To problem, gdy procesy półprzewodnikowe wymagają niezależnego, precyzyjnego dostrajania obu nastaw.
Usunięcie źródła zanieczyszczeń zamiast dodawania filtracji na wylocie to rzeczywiste rozwiązanie problemu kontroli zanieczyszczeń.
13-14°C
WODA ZASILAJĄCA
~2°C
POWYŻEJ PUNKTU ROSY
Chłodnica DCC w pomieszczeniu czystym pracuje z wodą zasilającą o temperaturze 13-14°C (około 2°C powyżej punktu rosy powietrza powrotnego), dzięki czemu powierzchnia chłodnicy nigdy nie osiąga temperatury niższej niż punkt rosy. Za regulację wilgotności odpowiada wyłącznie MAU (centrala powietrza uzupełniającego), a DCC obsługuje tylko obciążenie jawne. Najczęstszym błędem inżynierów HVAC jest stosowanie orientacyjnych zasad dla komfortu cieplnego do obliczania jawnego obciążenia chłodniczego pomieszczenia czystego. Dopiero w trakcie projektu okazuje się, że obciążenie wynikające z procesu, liczba jednostek FFU/filtrów HEPA i krotność wymiany powietrza wymagają szczegółowych obliczeń, a nie ogólnego szacunku[2].
UWAGA DOTYCZĄCA PROJEKTU: Warto od razu wyjaśnić potencjalne źródło nieporozumień: chociaż celem jest wyeliminowanie skraplania podczas normalnej pracy, specyfikacje projektowe zalecają tacę skroplin w przypadkach, gdy wilgotność może nieoczekiwanie wzrosnąć do wysokiego poziomu lub gdy występuje problem z izolacją rur. DCC eliminuje najczęstsze przyczyny skraplania w warunkach pracy, ale niekoniecznie zapobiega błędom projektowym dotyczącym izolacji rur lub regulacji temperatury wody.
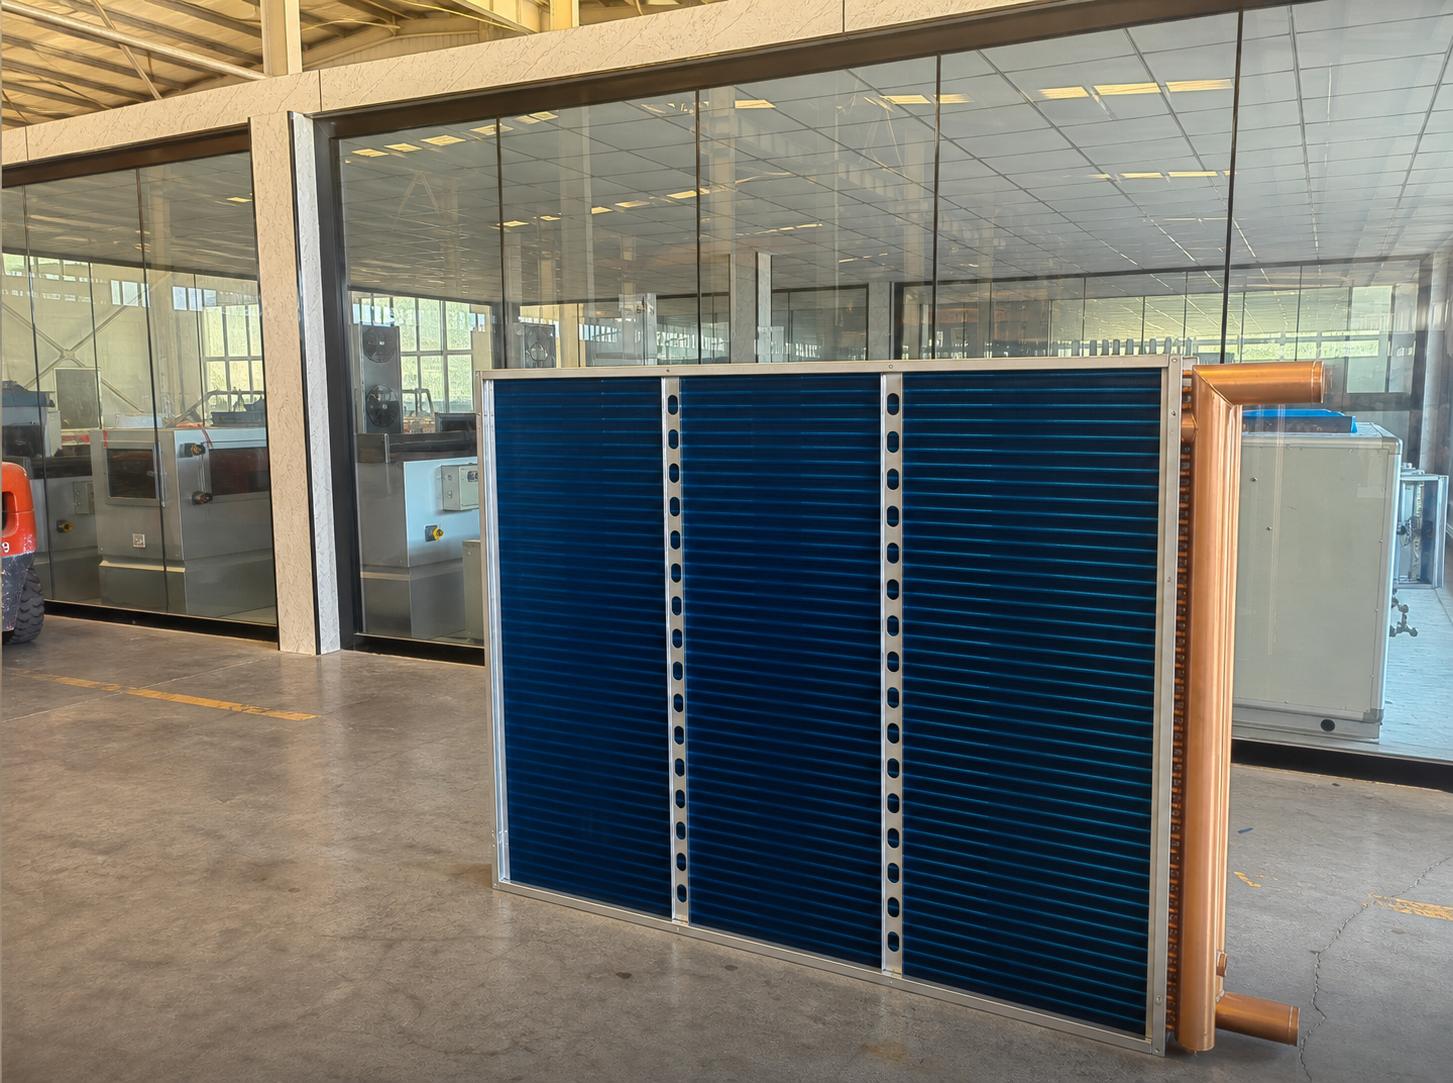
STANDARD PRODUKCJI
Jednostki DCC Koven Air do pomieszczeń czystych produkujemy zgodnie z tymi samymi normami projektowymi, a nie na bazie komercyjnego produktu katalogowego przerobionego i sprzedawanego jako urządzenie do pomieszczeń czystych. Każda produkowana przez nas jednostka DCC przechodzi wewnętrzny, autorski proces projektowy przed rozpoczęciem produkcji, a przed wysyłką jest poddawana rygorystycznemu, 24-godzinnemu testowi starzeniowemu w naszym laboratorium. Takie podejście inżynierskie zapewnia lepsze parametry chłodnicy DCC projektowanej na zamówienie niż chłodnicy AHU dobranej wyłącznie pod kątem dopasowania. Wbudowany zapas projektowy uwzględniamy już na etapie wstępnych obliczeń.
Zamów konsultację projektową Jeśli projekt jest na etapie obliczania obciążeniaIntegracja chłodzenia pomieszczeń czystych — współpraca DCC z FFU + AHU
GŁÓWNA ZASADADCC nigdy nie działa samodzielnie. Jest częścią układu złożonego z trzech urządzeń, z których każde wykonuje dokładnie jedno zadanie. Dlatego taka architektura przewyższa możliwości dowolnej pojedynczej chłodnicy AHU, która miałaby realizować wszystkie funkcje.
Sekcje EN i PROC służą do dopasowania zapytań ofertowych, przy czym PROC należy do sekcji EN. DCC nigdy nie działa samodzielnie. Jest częścią układu złożonego z trzech urządzeń, z których każde wykonuje dokładnie jedno zadanie. Dlatego taka architektura przewyższa możliwości dowolnej pojedynczej chłodnicy AHU, która miałaby realizować wszystkie funkcje.
W większości obiektów poza pomieszczeniami czystymi standardem jest AHU, która realizuje wszystkie trzy zadania za pomocą jednej chłodnicy. W pomieszczeniu czystym układ z jedną chłodnicą zastępuje się właśnie rozdzielonym układem MAU / FFU / DCC.
Porównanie architektury układów
| Funkcja | Centrala AHU z pojedynczą chłodnicą | MAU+FFU+DCC |
|---|---|---|
| Regulacja wilgotności | Połączona z chłodzeniem | Niezależna regulacja przez MAU |
| Temperatura | Sprzężona z nastawą | DCC reguluje wyłącznie ciepło jawne |
| Skraplanie | Zamierzone w projekcie | Brak przy zachowaniu właściwych marginesów |
| Czystość | Zależna od zespołu filtrów | Dedykowana jednostka FFU z filtrami HEPA/ULPA |
| Reakcja strefowa | Cykliczna praca całego układu | Niezależna regulacja w strefach |
Zakresy projektowe po stronie powietrza i wody
Najedź kursorem, aby powiększyć wykres
0,6 – 2.5m/s
Docelowa prędkość czołowa
Zazwyczaj przyjmujemy docelową prędkość czołową chłodnicy w zakresie 0.6 do 2,5 m/s. Przy dolnej granicy wymiana ciepła jest mniej efektywna, a rozdział powietrza staje się nierównomierny. Przy górnej granicy spadek ciśnienia może wynosić około 30 Pa lub więcej, a przy wysokiej wilgotności w pomieszczeniu istnieje ryzyko porywania wody z lamel. (Uwaga: dokładny zakres może się różnić w zależności od producenta, ale zbieżność zaleceń projektowych producentów pomaga potwierdzić właściwe parametry.)
Najedź kursorem, aby powiększyć wykres
0,8 – 1.8m/s
Prędkość przepływu wody
Zalecamy docelową prędkość przepływu wody w zakresie 0,8-1,8 m/s. Przy niższych wartościach pogarsza się wymiana ciepła w chłodnicy, a przy wyższych spadek ciśnienia po stronie wody może być zbyt duży (>50 kPa), co zwiększa wymaganą wysokość podnoszenia pompy i ryzyko uderzenia hydraulicznego podczas rozruchu, gdy układ może nie być odpowietrzony. (Uwaga: dobór chłodnicy wymaga uwzględnienia wielu innych czynników; podane wartości to punkt wyjścia, a nie wynik końcowy.) Te kryteria doboru nie są arbitralne — wyznaczają podstawowe granice projektowe, od których rozpoczyna się dobór chłodnicy DCC. Należy je właściwie uwzględnić, aby uniknąć projektowania urządzenia „tak jak standardowej AHU”, na co często skarżą się inżynierowie mechanicy.
Uwaga dotycząca obliczeń układu: Przed przygotowaniem oferty inżynierowie Koven Air wykonują obliczenia na podstawie liczby jednostek FFU i obciążenia cieplnego pomieszczenia. W przeciwieństwie do producenta chłodnic ogólnego przeznaczenia dobieramy prędkość czołową i prędkość przepływu wody do konkretnego zastosowania, zamiast korzystać z uniwersalnej tabeli.
Kryteria projektowe dla klas ISO 5–8 — dobór chłodnicy do poziomu czystości
Sekcje EN i PROC. Dobór chłodnicy do pomieszczenia czystego nie jest uniwersalny. Im wyższa klasa czystości pomieszczenia, tym mniejsze ciśnienie pozostaje wentylatorom do pokonania oporów za filtrami końcowymi. Wraz ze wzrostem wymaganej czystości zmieniają się prędkość czołowa, opory i wymagania produkcyjne dotyczące chłodnicy. Krotność wymian powietrza na godzinę (ACH) dla projektowanej objętości nawiewu jest zwykle najważniejszą wartością przy doborze. Poniższa tabela przedstawia opracowane przez nas zestawienie klas ISO 5-8 z wartościami ACH i wymaganiami filtracji, umożliwiające szybkie sprawdzenie tych zależności.
MAPA DOBORU CHŁODNICY
| Klasa ISO | Limit ≥0,5µm (cząstki/m³) | Poprzednia norma FS209E | Rodzaj przepływu powietrza | Typowe ACH* | Filtr końcowy |
|---|---|---|---|---|---|
| ISO 5 | 3,520 | Klasa 100 | Jednokierunkowy (zależny od prędkości) | 240–480/h | U15/U16 ULPA |
| ISO 6 | 35,200 | Klasa 1 000 | Jednokierunkowy/mieszany | 90–180/h | H14/U15 |
| ISO 7 | 352,000 | Klasa 10 000 | Niejednokierunkowy | 30–60/h | H13/H14 |
| ISO 8 | 3,520,000 | Klasa 100 000 | Niejednokierunkowy | 5–60/h | H13 |
ACH to zakresy projektowe oparte na doświadczeniach branżowych, a nie wymaganie normy ISO 14644. Końcową wartość ACH należy zweryfikować na podstawie obliczeń HVAC dla danego pomieszczenia. Limity cząstek zgodnie z ISO 14644-1:2015[1]. Klasy filtracji według EN 1822. (H13 99,95%, H14 99,995%, U15 99,9995%, U16 99,99995%, wszystkie dla MPPS)[3]. Zakresy krotności wymian powietrza dla klas farmaceutycznych WHO/FDA również potwierdzają tę samą logikę projektową. (6-20ACH dla klasy D, 20+ dla aseptycznych klas B/C)[4].
Korzyści ze stabilności wilgotności dzięki chłodzeniu wyłącznie jawnemu.
Odchylenie wilgotności względnej od nastawy zaledwie o 1-2% lub niekontrolowane wahania wilgotności powodujące gromadzenie się ładunków elektrostatycznych mogą uruchomić alarm dotyczący zanieczyszczenia w zakładzie półprzewodników albo doprowadzić do utraty partii farmaceutycznej. Ryzyko to nie jest hipotetyczne, lecz wynika bezpośrednio z prób regulowania temperatury i wilgotności za pomocą jednego, sprzężonego układu. Rozdzielenie regulacji jest niezbędne dla stabilności pomieszczenia czystego i zapewnia znaczne oszczędności energii. Badanie przesunięcia chłodzenia i ogrzewania w układach sterowania pomieszczeniami czystymi w zakładach półprzewodników wykazało, że układ DCC z rozdzielonymi funkcjami zmniejszył roczne zużycie energii o 42,8% do 54,1% w porównaniu z układami konwencjonalnymi bez rozdzielenia funkcji. Ponadto w pełni rozdzielona architektura MAU + DCC + FFU okazała się najbardziej efektywna energetycznie i kosztowo[5]. Badania opublikowane w czasopiśmie Energies wskazują, że klimatyzacja pomieszczeń czystych odpowiada za 40-50% całkowitego zużycia energii w zakładach półprzewodników. Dlatego oszczędności wynikające z zastosowania układu z rozdzielonymi funkcjami pokrywają się z kosztami eksploatacji obiektu, a nie tylko z kosztami urządzeń[6].
42,8–54,1%
Szacowane obniżenie rocznego zużycia energii dzięki chłodzeniu z rozdzielonymi funkcjami MAU+FFU+DCC w porównaniu z konwencjonalnym układem chłodzenia pomieszczeń czystych bez rozdzielenia funkcji
Źródło: recenzowane badanie przesunięcia chłodzenia i ogrzewania w układach kontroli środowiska pomieszczeń czystych w zakładach półprzewodników — podana wartość dotyczy ogólnych parametrów architektury z rozdzielonymi funkcjami, a nie pomiaru laboratoryjnego Koven Air
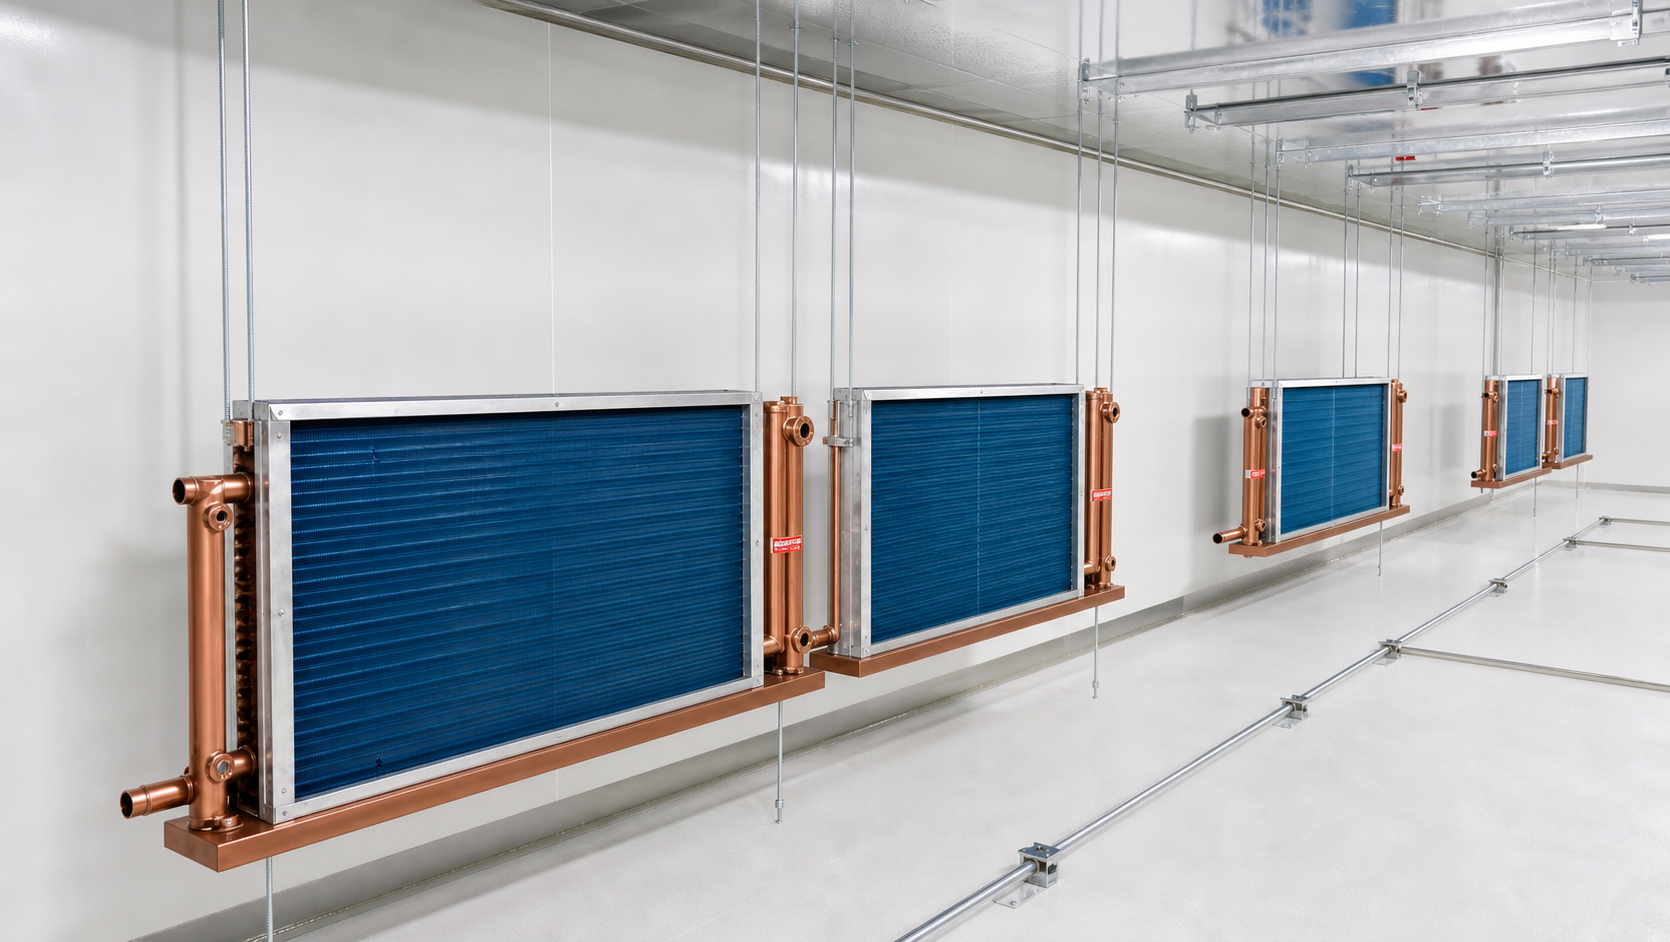
01. PROJEKT BEZ SKRAPLANIA
Projekt bez skraplania umożliwia osiągnięcie oszczędności energii. Zasada działania jest prosta: tradycyjny wymiennik ciepła, który jednocześnie chłodzi i osusza, musi schłodzić powietrze poniżej punktu rosy, a następnie ponownie je ogrzać do wymaganej temperatury. To niepotrzebna strata energii na początku i na końcu procesu. Ponieważ DCC nie schładza powietrza poniżej punktu rosy, nie jest potrzebny drugi etap ogrzewania ani „obciążenie związane z osuszaniem”. Ponadto chłodnica pozostaje sucha, więc nie traci zdolności wymiany ciepła wskutek parowania ani nie gromadzi się na niej biofilm, który powoduje korozję konwencjonalnych mokrych chłodnic lamelowo-rurowych.
Taki margines ma szczególne znaczenie w strefie litograficznej o krotności wymian powietrza 240+ na godzinę (ACPH). Przy tak dużym udziale recyrkulacji chłodnica niespełniająca specyfikacji i pracująca nieznacznie poniżej projektowanego marginesu może doprowadzić do wahań wilgotności w ciągu minut, a nie godzin. W przeciwieństwie do modernizacji standardowej AHU, gdzie można to uznać za normalny zakres pracy, nasza metodyka doboru DCC uwzględnia margines dla określonych warunków temperatury i punktu rosy przy maksymalnym przepływie powietrza, a nie przy średnim obciążeniu.
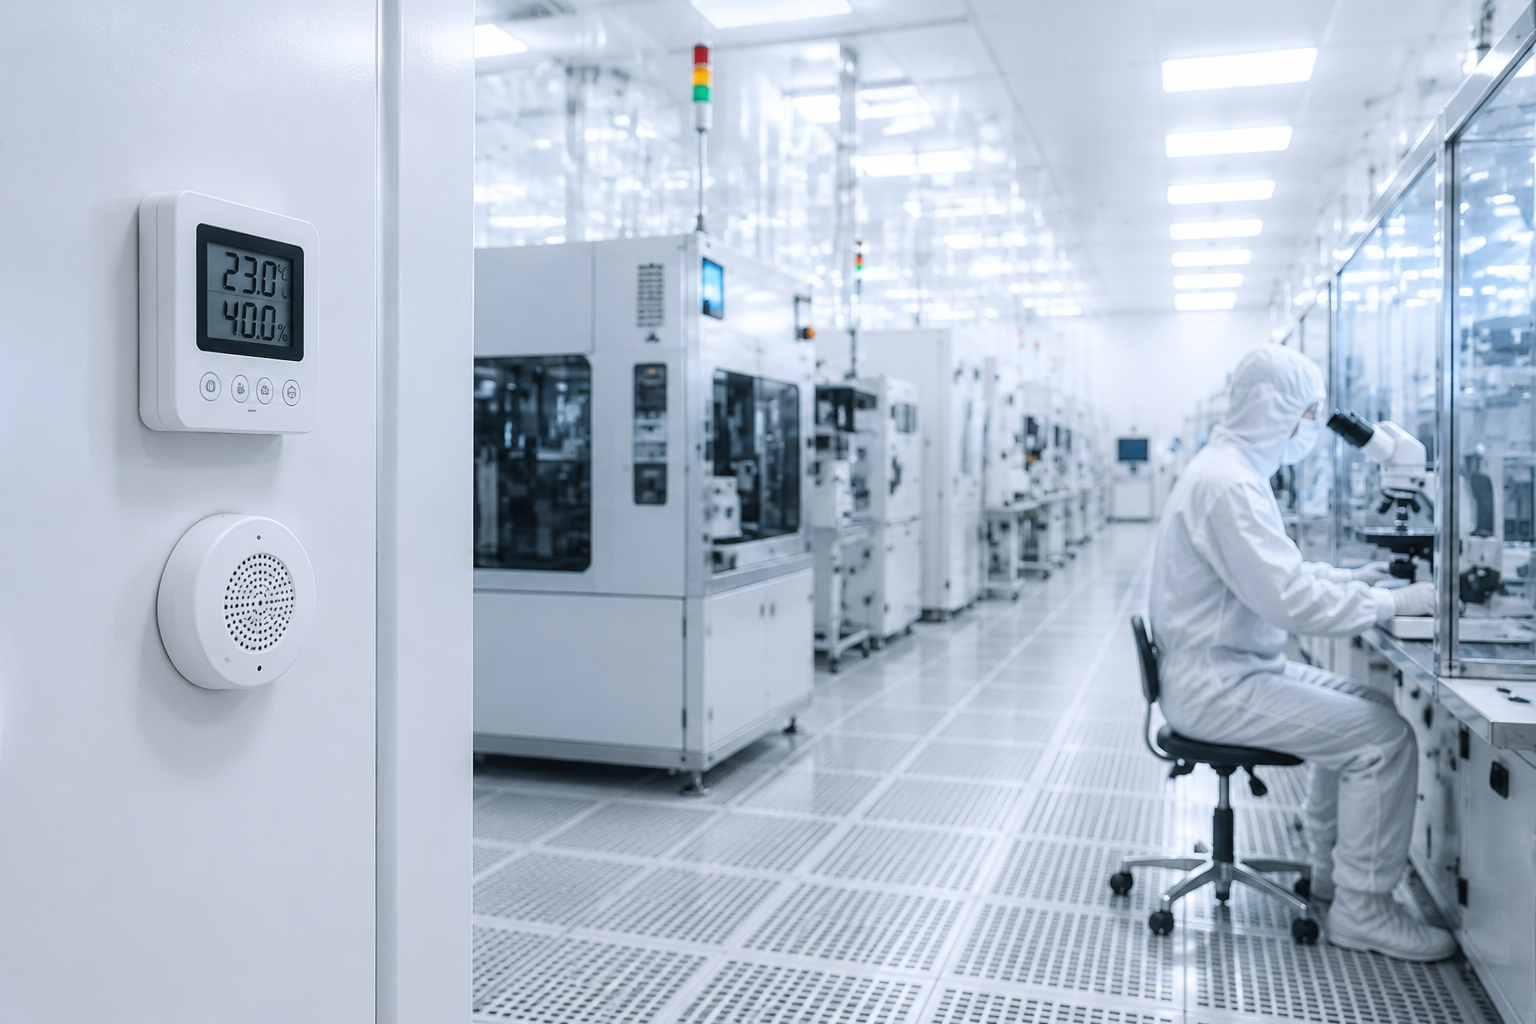
02. WYMAGANIA DOTYCZĄCE TOLERANCJI WRAŻLIWYCH ETAPÓW
Dla wrażliwych etapów procesu produkcji półprzewodników — zwykle w strefach fotolitografii lub obsługi płytek — branżowym standardem jest utrzymywanie temperatury z tolerancją ± 0,1 °C. Sprzężony układ chłodzenia i osuszania ma trudności ze spełnieniem tych wymagań temperaturowych przy jednoczesnym, niezależnym utrzymaniu wymaganego punktu rosy, ponieważ korekta wilgotności za pomocą wspólnej chłodnicy automatycznie zmienia również temperaturę. Rozdzielenie obu układów sterowania pozwala każdemu z nich działać niezależnie: jeśli temperatura w pomieszczeniu wzrośnie, DCC zwiększa chłodzenie; jeśli wzrośnie wilgotność, MAU intensyfikuje usuwanie wilgoci, a żadna z korekt nie zakłóca działania drugiego układu.
Wahania wilgotności powodują również gromadzenie się ładunków elektrostatycznych, które przyciągają cząstki i stanowią poważne zagrożenie dla urządzeń produkcyjnych w strefie fotolitografii ISO 5. Rozdzielenie funkcji nie tylko oszczędza energię, lecz także umożliwia jednoczesne utrzymanie rygorystycznej tolerancji temperatury i bezpiecznego poziomu wilgotności, ograniczającego elektryzowanie statyczne. Sterownik DDC zapewnia niezależne podejmowanie tych dwóch decyzji. W przypadku procesu o tak rygorystycznych wymaganiach dotyczących tolerancji należy omówić z naszym zespołem inżynierów konkretne potrzeby w zakresie stabilności nastaw, zamiast zakładać, że spełni je standardowy układ ze sprzężonym sterowaniem.
„Przy każdej wycenie modernizacji pomieszczenia czystego układ sterowania DDC monitoruje temperaturę wody lodowej na zasilaniu w odniesieniu do rzeczywistego punktu rosy w pomieszczeniu, a nie tylko nominalną wydajność chłodniczą. Nawet chłodnica o odpowiednio dużej wydajności może powodować skraplanie, jeśli różnica 2 stopni nie zostanie utrzymana na całej długości instalacji rozprowadzającej wodę”.
Dobór materiału chłodnicy — miedź a stal nierdzewna 304/316L
Układ DCC pozostaje suchy, co eliminuje główną przyczynę korozji typowej chłodnicy lamelowo-rurowej. Jednak „suchy” nie oznacza „odporny na korozję”. Wybór między miedzią, stalą nierdzewną 304 i stalą nierdzewną 316L zależy od parametrów chemicznych wody lodowej, warunków otoczenia oraz początkowych i całkowitych kosztów cyklu życia. Poniższa macierz decyzyjna porównuje miedź ze stalą nierdzewną 304/316L pod kątem poszczególnych właściwości.
Właściwość
Miedź (C11000/TP2)
Stal nierdzewna 304 / 316L
Przewodność cieplna
~398 W/(m·K)
~15–16,3 W/(m·K)
Wytrzymałość na rozciąganie (w stanie wyżarzonym)
~220–240 MPa
304: ~515–620 / 316L: ~485–620 MPa
Gęstość względna
1.00 (8,96 g/cm³)
0.885 (7,93 g/cm³)
Standardowy potencjał elektrodowy
+0,340 V (katodowy, względnie obojętny)
Po pasywacji: ok. −0.05 do +0,10 V
Narażenie na amoniak
Niezalecana — tworzy rozpuszczalne kompleksy i przyspiesza korozję
Odpowiednia
Chlorki / mgła solna na wybrzeżu
Wrażliwa; wymaga izolacji odmiennych metali
Zalecana stal 316L (zawartość Mo zwiększa odporność na Cl⁻)
Szybkość obróbki (gięcie/formowanie)
Wysoka — materiał miękki i ciągliwy, szybkie automatyczne zwijanie
Niska — umacnia się podczas obróbki, wymaga etapów wyżarzania
Typowy okres eksploatacji
15–20 lat
20–25 lat
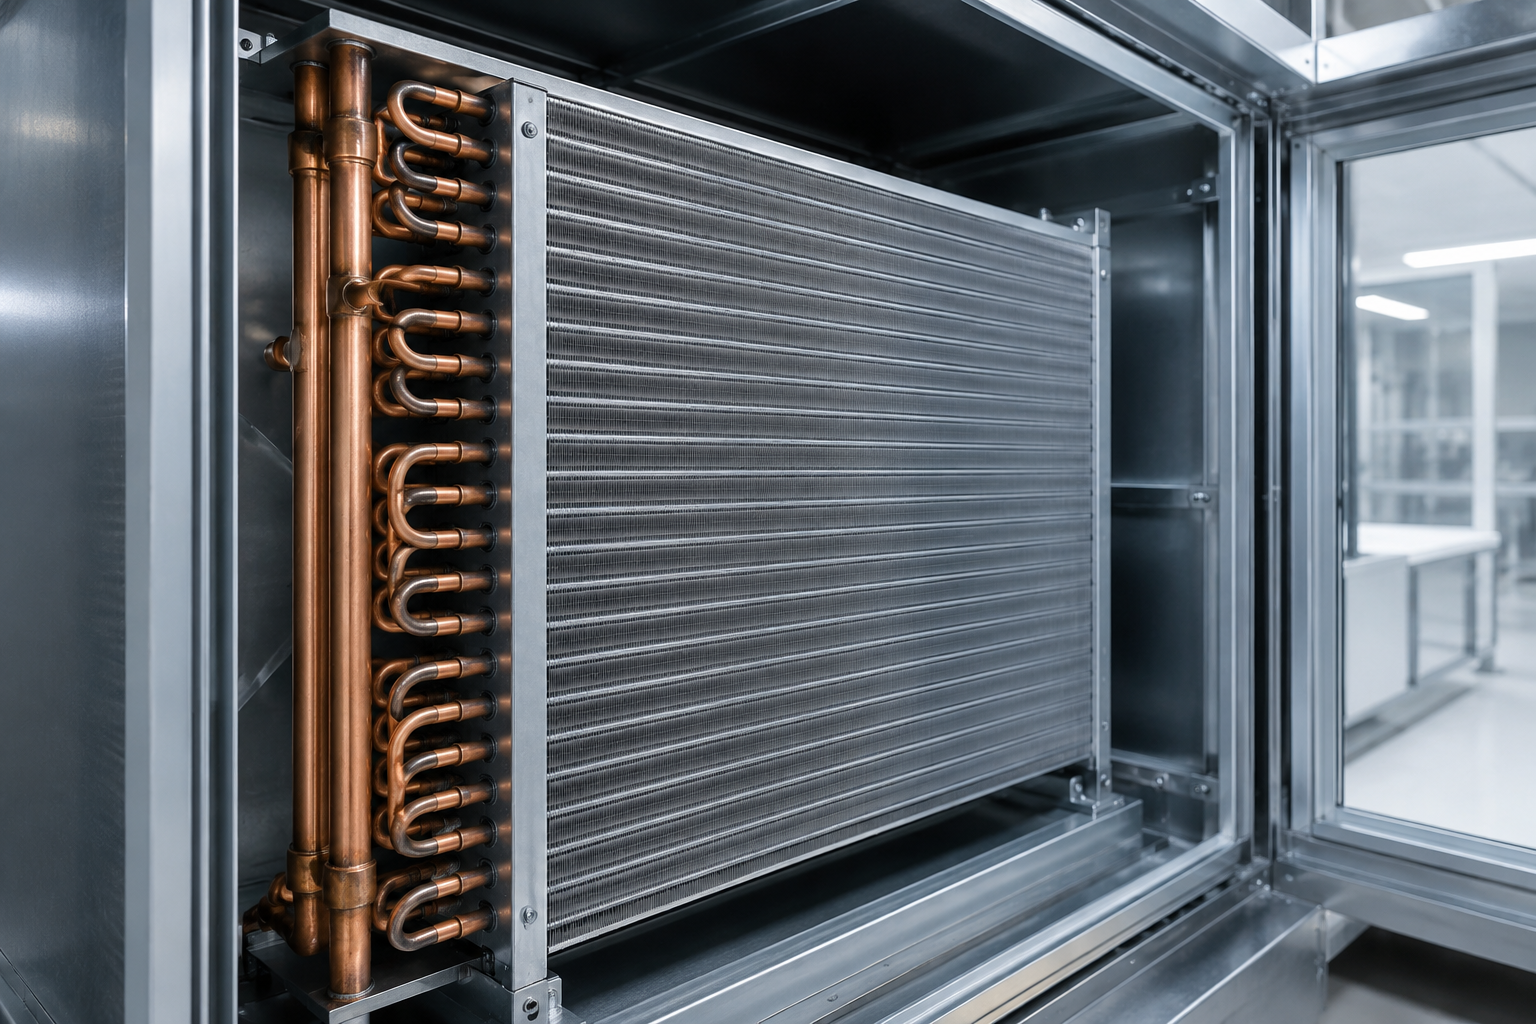
Miedź pozostaje preferowanym materiałem, chyba że istotnym czynnikiem jest obecność substancji korozyjnych.
Materiały te różnią się właściwościami: przewodność cieplna miedzi jest około 24x większa niż stali nierdzewnej, ale w chłodnicy lamelowej największy opór cieplny występuje w przyściennej warstwie powietrza. Dlatego rzeczywista różnica w wymianie ciepła między miedzią a stalą nierdzewną w standardowej chłodnicy lamelowo-rurowej, szczególnie z rurami gładkimi, jest znacznie mniejsza, niż sugerowałaby wartość 24. W chłodnicy z wewnętrznie ulepszonymi rurami (mikrorowkowanymi), stosowanej obecnie w większości standardowych pomieszczeń czystych, korzyści konwekcyjne miedzi mają nieco większe znaczenie. Dlatego miedź pozostaje preferowanym materiałem, chyba że istotnym czynnikiem jest obecność substancji korozyjnych.
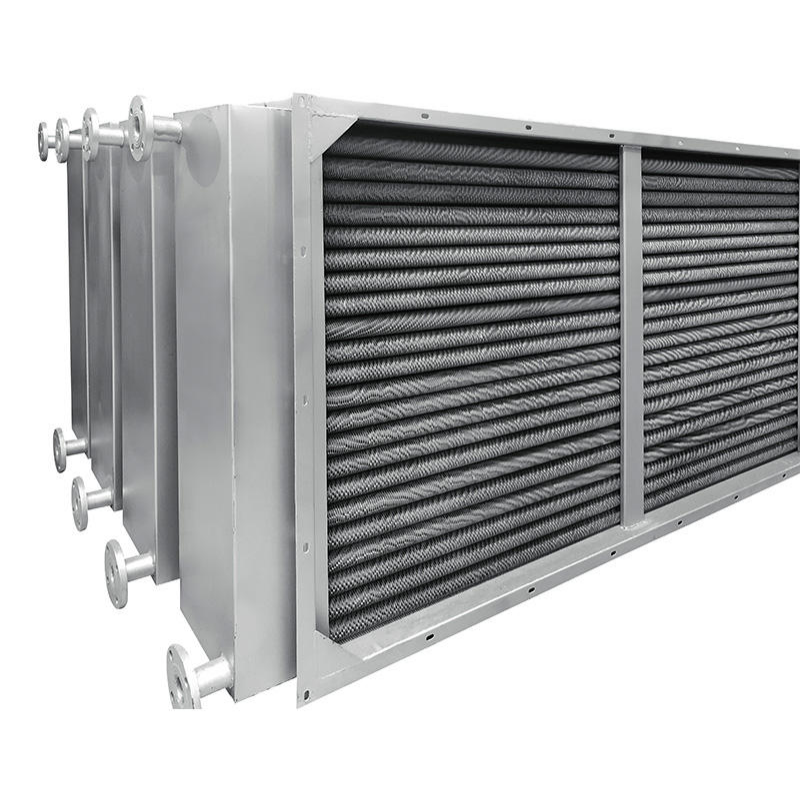
Amoniak, kontakt z różnymi metalami lub chlorki obecne w środowisku nadmorskim przemawiają za wyborem stali nierdzewnej 316L.
Przewagę zyskuje stal nierdzewna w rzadkich przypadkach, gdy mamy do czynienia z naprawdę nietypowymi substancjami — amoniak wyklucza zastosowanie miedzi. Jeśli wiadomo, że w strumieniach procesowych uwalnia się amoniak, który łatwo tworzy kompleksy z miedzią i powoduje korozję, konieczne jest zastosowanie stali nierdzewnej 316L, niezależnie od początkowego kosztu materiału. Podobnie jest w sytuacji, gdy chłodnica może stykać się z innym metalem, takim jak ocynkowane podpory lub aluminiowa rama, co prowadzi do korozji galwanicznej. W takich miejscach należy zastosować izolację, na przykład uszczelkę z PTFE/EPDM lub nylonową tuleję na zewnętrznej średnicy rurki chłodnicy, i oprzeć ją na podporze lub wsporniku.
W przypadku zwykłej chłodnicy powietrza, która nie ma pracować w niskiej temperaturze i pokrywać się skroplinami (bo wiążą się z tym odrębne mechanizmy uszkodzeń, takie jak korozja naprężeniowa spowodowana chlorkami), korozję można skutecznie kontrolować. W przypadku stali nierdzewnej należy jednak uwzględnić korozję naprężeniową wywołaną chlorkami jako analogiczny mechanizm uszkodzeń; stal 304 jest na nią podatna. Dlatego w obiektach nadmorskich oraz tam, gdzie stosuje się chlorowane środki czyszczące, należy wybrać stal 316L zamiast 304 ze względu na większą zawartość molibdenu. Należy też unikać spawania w terenie w temperaturze 450-850°C, ponieważ grozi ono uwrażliwieniem materiału. Większa średnica i grubsza ścianka rurki mogą zwiększyć jej wytrzymałość i odporność na zużycie oraz korozję w całym okresie eksploatacji, być może kosztem wydajności wymiany ciepła.
Koszty w całym cyklu życia
Stal nierdzewna kosztuje mniej w przeliczeniu na funt (mniej więcej od jednej czwartej do jednej piątej ceny miedzi), ale miedź można giąć niemal z prędkością linii produkcyjnej. W przypadku chłodnicy ze stali nierdzewnej gięcie odbywa się z prędkością zaledwie około 15% prędkości linii i wymaga wyżarzania między gięciami, aby zapobiec pękaniu. Przy typowej jakości wody i lokalizacji poza wybrzeżem lepszym wyborem jest miedź, ponieważ główne koszty wynikają z robocizny i oprzyrządowania, a obróbka stali nierdzewnej jest trudniejsza i przez to droższa. Jednak w środowisku o wysokim ryzyku korozji potencjalne ograniczenie przestojów spowodowanych wyciekami i naprawami może zrekompensować wyższe koszty materiału i montażu w przypadku chłodnicy ze stali nierdzewnej o okresie eksploatacji 20-25 lat. Właściwy wybór zależy od konkretnej sytuacji.
Gdy jest to uzasadnione, Koven Air może zaprojektować rozwiązanie hybrydowe, na przykład blok chłodnicy miedzianej zoptymalizowany pod kątem sprawności wymiany ciepła, z kolektorami i przewodami przyłączeniowymi ze stali 304/316L, które zapewniają wytrzymałe, odporne na korozję połączenia. Połączenie miedzi ze stalą nierdzewną wykonuje się przez lutowanie twarde srebrem lub specjalistyczne spawanie TIG, zamiast łączyć bezpośrednio dwa różne materiały.
Przykład referencyjny z zakresu inżynierii — projekt chłodzenia cleanroomu fabryki półprzewodników klasy ISO 3.
Aby pokazać konfigurację architektury MGR + EN + DCC w warunkach maksymalnego obciążenia operacyjnego, przyjrzyjmy się rzeczywistemu przypadkowi przemysłowemu zamiast materiałom marketingowym. Poniżej przedstawiono fragment udokumentowanego branżowo przypadku projektowego obiektu do produkcji półprzewodników w dzielnicy Pudong w Szanghaju. Przykład pokazuje, jak w praktyce stosuje się rozdzielone systemy chłodzenia cleanroomów; nie jest to projekt Koven Air.
Zakres obiektu
Wielopoziomowy budynek o powierzchni 37 497,91 m², przeznaczony do produkcji półprzewodników i prac badawczo-rozwojowych
Klasyfikacja strefy krytycznej
ISO 3 (odpowiednik dawnej klasy 1 według FS209E)
Architektura systemu
MAU (wilgotność/ciśnienie) + DCC (ciepło jawne) + FFU (cząstki)
Konfiguracja MAU
4 urządzenia, każde 95 000 CMH, układ 3 pracujące/1 rezerwowe
Zasilanie/powrót wody lodowej DCC
Około 13–14°C / 18–20°C
Konstrukcja chłodnicy DCC
Rurki miedziane, hydrofilowe lamele aluminiowe, 2–4 rzędy
Kierunek przepływu powietrza
Nawiew górą, powrót dołem/bokiem; DCC w przestrzeni podsufitowej
Pokrycie stref przez FFU
100% w krytycznej strefie ISO 3; 25–75% w strefach pomocniczych
Koordynacja uruchomienia i regulacji DCC oraz strategii sterowania zaworami z napędem jest kluczowa dla uniknięcia przedwczesnych uszkodzeń.
Warto zwrócić uwagę na dwa aspekty tego przypadku, które często są błędnie rozumiane na etapie projektowania dokumentacji. Po pierwsze, podczas pracy DCC ma odbierać ciepło jawne, ale na czas uruchomienia i regulacji miała chwilowo wspomagać obsługę obciążenia utajonego, gdy cały system był uruchamiany synchronicznie. Pokazuje to, jak ważne jest skoordynowanie specyfikacji DCC z sekwencją uruchomienia i regulacji MAU. Po drugie, w udokumentowanej strategii zawory odcinające z napędem umieszczono na wlocie i wylocie MAU: zawór wlotowy zamyka się, aby chronić baterię chłodnicy przed uszkodzeniem przez powietrze zewnętrzne, gdy urządzenie nie pracuje. Zabezpieczenie po stronie wylotu częściej zapewnia zawór zwrotny niż drugi zawór z napędem. Jest to niewielki, ale rzeczywisty kompromis między kosztem początkowym a szczegółowością projektu, który należy omówić z uprawnionym inżynierem.
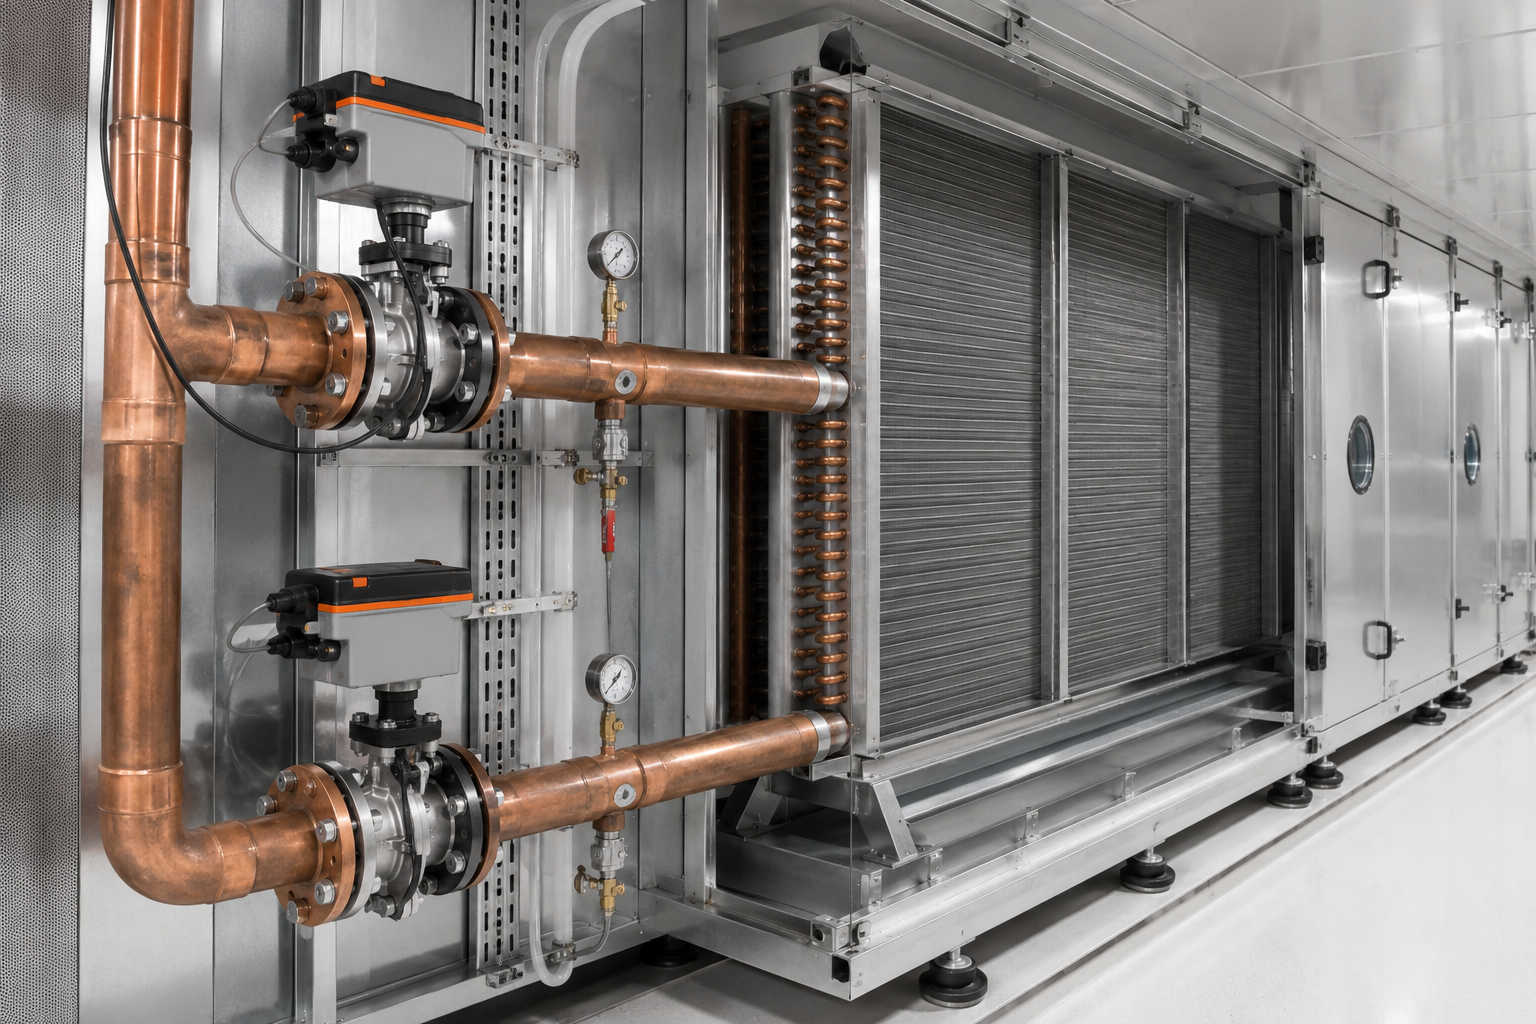
Różnica temperatury zasilania i powrotu wynosząca 5-7°C wskazuje rzeczywiste obciążenie cieplne w czasie pracy, niezależnie od wydajności.
W ramach odbioru budynku przyjęto wymaganą różnicę temperatury zasilania i powrotu DCC wynoszącą 5-7 stopni C, aby wskazywała rzeczywiste obciążenie cieplne w czasie pracy. Jest to użyteczny i praktyczny wskaźnik dla każdego zastosowania DCC, niezależnie od wydajności urządzenia. Dostęp serwisowy potrzebny do rutynowego czyszczenia powierzchni lamel i obsługi zaworów wodnych zaplanowano zgodnie z praktyką branżową: 100 mm od sąsiedniej baterii chłodnicy oraz wewnętrzny odstęp od 320 do 350 mm, mierzony od wewnętrznej krawędzi ramy chłodnicy.
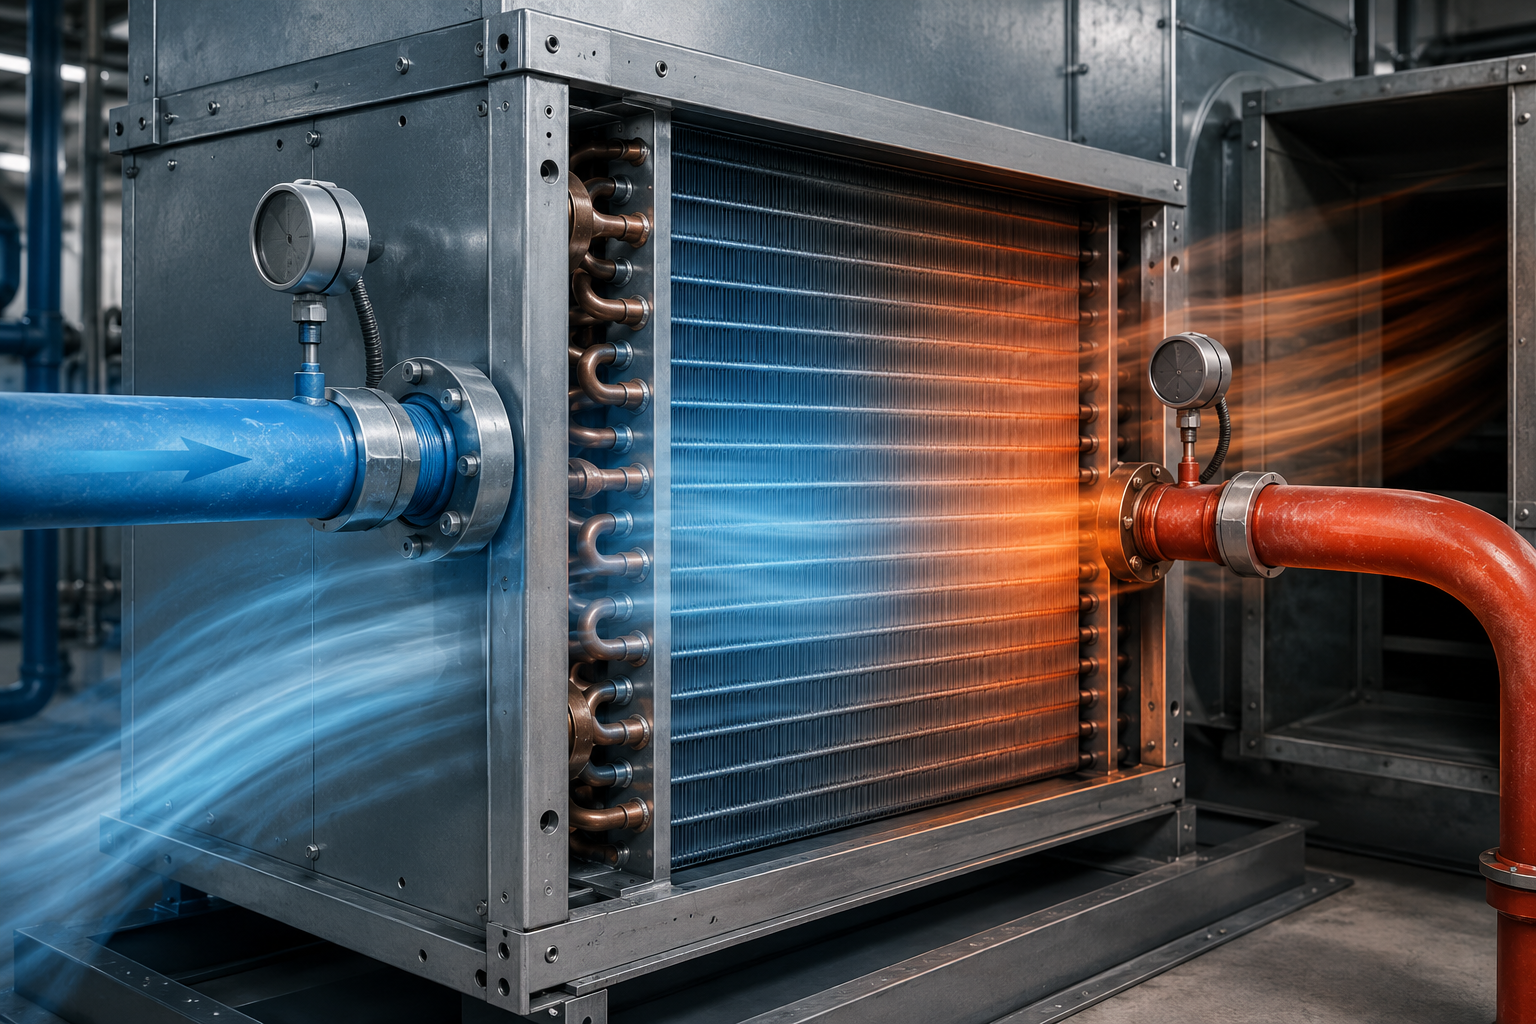
W Koven Air nasze chłodnice projektuje się z myślą o uzyskaniu takiej samej różnicy 5-7 stopni C, co pozwala uniknąć konieczności „dostrajania” parametrów podczas uruchomienia i regulacji.
Jeśli planowany jest cleanroom o porównywalnej czystości ISO 3-5, należy udostępnić zespołowi inżynierów rozmieszczenie MAU/FFU i docelową wartość ACH, aby obliczyć obciążenie cieplne dla konkretnego budynku, a nie na podstawie uogólnionego przypadku referencyjnego.
Zgodność z normami projektowymi i wymaganiami filtracji
ISO 14644 / EN 1822
PROC + EN. Częstym błędem podczas audytów cleanroomów jest dobór chłodnicy na podstawie ogólnego oznaczenia „do cleanroomu” zamiast rzeczywistej klasyfikacji i normy dotyczącej filtrów weryfikowanych przez audytora. Ta rozbieżność może prowadzić do problemów, których naprawa po montażu jest kosztowna. Koven Air posiada certyfikat systemu zarządzania jakością ISO 9001:2015 i oznakowanie CE na poziomie firmy, a linię urządzeń DCC do cleanroomów projektuje zgodnie z klasyfikacją i normą filtracji, według których obiekt jest obecnie audytowany, zamiast stosować arbitralne wymagania opracowane we własnym zakresie.
ISO 9001:2015
System zarządzania jakością Koven Air
CE
Certyfikacja urządzeń Koven Air
ISO 14644-1:2015
Klasyfikacja czystości powietrza
EN 1822
Klasy filtracji HEPA/ULPA
Zgodność z ASME BPE
Odniesienie do konstrukcji higienicznej (opcja w standardzie farmaceutycznym)
Opcja ze stali 316L
Konstrukcja zgodna z CIP/SIP
Protokoły dla półprzewodników i przemysłu farmaceutycznego
W przypadku cleanroomów do produkcji półprzewodników i ogólnej produkcji precyzyjnej elektroniki jedynymi normami, z którymi należy zapewnić identyfikowalność DCC, są klasyfikacja ISO 14644-1:2015 i norma dotycząca filtrów EN 1822 — na tym założeniu opiera się ta strona.
Jeśli natomiast urządzenie ma być stosowane w produkcji farmaceutycznej i wymaga higienicznej konstrukcji ze stali 316L (z elektropolerowaniem do kontrolowanej chropowatości powierzchni), zgodności sanitarnej z EU GMP Annex 1, zgodności procesu CIP/SIP z wymaganiami EHEDG, trawienia kwasowego i pasywacji, zgodności krytycznej strefy z wymaganiami WFI oraz pełnej identyfikowalności materiałów, potrzebny będzie znacznie wyższy poziom szczegółowości konstrukcji niż w przypadku standardowego zastosowania w przemyśle półprzewodników.
W przypadku wymagań konstrukcyjnych cleanroomu specyficznych dla GMP należy zapoznać się ze stroną produktu Chłodnica procesowa do zastosowań farmaceutycznych.
Dla pełnej jasności i uniknięcia niejednoznaczności często spotykanych w materiałach marketingowych: ta strona omawia wyłącznie szczegóły konstrukcji związane z wymienionymi klasyfikacjami i normami filtracji. Normy ISO 14644 i EN 1822 określają wymagania dotyczące pomieszczeń i filtrów. Chłodnica musi być jedynie zgodna z wymaganiami dotyczącymi ciśnienia, przepływu i czystości, wynikającymi z klasyfikacji. Na życzenie Koven Air może dostarczyć dane konstrukcyjne i materiałowe jako uzupełnienie dokumentacji IQ/OQ obiektu.
Przewodnik zakupowy — dobór, czas realizacji i wsparcie posprzedażowe.
Większość katalogów producentów chłodnic wodnych ustala cenę wyłącznie na podstawie wydajności chłodniczej. Wycena DCC do cleanroomów wygląda inaczej. Zależy od ograniczonej liczby czynników bezpośrednio związanych z konkretnymi warunkami panującymi w danym cleanroomie. Chłodnica do zastosowania w przemyśle półprzewodników przy czystości ISO 5 znacznie różni się od urządzenia przeznaczonego do śluzy pakowni o klasie ISO 8.
Czynniki wpływające na cenę
Główne czynniki wpływające na cenę DCC do cleanroomu to:
01
Konstrukcja materiałowa: miedź, stal nierdzewna 304 lub 316L oraz konstrukcje z miedzianą wężownicą i kolektorem ze stali nierdzewnej.
02
Wydajność chłodnicza i powierzchnia czołowa: określane na podstawie wymaganej liczby wymian powietrza na godzinę i obciążenia cieplnego jawnego.
03
Liczba rzędów i odstęp między lamelami: wpływają na spadek ciśnienia, wymianę ciepła i zdolność zatrzymywania pyłu.
04
Zakres dokumentacji konstrukcyjnej: standard komercyjny lub pełna identyfikowalność materiałów i dokumentacja higienicznego wykończenia.
05
Wymagania dotyczące sterowania: zawór/siłownik dostarczony przez Koven Air lub integracja z istniejącym systemem DDC obiektu.
ARCHITEKTURA OPRACOWANA PRZEZ INŻYNIERÓW
Koven Air stosuje 3-etapowy proces, aby wykryć błędy, zanim doprowadzą do kosztownych zmian zamówienia.
Nasi inżynierowie weryfikują podane w projekcie parametry zgodnie z metodą obliczeniową, zamiast przyjmować zamówienie oparte na mocy z tabliczki znamionowej. Pozwala to uniknąć stosowania ogólnych reguł branży HVAC do obliczania obciążenia cieplnego, które później stają się podstawą produkcji urządzeń.
Po zakończeniu produkcji i pomyślnych testach nasz zespół techniczny zapewnia na miejscu wsparcie przy montażu, uruchomieniu i regulacji urządzeń. W razie potrzeby wprowadza się korekty dostosowane do rzeczywistych warunków, ponieważ warunki określone w specyfikacji nigdy nie są identyczne z warunkami po wykonaniu obiektu.
Zapewniamy bezpłatne wsparcie techniczne przez cały okres eksploatacji oraz szybką reakcję na problemy w okresie gwarancji, a także bieżące szkolenia dla inżynierów, którzy będą konserwować urządzenia długo po ich uruchomieniu.
Oceniając dostawców zagranicznych, należy uwzględnić ich stabilność finansową, ryzyko w łańcuchu dostaw i wiarygodność terminów realizacji.
Ocena zagranicznych dostawców urządzeń HVAC
Poza ceną dostawcy chłodnic wodnych i inni zagraniczni dostawcy urządzeń są oceniani pod kątem stabilności finansowej, ryzyka związanego z łańcuchem dostaw oraz wiarygodności w zakresie dostarczania i obsługi oferowanych urządzeń — nie tylko jednorazowej zdolności ich wyprodukowania. Każdy dostawca DCC, w tym Koven Air, może przedstawić referencje z miejsc montażu, szczegóły zastosowanych metod obliczeniowych i jasną procedurę obsługi problemów technicznych po instalacji.
KOVEN AIR MFG.
ROK ZAŁOŻENIA:2007
EKSPORT OD:2010
ZASIĘG GLOBALNY:35+ KRAJÓW
Urządzenia produkowane przez Koven Air są obecnie stosowane w sektorze komercyjnym, przemysłowym i w obiektach wymagających specjalistycznego sterowania, między innymi w szpitalach, zakładach produkcji półprzewodników i elektroniki, centrach danych oraz obiektach uprawy roślin. Proces produkcji przebiega z zachowaniem tych samych standardów niezależnie od wielkości urządzenia i konkretnego zastosowania.
Narzędzia i kalkulatory dla inżynierów cleanroomów
Dedykowane narzędzia do doboru i wymiarowania ułatwiają projektowanie systemów HVACR do cleanroomów. Zostały opracowane, aby pomóc projektantom obiektów i wykonawcom instalacji MEP szybko określić dokładne wartości bazowe dla rozdzielonego chłodzenia ciepła jawnego.
Kalkulator marginesu względem punktu rosy
Oblicz wymaganą różnicę temperatur między zasilaniem wodą lodową (CHW) a dokładnie określonym punktem rosy w pomieszczeniu, aby zagwarantować w 100% wyłącznie chłodzenie ciepła jawnego bez kondensacji.
Wyszukiwarka klas ISO
Porównaj docelową klasyfikację cleanroomu ISO (ISO 5–8) z branżowymi wartościami wymian powietrza na godzinę (ACH), charakterystyką przepływu powietrza i wymaganym układem filtracji końcowej.
Dobór materiału
Oceń kompromisy eksploatacyjne między miedzią (C11000) a stalą nierdzewną (304/316L), uwzględniając korozyjność środowiska, skład chemiczny płynu i sprawność w całym cyklu życia.