Skontaktuj się z firmą Koven Air

Aktualizacja: lipiec 2026
Najważniejsze parametry
| Typowy zakres punktu rosy | Od -40°C do -70°C, zależnie od etapu procesu |
| Typowa wilgotność względna | Poniżej 1% RH |
| Temperatura w pomieszczeniu (montaż ogniw) | 22°C ± 2°C |
| Podstawowa technologia | Osuszanie sorpcyjne (adsorpcyjne) — rotor obrotowy lub sorbent ciekły |
| Udział energii w produkcji | Do 43% całkowitego zużycia energii w produkcji baterii, według recenzowanego modelowania |
Osuszacz powietrza do produkcji baterii litowych to przemysłowy system osuszania sorpcyjnego przeznaczony do utrzymywania punktu rosy powietrza w suchym pomieszczeniu na poziomie nawet -70°C, czyli zapewniania powietrza o rząd wielkości suchszego niż w przypadku standardowych osuszaczy chłodniczych. W artykule wyjaśniono, czym jest to urządzenie, do czego służy, jakie technologie są dostępne, jakie parametry powinni znać nabywcy oraz jakie błędy zakupowe mogą okazać się kosztowne.
Najważniejsze informacje
- Standardowe osuszacze chłodnicze nie osiągają punktu rosy poniżej około -20°C; przy niższych wartościach konieczna jest technologia sorpcyjna (adsorpcyjna).
- Wilgoć uszkadza ogniwa litowo-jonowe na dwa odrębne sposoby chemiczne; pomylenie ich prowadzi do nieprecyzyjnych specyfikacji.
- Osuszanie powietrza w suchym pomieszczeniu może odpowiadać za 43% całkowitego zużycia energii w zakładzie produkującym baterie, co czyni je największym źródłem energii zużywanej na regenerację i jednym z głównych czynników długoterminowych kosztów całkowitych.
- Nie istnieje jedna obowiązkowa norma międzynarodowa określająca punkt rosy w suchych pomieszczeniach do produkcji baterii — norma ISO 14644-1 dotyczy wyłącznie czystości pod względem cząstek, co stanowi odrębne wymaganie.
Czym jest osuszacz do baterii litowych? (A czym nie jest)
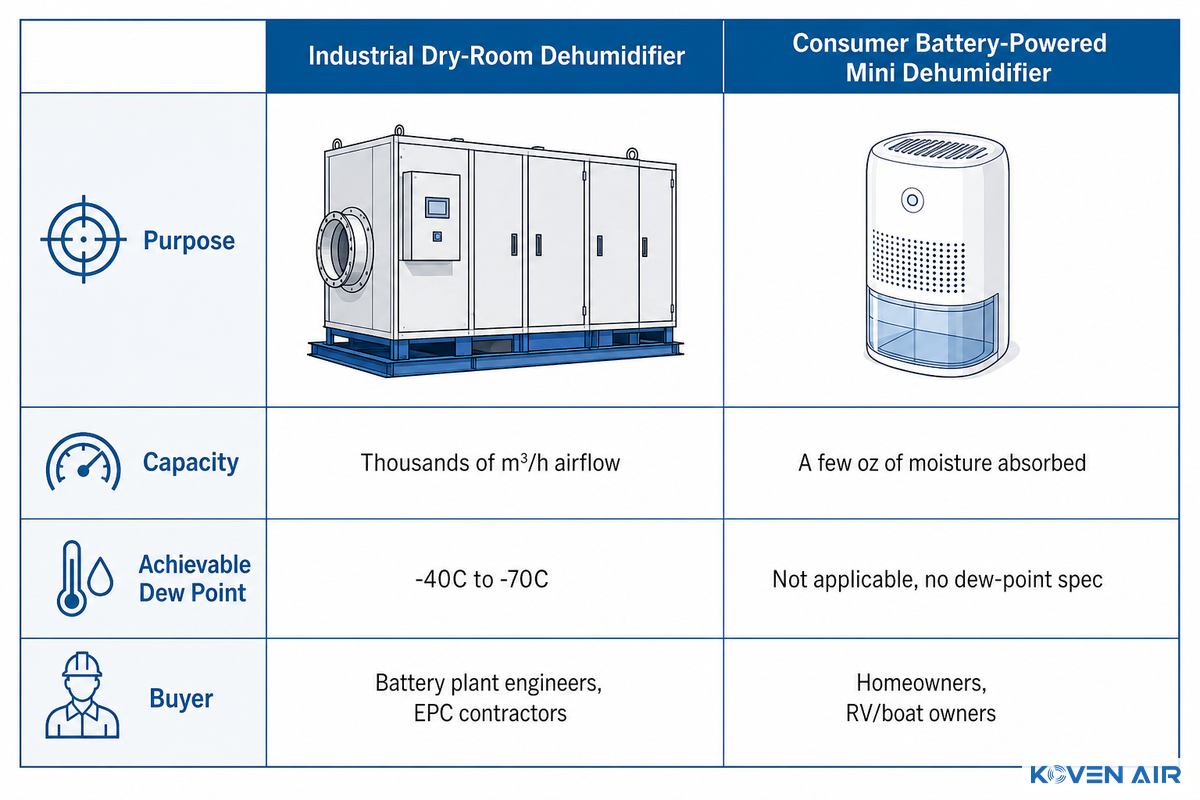
Osuszacz do baterii litowych nie jest urządzeniem domowym, lecz przemysłowym urządzeniem procesowym. Kondycjonuje powietrze w suchym pomieszczeniu na potrzeby produkcji baterii litowo-jonowych, utrzymując punkt rosy od −40°C do −70°C i wilgotność poniżej 1%RH. Ma rozmiary dużej przemysłowej centrali wentylacyjnej, jest podłączony do spawanych kanałów i dobierany do przepływu powietrza liczonego w tysiącach m3/hr — nie jest to przenośne urządzenie podłączane do gniazdka.
Tę kategorię urządzeń opisują zgłoszenia patentowe w USA dotyczące osuszaczy powietrza do baterii z aktywnymi układami reaktywacji; skala inżynieryjna jest bliższa przemysłowym instalacjom HVAC niż produktom gospodarstwa domowego.
⚠️ To nie to samo urządzenie
Wyniki wyszukiwania hasła „osuszacz do baterii litowych” obejmują też zupełnie inny produkt, czasem reklamowany jako „osuszacz zasilany baterią litową”: małe, ładowalne osuszacze, które wykorzystują baterię litową jako źródło zasilania i działają dzięki ładowalnemu żelowi krzemionkowemu lub wielorazowym kryształkom pochłaniającym wilgoć. Są sprzedawane do niewielkich przestrzeni, takich jak szafy, samochody, kampery, sejfy na broń i łazienki. To odrębna kategoria elektroniki użytkowej, niezwiązana z urządzeniami przemysłowymi omawianymi w dalszej części artykułu. Jeśli jednak potrzebny jest dobór urządzenia do osuszania powietrza w produkcji ogniw, modułów lub pakietów baterii, można czytać dalej.
| Cecha | Przemysłowy osuszacz do suchych pomieszczeń | Konsumencki miniaturowy osuszacz zasilany baterią |
|---|---|---|
| Zastosowanie | Osusza powietrze w zakładzie produkcyjnym baterii | Osusza niewielką, zamkniętą przestrzeń |
| Wydajność | Przepływ powietrza: tysiące m³/h | Pochłania kilka uncji wilgoci |
| Osiągalny punkt rosy | Od -40°C do -70°C | Nie dotyczy (brak specyfikacji punktu rosy) |
| Nabywca | Inżynierowie zakładów produkcji baterii, wykonawcy EPC | Właściciele domów, kamperów i łodzi |
Jak działa osuszanie sorpcyjne (adsorpcyjne): granica punktu rosy dla adsorpcji
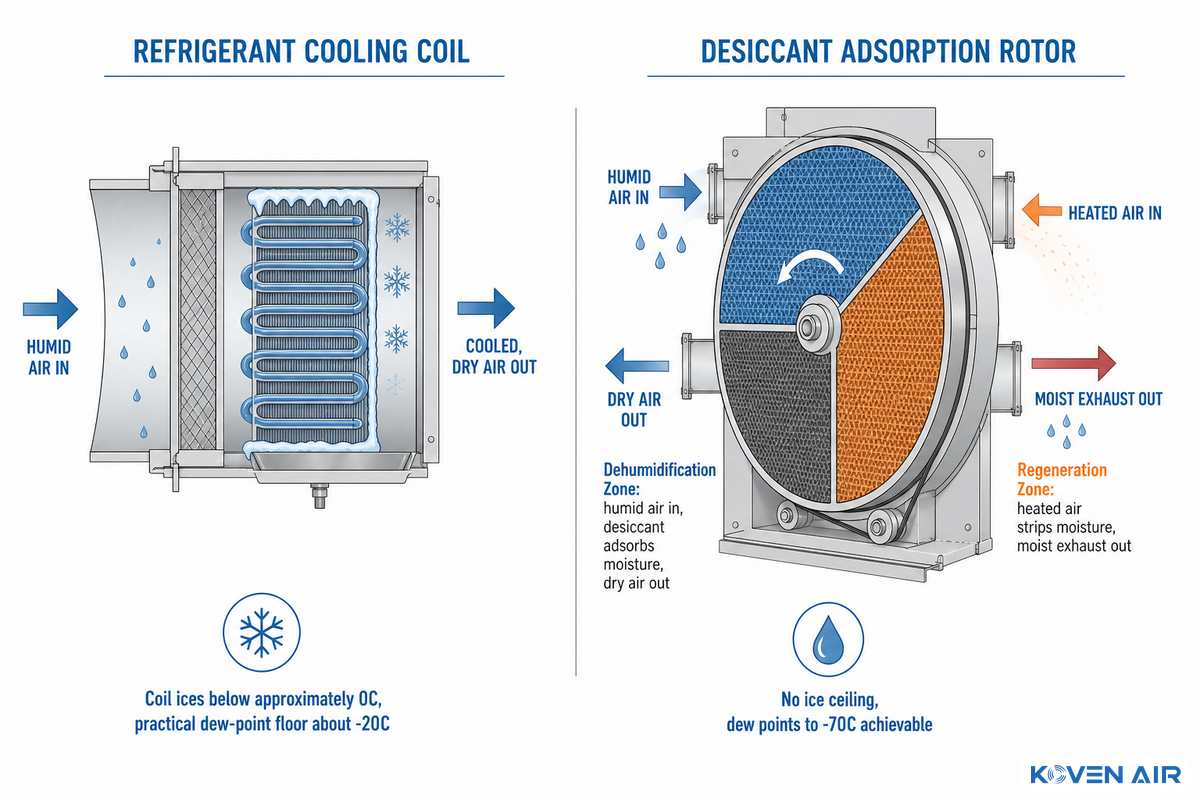
Granica punktu rosy dla adsorpcji to fizyczne ograniczenie, poniżej którego chłodnicze usuwanie wilgoci przestaje być ekonomiczne. Wynosi ona około -20°C, ponieważ chłodnica powietrza zaczyna pokrywać się lodem zamiast zbierać wodę. Dlatego w osuszaczach do suchych pomieszczeń w produkcji baterii stosuje się technologię sorpcyjną (adsorpcyjną): materiały sorpcyjne wiążą wilgoć na powierzchni, zamiast ją skraplać, dzięki czemu nie występuje granica związana z oblodzeniem i możliwe jest osiągnięcie punktu rosy -70°C.
Tradycyjne osuszacze chłodnicze usuwają wilgoć z powietrza, schładzając je poniżej punktu rosy, aby woda skropliła się na zimnej chłodnicy. Mechanizm ten ma jednak ograniczenia. Gdy temperatura powietrza zbliża się do 0°C, zamiast wody powstaje lód. Konieczne jest wtedy okresowe odszranianie, które zmniejsza efektywną wydajność, aż do całkowitego zatrzymania procesu. W przypadku osuszaczy chłodniczych jest to praktyczna granica, znacznie wyższa niż punkt rosy od -40°C do -70°C wymagany w suchych pomieszczeniach do produkcji baterii. Osuszacze sorpcyjne (adsorpcyjne) osiągają tak niskie punkty rosy dzięki innym mechanizmom. Powietrze procesowe przepływa przez rotor lub sorbent ciekły, zwykle pokryty żelem krzemionkowym albo sitami molekularnymi. Wilgoć przywiera do powierzchni materiału, zamiast się skraplać, co pozwala uniknąć granicy związanej z oblodzeniem. Drugi strumień powietrza, nazywany powietrzem regeneracyjnym, jest podgrzewany, aby usunąć wilgoć z sorbentu i umożliwić nieprzerwaną pracę rotora lub sorbentu ciekłego. Jest to proces fizyczny, a nie termodynamiczny. Dlatego przy odpowiednim sorbencie i temperaturze regeneracji można osiągnąć punkt rosy -70°C lub niższy. W opublikowanym, recenzowanym przeglądzie systemów z obrotowym kołem sorpcyjnym podano wartości COP w zakresie 0,3-0,4 przy temperaturze regeneracji 50°C, co potwierdza, że system pracuje poza zakresem działania czynnika chłodniczego. Dobór optymalnego źródła ciepła do regeneracji — ciepła odpadowego, pompy ciepła lub energii odnawialnej — to główna możliwość poprawy jej sprawności i obniżenia kosztów energii bez pogarszania parametrów punktu rosy. Ten kompromis projektowy opisuje amerykański patent US9303884B2 dotyczący energooszczędnego osuszania sorpcyjnego.
„Gdy specyfikacja wymaga punktu rosy niższego niż około -20°C, osuszanie chłodnicze przestaje wchodzić w grę. Nie chodzi o dobór większej sprężarki — potrzebna jest zupełnie inna technologia”.
Zespół inżynieryjny Koven Air Environment Technology Co., Ltd.
📐 Uwaga inżynieryjna
Wyższa temperatura cyklu regeneracji wiąże się z kompromisem dotyczącym niskiego punktu rosy po stronie procesowej. Wraz ze wzrostem temperatury regeneracji podczas każdego obrotu można usunąć z sorbentu więcej wilgoci, ale rośnie też zużycie energii. W projekcie pilotażowym Battery LabFactory Braunschweig (TU Braunschweig) podano temperaturę od 60°C do 135°C dla powietrza regeneracyjnego wpływającego do sorbentu. Dla inżynierów projektujących osuszacz do suchego pomieszczenia w produkcji baterii jest to kluczowy kompromis, który decyduje o doborze wielkości urządzenia, a nie o przepływie powietrza procesowego.
Dlaczego produkcja baterii litowo-jonowych wymaga tak rygorystycznej kontroli wilgotności
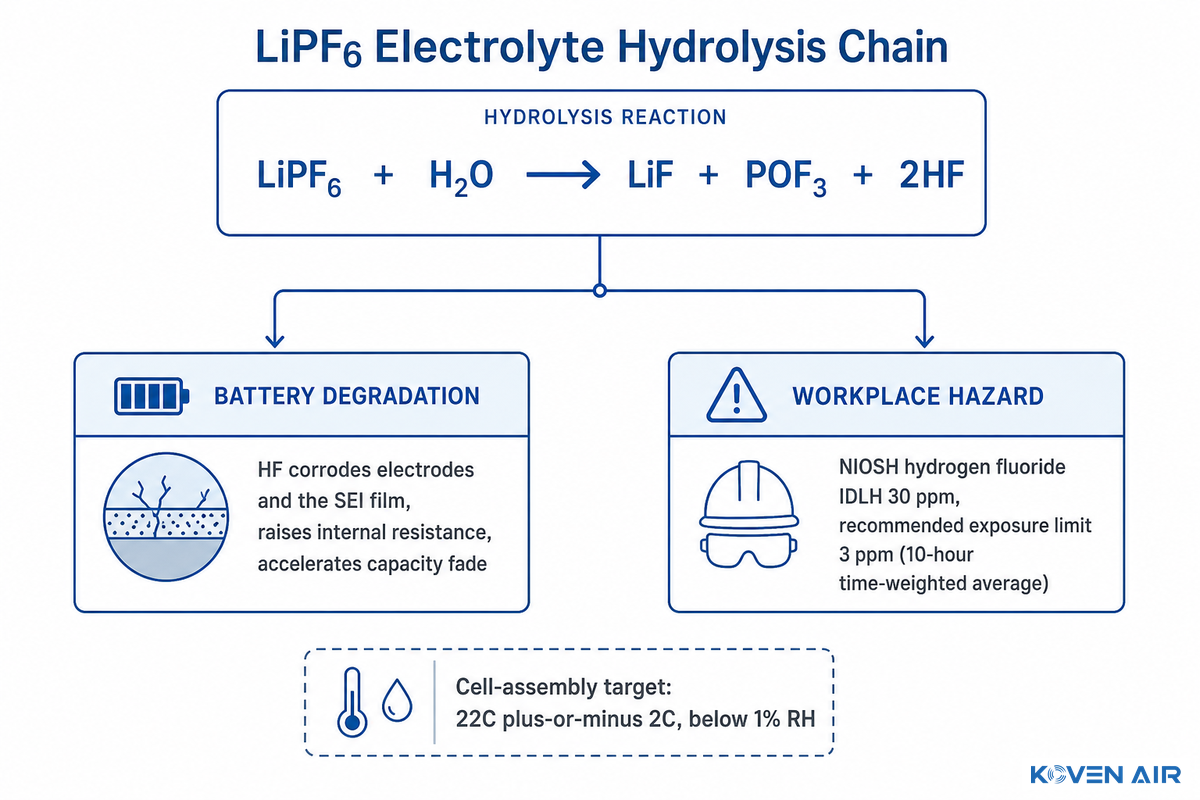
Wilgoć oddziałuje na ogniwa litowo-jonowe na dwa różne sposoby, które w poradnikach dla producentów często są ze sobą utożsamiane: powoduje bezpośrednią reakcję wolnych związków litu z wilgocią z otoczenia oraz hydrolizę samej soli elektrolitu. To właśnie ta druga reakcja leży u podstaw większości specyfikacji punktu rosy dla suchych pomieszczeń. W klasycznym ogniwie z ciekłym elektrolitem heksafluorofosforan litu (LiPF6) reaguje ze śladową ilością wilgoci, tworząc fluorek litu, fluorek fosforylu i kwas fluorowodorowy.
Reakcja (LiPF6 + H2O → LiF + POF3 + 2HF) jest znanym procesem degradacji elektrolitu w ogniwach LiPF6, co potwierdzają badania finansowane przez Departament Energii USA. Powstający HF powoduje korozję elektrod. Dlatego producenci utrzymują zawartość wilgoci na poziomie części na milion, zamiast poprzestawać na stwierdzeniu, że „wystarczy, aby było sucho”.
Kwas fluorowodorowy powstający w tej reakcji stanowi nie tylko zagrożenie dla parametrów baterii, ale także sam w sobie jest zagrożeniem dla higieny przemysłowej. NIOSH określa stężenie bezpośrednio zagrażające życiu lub zdrowiu (IDLH) dla fluorowodoru na 30 ppm, a zalecany limit narażenia na 3 ppm (średnia ważona w czasie, 10 godzin) — wartości te zostały zweryfikowane przez NIOSH w danych OSHA dotyczących narażenia na substancje chemiczne. Każdy zakład wykorzystujący w suchym pomieszczeniu elektrolit na bazie LiPF6 musi uwzględniać obecność HF nie tylko jako problem degradacji materiałów, ale również jako zagrożenie związane z narażeniem pracowników. W poradnikach dotyczących doboru urządzeń ten aspekt problemu jest często całkowicie pomijany.
Na etapie montażu ogniw zakłady zwykle utrzymują temperaturę pomieszczenia na poziomie 22°C ± 2°C, a wilgotność względną poniżej 1% RH. To rygorystyczne warunki, w których nawet niewielka nieszczelność może powodować wykrywalne odchylenia parametrów powietrza w pomieszczeniu. Ze względu na różną wrażliwość poszczególnych etapów procesu, takich jak powlekanie elektrod, układanie ogniw i napełnianie elektrolitem, wymagany punkt rosy może się różnić między etapami, a nie tylko między zakładami. Dlatego w zakładach produkcji baterii litowo-jonowych budżetuje się dedykowaną kontrolę warunków środowiskowych w suchych pomieszczeniach, zamiast traktować ją jako jedno ustawienie dla całego pomieszczenia technicznego. Suche pomieszczenie do produkcji baterii litowo-jonowych projektuje się strefa po strefie, z uwzględnieniem chemii ogniw magazynujących energię, które ma chronić.
Rodzaje urządzeń do osuszania powietrza w produkcji baterii litowych
Większość obecnie instalowanych suchych pomieszczeń do produkcji baterii wykorzystuje jedną z trzech głównych konfiguracji urządzeń, choć technologia nadal się rozwija. Potwierdza to patent zgłoszony w USA w 2024, opisujący konstrukcję z dwoma rotorami: pierwszy rotor sorpcyjny wstępnie osusza powietrze, a drugi, główny rotor zapewnia dalsze osuszanie przy mniejszym zużyciu energii na regenerację.
| Technologia | Mechanizm działania | Typowe zastosowanie |
|---|---|---|
| Obrotowy rotor sorpcyjny (kompozytowy/lity) | Rotor z żelem krzemionkowym i sitami molekularnymi, ciągła regeneracja | Najczęstsze rozwiązanie w nowych inwestycjach na skalę gigafabryki; kompaktowe zapotrzebowanie na miejsce |
| Sorbent ciekły (chlorek litu) | Roztwór soli pochłania wilgoć i jest regenerowany przez podgrzewanie | Zastosowania wymagające dużego, ciągłego przepływu powietrza i niewielkiego spadku ciśnienia |
| Wielostopniowy układ z rotorami hybrydowymi | Rotor do wstępnego osuszania i rotor główny połączone szeregowo (konstrukcja opisana w patencie z 2024) | Modernizacje i zwiększanie efektywności energetycznej |
Koven Air projektuje rozwiązania dla producentów baterii litowo-jonowych na całym świecie, wykorzystując doświadczenie inżynieryjne zdobyte dzięki globalnej działalności eksportowej. Koven Air może dostarczać systemy z kompozytowym rotorem sorpcyjnym oraz systemy z sorbentem ciekłym w elastycznych, modułowych konfiguracjach urządzeń. Pozwala to klientom bezpośrednio porównywać rozwiązania w projektach o szczególnych wymaganiach dotyczących przepływu powietrza, zapotrzebowania na miejsce lub źródła energii. Informacje techniczne o materiałach rotorów i sterowaniu regeneracją znajdują się w materiałach Koven Air dotyczących urządzeń z obrotowym osuszaczem sorpcyjnym. Opis chemii sorbentów ciekłych i ich zachowania w stanie równowagi znajduje się na stronie produktów Koven Air: przemysłowe osuszacze sorpcyjne.
Najważniejsze parametry i pojęcia, które powinni znać nabywcy
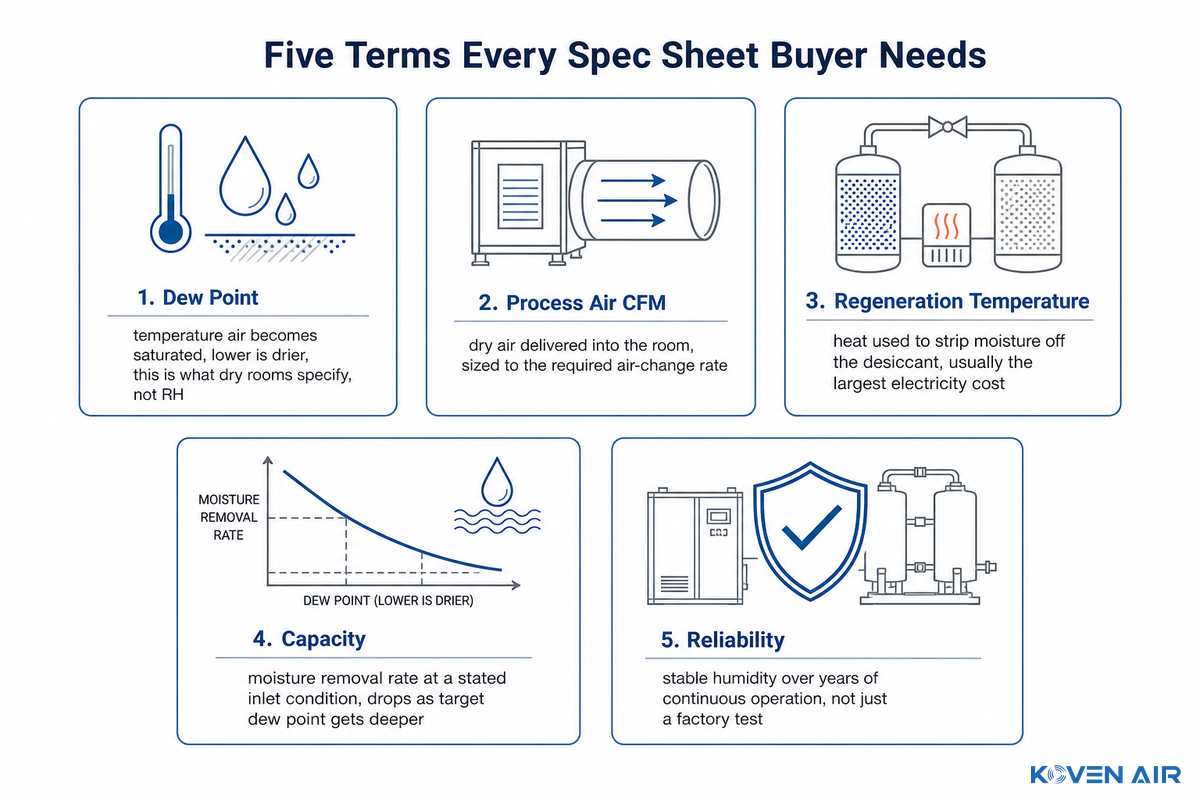
Brak znajomości tych pojęć podczas analizy karty katalogowej osuszacza może prowadzić do błędów w doborze wielkości urządzenia, omówionych w dalszych sekcjach.
- Punkt rosy to temperatura, przy której powietrze osiąga stan nasycenia wilgocią. Im niższy punkt rosy, tym suchsze powietrze. W specyfikacjach suchych pomieszczeń do produkcji baterii podaje się właśnie punkt rosy; alternatywna wartość, czyli wilgotność względna (RH), nie określa stopnia osuszenia powietrza przy danej temperaturze.
- Przepływ powietrza procesowego w CFM określa ilość suchego powietrza dostarczanego przez urządzenie do pomieszczenia. Pierwszym obliczeniem w typowej karcie specyfikacji jest dobór tej wartości do wymaganej liczby wymian powietrza dla danej kubatury pomieszczenia.
- Temperatura regeneracji to temperatura drugiego strumienia powietrza, używanego do usuwania wilgoci z sorbentu. Pobór mocy przez układ ogrzewania regeneracyjnego zwykle odpowiada za największy pojedynczy koszt związany z suchym pomieszczeniem na rachunku za energię elektryczną zakładu. Niektórzy dostawcy oznaczają tę kategorię urządzeń jako Low Dew Point (LDP) w kartach specyfikacji; chodzi o tę samą kategorię produktów, którą opisuje ten przewodnik.
- Wydajność, czyli szybkość usuwania wilgoci, jest zwykle podawana jako ilość wody usuwanej w ciągu godziny przy określonych warunkach wlotowych. Należy zawsze ustalić, jakie warunki przyjął producent urządzenia, ponieważ wydajność znacząco spada wraz z obniżaniem docelowego punktu rosy. Zależność tę opisują zgłoszenia patentowe dotyczące osuszania adsorpcyjnego z wykorzystaniem struktury plastra miodu, obejmujące obniżanie punktu rosy w suchych pomieszczeniach.
- Niezawodność i trwałość są równie ważne jak deklarowany punkt rosy. Ochronę trwałości baterii i uzysku produkcyjnego zapewnia urządzenie, które utrzymuje niską i stabilną wilgotność przez wiele lat ciągłej pracy, a nie tylko przez kilka godzin testu fabrycznego przy bardzo niskiej wilgotności.
Zużycie energii powinno być rozpatrywane jako osobna pozycja. Według recenzowanego modelu zużycia energii w suchych pomieszczeniach, opublikowanego w Journal of Cleaner Production (2026), w określonych warunkach brzegowych można osiągnąć potencjalną oszczędność energii w suchym pomieszczeniu na poziomie 78,23%, dopasowując system do lokalnego źródła energii i optymalizując wybór zmiennych sterowania HVAC. Wynika z tego, że znaczna część zużycia energii przez suche pomieszczenie zależy od decyzji eksploatacyjnych. Potwierdza to często cytowana analiza zużycia energii podczas produkcji (Yuan et al., CIRP Annals, 2017), według której uzdatnianie powietrza w suchym pomieszczeniu może odpowiadać za 43% energii zużywanej przy produkcji pakietu baterii litowo-jonowej. Pomiary z linii pilotażowych w Battery LabFactory Braunschweig wskazują, że sama nagrzewnica regeneracyjna odpowiada za ~42% miesięcznego zużycia energii zmierzonego w suchym pomieszczeniu — więcej niż jakikolwiek inny pojedynczy element, w tym wentylatory i chłodzenie wstępne. Gdy projekt przechodzi do etapu specyfikacji urządzeń, to właśnie ta pozycja sprawia, że wybór źródła ciepła do regeneracji ma znacznie większe znaczenie niż deklarowany punkt rosy. Jeden z dostawców podaje, że zastosowanie w osuszaczu ciepła odpadowego lub pompy ciepła zamiast bezpośredniej regeneracji elektrycznej zmniejsza zużycie energii elektrycznej o dziesiątki GWh rocznie w całym zakładzie.
Obowiązujące normy i certyfikaty
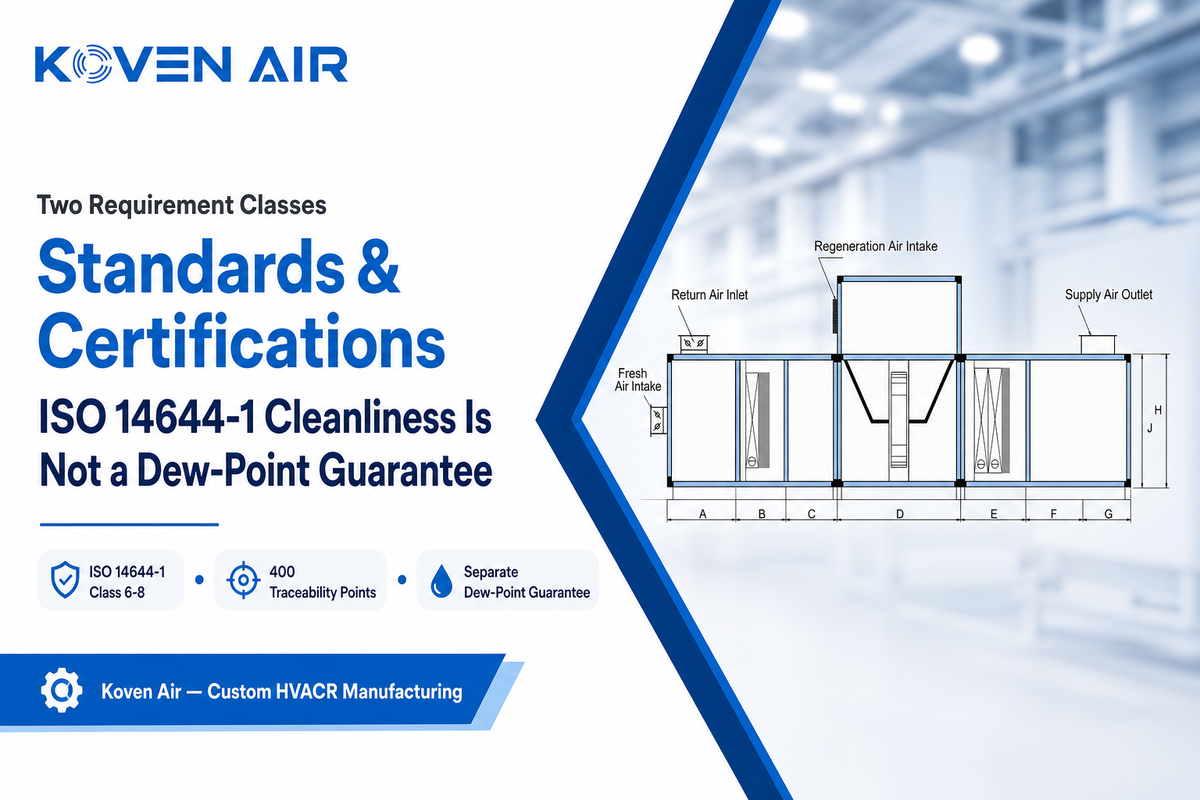
Wymagania dotyczące suchych pomieszczeń do produkcji baterii obejmują dwie kategorie, które bywają ze sobą mylone. Pierwsza to ISO 14644-1:2015 — zharmonizowana na poziomie międzynarodowym norma określająca czystość powietrza na podstawie liczby cząstek unoszących się w powietrzu (klasy ISO 1-9). Suche pomieszczenia do produkcji baterii są zwykle projektowane z myślą o klasach czystości 6-8. Norma ta nie określa jednak rodzaju tych cząstek ani nie dotyczy punktu rosy lub wilgotności. Po drugie, obecnie nie istnieje międzynarodowa norma dotycząca suchych pomieszczeń do produkcji baterii, która nakazywałaby utrzymanie określonego punktu rosy. Wartości od -40°C do -70°C podane w tym dokumencie odzwierciedlają konsensus dotyczący inżynierii urządzeń i procesów. Oprócz certyfikacji czystości pod względem cząstek klienci powinni wymagać osobnej gwarancji parametrów suchego pomieszczenia, czyli specyfikacji punktu rosy i wilgotności.
Urządzenia Koven Air do osuszania suchych pomieszczeń są produkowane we własnych zakładach o powierzchni 20 000 m², z 400 punktami identyfikowalności procesu i własnym laboratorium do testowania agregatów wody lodowej i pomp ciepła. Zapewnia to kontrolę jakości wykonania pod kątem czystości cząstek oraz udokumentowane badania parametrów punktu rosy, których nabywcy powinni wymagać w umowie.
| Klasa ISO | Maksymalna liczba cząstek ≥0,5µm na m³ | Odpowiednik dawnej normy FS 209E |
|---|---|---|
| ISO 1 | Poniżej progu pomiarowego ≥0,5µm | Brak odpowiednika FS 209E |
| ISO 2 | Poniżej progu pomiarowego ≥0,5µm | Brak odpowiednika FS 209E |
| ISO 3 | 35 | Klasa 1 |
| ISO 4 | 352 | Klasa 10 |
| ISO 5 | 3,520 | Klasa 100 |
| ISO 6 | 35,200 | Klasa 1 000 |
| ISO 7 (częsta klasa w suchych pomieszczeniach do produkcji baterii) | 352,000 | Klasa 10 000 |
| ISO 8 (częsta klasa w suchych pomieszczeniach do produkcji baterii) | 3,520,000 | Klasa 100 000 |
| ISO 9 | 35,200,000 | Brak odpowiednika FS 209E |
Jak ocenić, czy urządzenie jest potrzebne: 5 pytań pomagających dobrać rozwiązanie
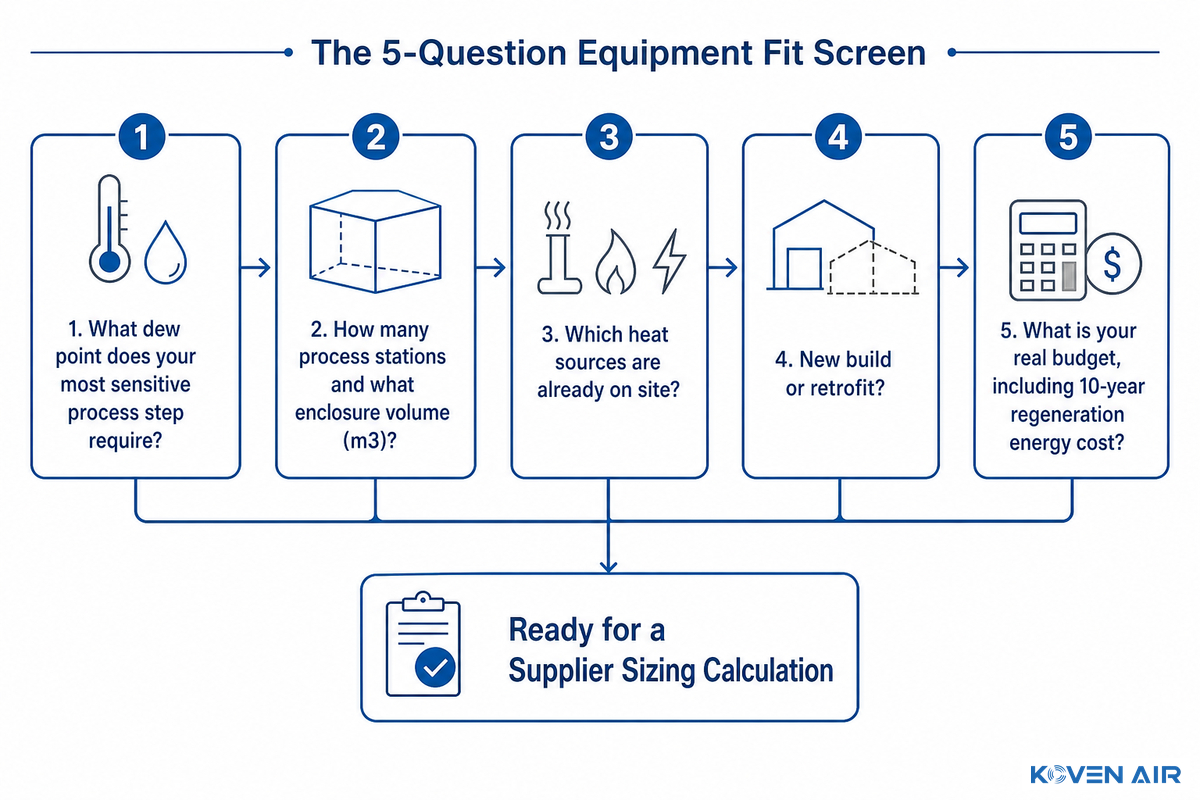
Test obejmujący 5 pytań pozwala nabywcom samodzielnie ocenić potrzeby przed skontaktowaniem się z dostawcą, dzięki czemu pierwsza rozmowa może dotyczyć konkretnych parametrów, a nie ogólnego omówienia projektu. Wcześniejsze udzielenie odpowiedzi na te pytania skraca wymianę informacji, która zwykle następuje po otrzymaniu nieprecyzyjnego zapytania, i dostarcza dostawcy wystarczających danych do rozpoczęcia obliczeń doborowych.
- Jaki punkt rosy jest wymagany na najbardziej wrażliwym etapie procesu? Różne etapy mogą wymagać różnych wartości docelowych; specyfikację urządzeń zwykle wyznacza najbardziej rygorystyczne wymaganie. Przykładowo powlekanie elektrod może wymagać innego punktu rosy niż układanie ogniw i napełnianie elektrolitem.
- Ile stanowisk procesowych znajdzie się w suchym pomieszczeniu i jaką kubaturę ma jego obudowa? Dane te pomagają określić wymaganą liczbę wymian powietrza na godzinę, a tym samym wymagany przepływ powietrza (CFM) i wielkość urządzenia.
- Jakie źródła ciepła są już dostępne na miejscu? Istniejące źródło ciepła odpadowego lub obieg pompy ciepła znacznie ogranicza zapotrzebowanie energetyczne cyklu regeneracji w porównaniu z bezpośrednim ogrzewaniem elektrycznym.
- Nowa inwestycja czy modernizacja? W przypadku modernizacji częściej stosuje się sorbent ciekły lub hybrydową konstrukcję wielostopniową niż wymienia cały układ z rotorem obrotowym.
- Jaki jest rzeczywisty budżet, z uwzględnieniem kosztów energii na regenerację przez 10 lat? Uwaga: cena zakupu i całkowity koszt projektu często się różnią, co zostanie pokazane w następnej sekcji. Na tę różnicę wpływają w dużej mierze decyzje projektowe dotyczące cyklu regeneracji, opisane w zgłoszeniach patentowych dotyczących energooszczędnego osuszania sorpcyjnego.
Po udzieleniu odpowiedzi na te 5 pytań dostawca może pominąć ogólną rozmowę o zakresie projektu i od razu rozpocząć obliczenia doborowe. Oferta Koven Air w zakresie osuszaczy do baterii litowych obejmuje systemy z kompozytowym rotorem i sorbentem ciekłym, opisane w tym przewodniku. Zespół inżynieryjny może obliczyć wielkość urządzenia na podstawie konkretnych wymagań.
Częste błędy i błędne przekonania nabywców
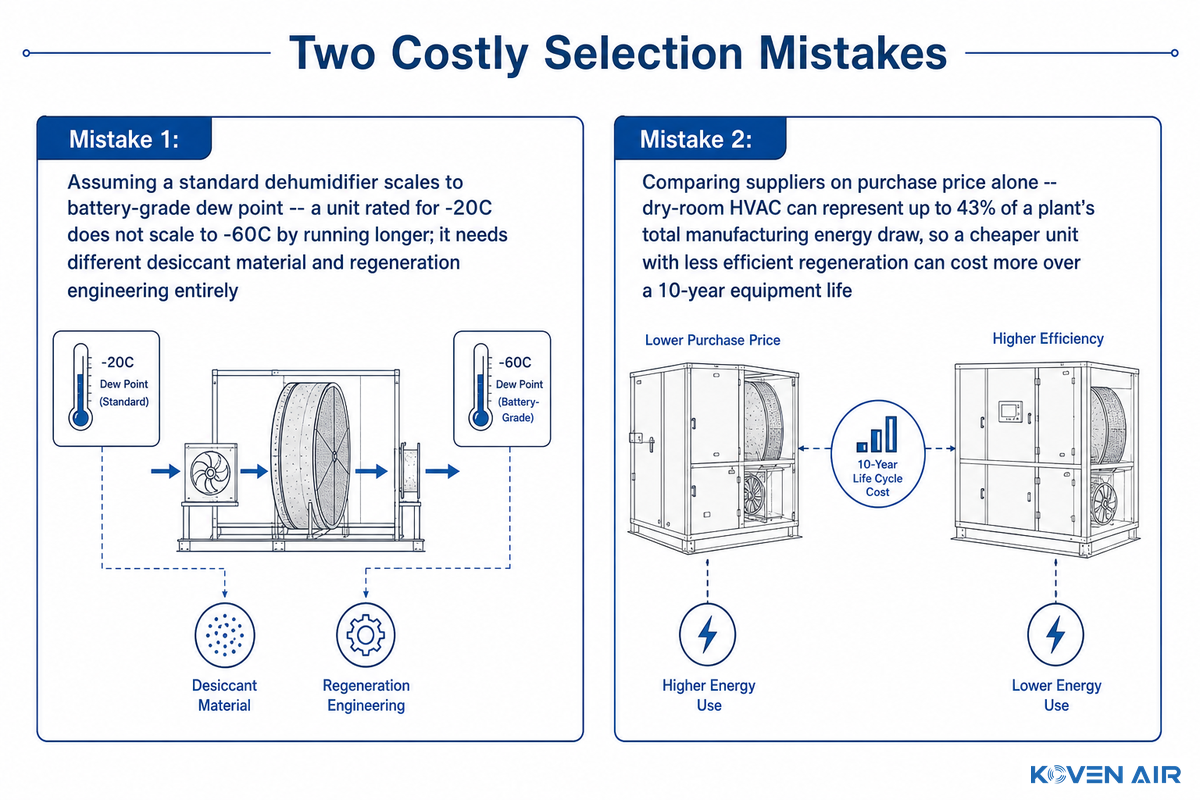
Przedstawiciele branży często wskazują na dwa powtarzające się błędy popełniane na wczesnym etapie doboru urządzeń do suchych pomieszczeń.
⚠️ Ważne
Błąd 1 — Założenie, że standardowy osuszacz przemysłowy można przystosować do osiągania punktu rosy wymaganego w produkcji baterii. Porównywanie urządzeń wyłącznie na podstawie wydajności znamionowej, bez sprawdzenia, dla jakiego punktu rosy ją podano, to jeden z najczęstszych i najbardziej kosztownych błędów w zakupach urządzeń do zastosowań zbliżonych do pomieszczeń czystych. Urządzenie o znamionowym punkcie rosy -20°C nie osiągnie -60°C przez dłuższą pracę ani przez dodanie drugiego urządzenia. Wymaga to zupełnie innego sorbentu i innego projektu regeneracji, ponieważ opisana w recenzowanych badaniach hydrolizy elektrolitu chemia wilgoci przebiega inaczej przy różnych punktach rosy, a nie zmienia się wyłącznie proporcjonalnie.
⚠️ Ważne
Błąd 2 — Porównywanie dostawców wyłącznie na podstawie ceny zakupu urządzeń. Najniższa cena urządzenia nie zawsze oznacza najniższy całkowity koszt projektu po uwzględnieniu źródła energii do regeneracji, szczelności kanałów i długoterminowego zużycia energii. Skoro HVAC w suchym pomieszczeniu może odpowiadać za maksymalnie 43% całkowitego zużycia energii w zakładzie produkcyjnym, tańsze urządzenie z mniej efektywną regeneracją może w ciągu 10-letniego okresu eksploatacji kosztować więcej niż droższe urządzenie zaprojektowane do regeneracji ciepłem odpadowym lub pompą ciepła.
Perspektywy branży: zmiany w osuszaniu suchych pomieszczeń do produkcji baterii (2026)
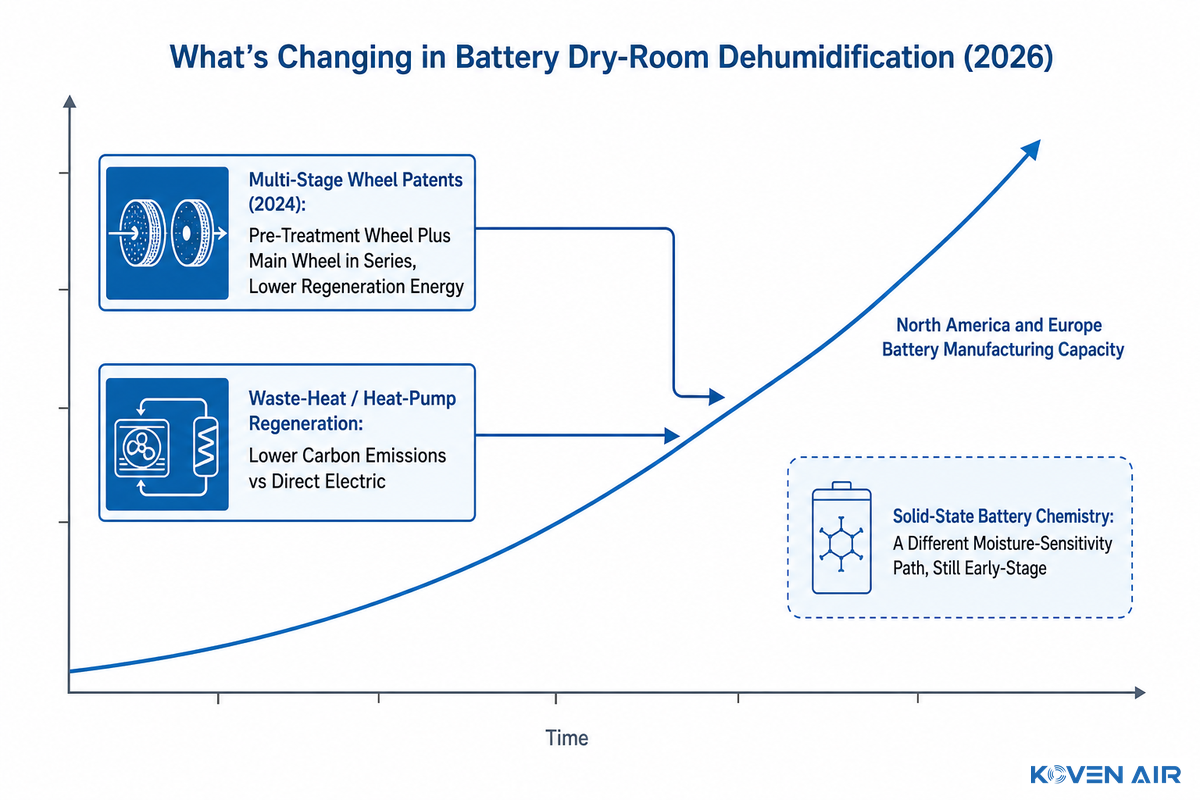
Moce produkcyjne w zakresie akumulatorów litowo-jonowych w Ameryce Północnej i Europie stale rosną. To właśnie ta ekspansja, a nie ogólna narracja o wzroście rynku, stanowi konkretny impuls dla popytu na nowe osuszacze do pomieszczeń suchych. Każda nowa linia produkcyjna wymaga bowiem zaprojektowania pomieszczenia suchego o wielkości dopasowanej do parametrów wydajnościowych tej linii. Dlatego popyt na urządzenia do osuszania takich pomieszczeń rośnie bezpośrednio wraz z zapowiedziami budowy nowych zakładów i linii produkcyjnych. Firmy planujące zwiększenie mocy produkcyjnych w latach 2026-2027 powinny zatem odpowiednio wcześnie uwzględnić w harmonogramie projektu czas dostawy urządzeń do pomieszczeń suchych — na równi z zamówieniem podstawowych urządzeń do produkcji ogniw, a nie jako kwestię pozostawioną na później działowi zarządzania obiektem.
W obszarze technologii nowe zgłoszenia patentowe wskazują na rozwój systemów wielostopniowych — na przykład w amerykańskim patencie z 2024 r. wstępny rotor z sorbentem połączono szeregowo z głównym rotorem z sorbentem, aby dodatkowo ograniczyć energię potrzebną do regeneracji w porównaniu z systemami z pojedynczym rotorem. Wykorzystanie ciepła odpadowego lub pompy ciepła do regeneracji zamiast bezpośredniego ogrzewania oporowego zmniejsza również emisję dwutlenku węgla związaną z produkcją magazynów energii w akumulatorach, a coraz więcej nabywców prosi dostawców o jej oszacowanie. Ponadto chemia akumulatorów półprzewodnikowych nowej generacji wiąże się z innym mechanizmem wrażliwości na wilgoć niż opisane wcześniej w tym poradniku mechanizmy hydrolizy LiPF6. Wraz z przechodzeniem produkcji akumulatorów półprzewodnikowych poza etap pilotażowy specyfikacje pomieszczeń suchych będą dostosowywane: od typowych obecnie wartości punktu rosy do wymagań charakterystycznych dla tej technologii.
Prognozy badań rynku wskazują na dalszy wzrost popytu w całym segmencie urządzeń do pomieszczeń suchych dla branży akumulatorowej do połowy lat 2030.
Często zadawane pytania
Czy wilgotność szkodzi akumulatorom litowo-jonowym?
Wyświetl odpowiedź
Tak.
Akumulatory litowo-jonowe są bardzo wrażliwe na wilgoć, ponieważ woda powoduje hydrolizę soli elektrolitu LiPF6 i powstawanie kwasu fluorowodorowego, który może oddziaływać na elektrody i pogarszać parametry oraz trwałość akumulatora. Kwas fluorowodorowy stanowi zagrożenie chemiczne dla podzespołów akumulatora, a ponadto jest uznawany za substancję niebezpieczną dla zdrowia (wartość NIOSH oznaczająca bezpośrednie zagrożenie dla życia lub zdrowia wynosi 30 ppm).
Czym osuszacz do pomieszczeń suchych dla akumulatorów litowych różni się od standardowego osuszacza?
Zobacz odpowiedź
Standardowy osuszacz działający na zasadzie chłodzenia usuwa wilgoć, schładzając powietrze na zimnej chłodnicy. Jego skuteczność spada w temperaturze około 0°C, ponieważ chłodnica zaczyna pokrywać się szronem zamiast skraplać wodę. Osuszacz do pomieszczeń suchych dla akumulatorów litowych wykorzystuje natomiast sorbent, który wiąże cząsteczki wody na rotorze pokrytym sorbentem lub w płynnym sorbencie. Jego skuteczność ograniczają jedynie właściwości materiału, dzięki czemu możliwe jest uzyskanie punktu rosy od -40°C do -70°C — wartości nieosiągalnych dla urządzeń działających na zasadzie chłodzenia.
Czy standardowy klimatyzator może osuszać pomieszczenie suche do produkcji akumulatorów?
Wyświetl odpowiedź
Nie. Standardowy klimatyzator usuwa wilgoć jako produkt uboczny chłodzenia powietrza, w procesie kondensacji czynnika chłodniczego takim samym jak w osuszaczu działającym na zasadzie chłodzenia. Uzyskiwanie ujemnych wartości punktu rosy wymaganych w pomieszczeniach suchych do produkcji akumulatorów przy użyciu standardowego klimatyzatora jest nieopłacalne. W pomieszczeniach tych wymagane są dedykowane urządzenia do osuszania sorpcyjnego, współpracujące ze standardowym systemem HVAC regulującym temperaturę.
Jak dobrać osuszacz do pomieszczenia suchego?
Pokaż odpowiedź
Należy skorzystać z powyższej 5-punktowej oceny doboru urządzeń, a następnie przekazać dostawcy objętość pomieszczenia, docelowy punkt rosy i liczbę stanowisk roboczych, aby mógł obliczyć obciążenie wilgocią i wymaganą krotność wymiany powietrza.
Jaki punkt rosy uznaje się za „odpowiedni dla akumulatorów”?
Wyświetl odpowiedź
Odpowiedź zależy wyłącznie od konkretnego etapu procesu produkcyjnego. Szacunki mieszczą się w zakresie od -40°C do -70°C lub poniżej. Najbardziej rygorystyczne wymagania dotyczą zazwyczaj etapów napełniania elektrolitem.
Czy akumulatory litowo-jonowe i akumulatory oparte na innych składach chemicznych wymagają różnych osuszaczy?
Zobacz odpowiedź
Obecne urządzenia Koven Air zaprojektowano z myślą o akumulatorach litowo-jonowych z ciekłym elektrolitem. Nowsze akumulatory półprzewodnikowe wykorzystujące związki siarki charakteryzują się innym mechanizmem wrażliwości na wilgoć, dlatego obowiązuje dla nich odrębny, wciąż rozwijany zestaw norm dotyczących pomieszczeń suchych, który nie pokrywa się z ustalonymi normami dla akumulatorów opartych na LiPF6.
Informacje o analizie
Ten poradnik opracowano na podstawie recenzowanych badań modelowych dotyczących zużycia energii w pomieszczeniach suchych, badań chemii elektrolitów finansowanych przez Departament Energii USA, danych NIOSH/OSHA dotyczących narażenia zawodowego, dokumentacji normy ISO 14644-1 oraz aktualnych zgłoszeń patentowych USPTO. Informacje porównano z ofertą urządzeń Koven Air z rotorem kompozytowym i płynnym sorbentem. Opracowanie zweryfikował zespół techniczny Koven Air Environment Technology Co.,Ltd.
Źródła i materiały
- Fluorowodór — bezpośrednie zagrożenie dla życia lub zdrowia (IDLH). NIOSH / CDC
- Odwodnienie zamiast wiązania HF wyjaśnia skuteczność…. Biuro Informacji Naukowo-Technicznej Departamentu Energii USA
- ISO 14644-1:2015, Pomieszczenia czyste i związane z nimi środowiska kontrolowane. Międzynarodowa Organizacja Normalizacyjna
- Ocena modelowa pomieszczeń suchych w produkcji akumulatorów. Journal of Cleaner Production, 2026 (recenzowane)
- Modelowa analiza energetyczna systemu HVAC pomieszczenia suchego w produkcji ogniw akumulatorowych. Procedia CIRP 98 (Vogt i in., 2021, recenzowane)
- Analiza zużycia energii podczas produkcji akumulatorów litowo-jonowych do pojazdów elektrycznych. Yuan, Deng, Li i Yang, CIRP Annals 66(1):53-56, 2017, doi:10.1016/j.cirp.2017.04.109 (recenzowane)
- Obrotowe systemy z sorbentem: przegląd techniczny. Springer (recenzowane)
- System i sposób usuwania wilgoci oraz innych sorbatów (US20240019135A1). USPTO, 2024
- Klasyfikacje pomieszczeń czystych (ISO 8, ISO 7, ISO 6, ISO 5). Mecart Cleanrooms, tabela odniesienia liczby cząstek ISO 14644-1
Powiązane artykuły
- Osuszacz do akumulatorów litowych — systemy do pomieszczeń suchych z rotorem kompozytowym. Przewodnik Koven Air po produktach i ich doborze w tej kategorii urządzeń
- Pomieszczenie suche do produkcji akumulatorów: kompletny przewodnik po punkcie rosy, czystości i zużyciu energii. Szczegółowe informacje o projektowaniu obiektu i pomieszczenia (ACH, śluzy powietrzne, klasa czystości)
- Obrotowy osuszacz sorpcyjny. Materiałoznawstwo rotorów z sorbentem i regulacja regeneracji
- Przemysłowy osuszacz sorpcyjny. Systemy z płynnym sorbentem i dobór konfiguracji
- O Koven Air Environment Technology. Możliwości produkcyjne, laboratorium badawcze i historia eksportu