Skontaktuj się z firmą Koven Air


Najważniejsze parametry
| Sole sorpcyjne | Chlorek litu (LiCl), chlorek wapnia (CaCl₂), bromek litu (LiBr) |
| Osiągalny punkt rosy (obecne instalacje) | ~2°C do 13°C (około 4-55°F), ograniczenie wynikające z soli |
| Temperatura regeneracji | 60-140°C w układach konwencjonalnych; 32-55°C w układach z pompą ciepła |
| Typowe konfiguracje urządzeń | Złoże wypełnione, membrana (LAMEE), układ z pompą ciepła |
| Typowa trwałość materiału | Uzupełnianie roztworu; konserwacja kontaktora, który nie jest częścią zużywalną |
Cieczowy osuszacz adsorpcyjny to urządzenie klimatyzacyjne, które osusza powietrze procesowe, pochłaniając parę wodną przez krążący roztwór soli, zwykle chlorku litu, chlorku wapnia lub bromku litu, a następnie regenerując ten roztwór za pomocą ciepła, aby mógł ponownie pochłaniać wilgoć. Urządzenie służy do uzyskiwania umiarkowanie niskich punktów rosy, około 2-13°C w obecnych zastosowaniach komercyjnych, a nie ultraniskich wartości osiąganych przez rotor z sorbentem stałym. W jednym cyklu może jednocześnie chłodzić i osuszać powietrze.
Cieczowy osuszacz adsorpcyjny, nazywany także osuszaczem cieczowym, osusza powietrze, pochłaniając wilgoć za pomocą higroskopijnego roztworu soli, zamiast wykorzystywać chłodnicę powietrza lub rotor. Powietrze przepływa nad roztworem w komorze kondycjonującej, a sól pochłania z niego parę wodną. W osobnym regeneratorze woda jest następnie usuwana z roztworu, dzięki czemu można go użyć ponownie. To „cieczowa” gałąź osuszania sorpcyjnego; w gałęzi „stałej” stosuje się sorbent stały umieszczony w obrotowym rotorze, co pozwala uzyskać niższe punkty rosy. Chłodnica powietrza z czynnikiem chłodniczym usuwa wilgoć z powietrza wyłącznie jako produkt uboczny jego chłodzenia. Zasada działania osuszacza cieczowego rozdziela natomiast regulację wilgotności i temperatury na dwa etapy: najpierw wilgoć jest pochłaniana przez sorbent cieczowy, co obniża wilgotność powietrza (strumień powietrza przepływa przez sorbent i opuszcza go w stanie względnie suchym), a następnie w osobnym etapie reguluje się temperaturę powietrza za pomocą wymiennika ciepła jawnego.
Technologię tę warto poznać z dwóch powodów. Po pierwsze, pochłanianie wilgoci przez roztwór cieczy jest zjawiskiem fizycznym odmiennym od adsorpcji pary wodnej na powierzchni ciała stałego. Podstawowe różnice między tymi procesami wpływają na niemal wszystkie opisane niżej kompromisy, od uzyskiwanego punktu rosy i temperatury regeneracji, przez podatność na korozję, po wydajność chłodniczą układu. Po drugie, w przeglądzie programu Building Technologies Office Departamentu Energii z 2024 roku osuszanie odpowiadało za około 31% emisji gazów cieplarnianych związanych z klimatyzacją, więcej niż samo chłodzenie. Stanowi to ważny kontekst dla decyzji DOE o aktywnym finansowaniu nowych testów osuszaczy cieczowych w warunkach rzeczywistych (okres realizacji: June 2024-September 2025), zamiast uznawania tej technologii za „zamkniętą niszę”.
Zasada działania, absorpcja, regeneracja i 3 konfiguracje systemu
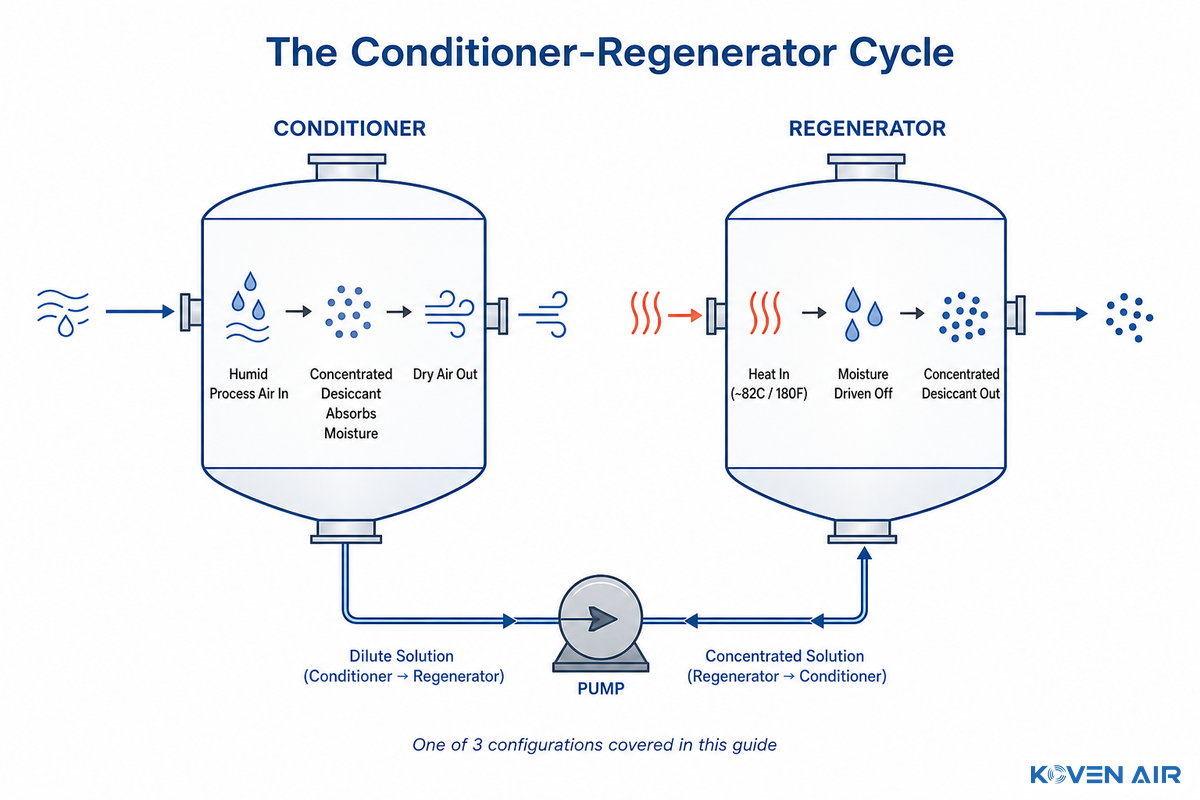
Cieczowy osuszacz adsorpcyjny działa w cyklu, w którym sorbent przepływa przez dwie komory: komorę kondycjonującą, gdzie roztwór soli pochłania parę wodną bezpośrednio z powietrza procesowego, oraz regenerator, gdzie roztwór jest podgrzewany, aż pochłonięta wilgoć odparuje, umożliwiając ponowne pochłanianie. Cykl przebiega w sposób ciągły, a obie komory można zwymiarować i skonfigurować na 3 różne sposoby.
W komorze kondycjonującej stężony roztwór sorbentu cieczowego styka się z napływającym strumieniem powietrza. Roztwór soli ma niższe ciśnienie pary niż otaczające go wilgotne powietrze, które napływa przy stosunkowo wyższym ciśnieniu pary. Woda przemieszcza się więc z powietrza do cieczy. Jest to pochłanianie, a nie filtracja: wilgoć trafia bezpośrednio z powietrza do sorbentu, zamiast ulegać kondensacji. Rozcieńczony sorbent zbiera się na dnie komory kondycjonującej i jest pompowany do regeneratora, gdzie zostaje podgrzany i ma kontakt z drugim strumieniem powietrza — wywiewanym. Ciepło powoduje ponowne odparowanie pochłoniętej wilgoci i zwiększa stężenie sorbentu, który może wrócić do komory kondycjonującej i ponownie pochłaniać wilgoć. W niektórych konstrukcjach sorbent po regeneracji jest schładzany w niewielkiej wieży chłodniczej, zanim wróci do strumienia powietrza. Endotermiczny charakter pochłaniania stanowi istotny kontrast wobec ciepła wydzielanego podczas adsorpcji w układzie z rotorem stałym, a obie technologie inaczej współpracują z jednoczesnym chłodzeniem jawnym.
Wątek na Reddit w sekcji hvac-advice, w którym wypowiedział się praktykujący technik, jasno opisuje etap regeneracji: po pochłonięciu wilgoci sorbent trzeba zwykle podgrzać do około 180°F (82°C) lub więcej, zanim uwolni wilgoć do strumienia wywiewanego. Jest to zbieżne z opublikowanymi wartościami: konwencjonalne układy ze złożem wypełnionym i membraną regenerują się w temperaturze 60-140°C, podczas gdy nowsze układy z pompą ciepła obniżają wymaganą temperaturę do 32-55°C, wykorzystując skraplacz pompy ciepła zamiast osobnego kotła lub wężownicy parowej.
📐 Uwaga inżynierska
40% roztwór chlorku litu w temperaturze 30°C pozwala uzyskać punkt rosy powietrza około 3,7°C, gdy znajduje się w równowadze z roztworem. Jest to opublikowana wartość danych chemicznych dotyczących równowagi (podstawowe prawa fizyki nie zmieniają się wraz z datą publikacji, ale zawsze należy sprawdzić dane dla konkretnego stężenia i temperatury roztworu), a nie szacunkowa reguła. Temperaturę i stężenie można regulować. Oba parametry wpływają na stężenie powietrza znajdującego się w równowadze z roztworem; aby obniżyć punkt rosy, należy obniżyć temperaturę i zwiększyć stężenie sorbentu w obiegu. Należy zachować ostrożność przy przekraczaniu stężenia 50% w niektórych roztworach litu ze względu na zwiększone ryzyko krystalizacji, która całkowicie zatrzyma proces.
Chłodzenie sorpcyjne: połączenie osuszania z chłodzeniem wyparnym
Ponieważ cieczowy układ chłodzenia sorpcyjnego można połączyć z odpowiednio dobraną chłodnicą powietrza lub dalszym chłodzeniem wyparnym, w niektórych zastosowaniach działa on jako kompletny układ osuszania i chłodzenia powietrza, a nie samodzielny osuszacz. Regulacja wilgotności i temperatury przebiega wówczas w dwóch etapach, zamiast polegać na typowym dla klimatyzacji procesie nadmiernego schładzania i ponownego ogrzewania. To odróżnia skuteczny układ z sorbentem cieczowym od dodatkowego osuszacza: stężenie sorbentu w obiegu jest dostosowywane do rzeczywistego obciążenia utajonego obiektu, a nie do z góry ustalonej wartości fabrycznej. W tym miejscu technologia regulacji zawartości wilgoci w powietrzu odchodzi od standardowych urządzeń kontroli wilgotności. Komora kondycjonująca usuwa wilgoć bez schładzania powietrza poniżej temperatury zadanej lub temperatury określającej punkt rosy. Dzięki temu dalsze chłodzenie jawne za pomocą wężownicy może przebiegać w wyższej temperaturze niż w układzie konwencjonalnym, co poprawia współczynnik efektywności energetycznej chłodnicy. Wybór układu sorpcyjnego oznacza rezygnację z prostoty wężownicy do ponownego ogrzewania gorącego powietrza na rzecz bardziej precyzyjnego rozwiązania, w którym regulacja obciążenia utajonego i jawnego jest rozdzielona.
💡 Wskaźnik ryzyka przenoszenia kropelek
Największy wpływ na ryzyko przerw w konserwacji ma wybrana konfiguracja. W kontaktorach ze złożem wypełnionym sorbent styka się bezpośrednio ze strumieniem powietrza, co wiąże się z największym ryzykiem przenoszenia kropelek (można je jednak ograniczyć za pomocą separatorów mgły). W kontaktorach membranowych (LAMEE) ryzyko jest bardzo małe lub nie występuje, ponieważ ciekły sorbent nie styka się ze strumieniem powietrza. Kompaktowe urządzenia z pompą ciepła plasują się pośrodku — poziom ryzyka zależy od zastosowanej w nich konstrukcji kontaktora.
Trzecią wartą omówienia konfiguracją są membranowe wymienniki energii ciecz-powietrze (LAMEE). Półprzepuszczalna membrana całkowicie oddziela strumień powietrza od ciekłego sorbentu, umożliwiając przepływ pary wodnej i zapobiegając przenoszeniu cieczy. W przeglądzie CPD opublikowanym w CIBSE Journal wykazano, że skuteczność wymienników membranowych może sięgać 94%. Brak bezpośredniego kontaktu ze strumieniem powietrza eliminuje ryzyko przenoszenia kropelek.
Ciekły sorbent a obrotowy rotor sorpcyjny: na czym polega różnica?
Ciekły sorbent i obrotowy rotor sorpcyjny usuwają wilgoć bez nadmiernego schładzania powietrza, ale działają według zasadniczo odmiennych mechanizmów: pochłaniania przez ciecz i adsorpcji na powierzchni ciała stałego. Ta różnica wyznacza fizyczną granicę najniższego punktu rosy, jaki może osiągnąć każda z tych technologii.
Czy układ z sorbentem cieczowym może osiągnąć tak niski punkt rosy jak rotor obrotowy?
Nie, układ z sorbentem cieczowym nie może osiągnąć tak niskiego punktu rosy jak rotor obrotowy. Wynika to z chemii, a nie z niedostatków rozwiązań inżynieryjnych. Rotor adsorbuje wodę na powierzchni sorbentu stałego i może osuszać powietrze do punktu rosy -40°C i niższego. W przypadku sorbentu cieczowego woda jest pochłaniana przez całą objętość roztworu, a najniższy osiągalny punkt rosy ogranicza równowagowe ciśnienie pary soli (w brytyjskiej literaturze technicznej określane często jako equilibrium vapour pressure).
Nasycony roztwór chlorku litu w temperaturze 25°C ma ciśnienie pary odpowiadające około 11% wilgotności względnej — znacznie więcej niż pozwala osiągnąć cel -40°C. Dodatkowe ciepło regeneracji ani regulacja natężenia przepływu nie umożliwią układowi cieczowemu uzyskania takiej wartości: kontakt z powietrzem otoczenia obniża ciśnienie pary wodnej w powietrzu jedynie do poziomu odpowiadającego ciśnieniu pary samego sorbentu, a nie poniżej niego. W chłodnicy usuwanie ciepła jawnego i utajonego pozostaje ze sobą powiązane; w obiegu z sorbentem cieczowym te procesy są rozdzielone. Dzięki temu układ cieczowy może utrzymywać określony punkt rosy bez wahań temperatury i wilgotności, jakie powoduje prosty układ sterowany termostatem. Praktyczny limit punktu rosy obecnych układów cieczowych widać w bieżących zastosowaniach: testowany obecnie egzemplarz terenowy finansowany przez DOE w latach 2024-2025 ma znamionowy punkt rosy powietrza nawiewanego 40-55°F, a warunki testowe wynoszą 8-13°C. Są to wartości typowe dla umiarkowanego zakresu, w którym sprawdzają się sorbenty cieczowe, a nie dla pomieszczeń ultraniskiej wilgotności (punkty rosy sięgające -40°C uzyskuje się za pomocą rotorów obrotowych).
| Parametr (według rodzaju osuszania) | Sorbent cieczowy | Obrotowy rotor sorpcyjny | Chłodnictwo (chłodnica powietrza) |
|---|---|---|---|
| Mechanizm sorpcji | Pochłanianie przez całą objętość cieczy | Adsorpcja na powierzchni ciała stałego | Kondensacja (chłodzenie poniżej punktu rosy) |
| Praktyczny dolny limit punktu rosy | ~2°C (obecne urządzenia terenowe), ograniczenie wynikające z soli | -40°C i niżej | ~4°C (limit związany z zamarzaniem) |
| Ciepło regeneracji | 32-140°C w zależności od konfiguracji | 40-135°C w zależności od materiału | Nie dotyczy |
| Jednoczesne chłodzenie | Tak, w tym samym cyklu | Dodaje ciepło jawne, wymaga dalszego chłodzenia | Tak (nadmiernie chłodzi, wymaga ponownego ogrzewania) |
| Korozja / przenoszenie kropelek | Ograniczane przez konstrukcję kontaktora (membrana = wartość bliska zeru) | Brak (materiał stały) | Tylko obsługa skroplin |
| Optymalny zakres wilgotności względnej | ~15-50% wilgotności względnej, wysokie obciążenie utajone | <35% do poziomu ultraniskiego | 45-60% wilgotności względnej |
| Elastyczność doboru źródła energii | Ciepło odpadowe, gorąca woda, para niskociśnieniowa lub skraplacz pompy ciepła | Ciepło odpadowe lub dedykowany palnik/wężownica, zależnie od materiału | Tylko energia elektryczna z sieci |
| Charakterystyka konserwacji | Uzupełnianie roztworu i konserwacja kontaktora; ryzyko przenoszenia kropelek zależy od konfiguracji | Wymiana rotora co 8-12 lat (część zużywalna) | Okres eksploatacji sprężarki i czynnika chłodniczego |
| Typowe zastosowanie | Umiarkowana wilgotność względna + wysokie obciążenie utajone + jednoczesne chłodzenie | Pomieszczenia suche, intensywne osuszanie | Komfort / obróbka wstępna |
Zakresy punktu rosy zgodne z modułem CPD 71 CIBSE Journal i specyfikacjami urządzenia terenowego DOE/NREL 2024. Dane dla rotorów obrotowych pochodzą z przewodnika Koven Air po osuszaczach sorpcyjnych z rotorem.
To ograniczenie chemiczne wyjaśnia, dlaczego w zastosowaniach takich jak pomieszczenia do produkcji baterii litowych, gdzie wymagany jest punkt rosy do -40°C, stosuje się układ z rotorem obrotowym zamiast układu cieczowego. W przypadku porównania obu rozwiązań na potrzeby projektu kompletny przewodnik Koven po osuszaczach sorpcyjnych z rotorem równie szczegółowo omawia technologię rotorową.
Sorbent cieczowy a osuszanie chłodnicze (chłodnica powietrza)
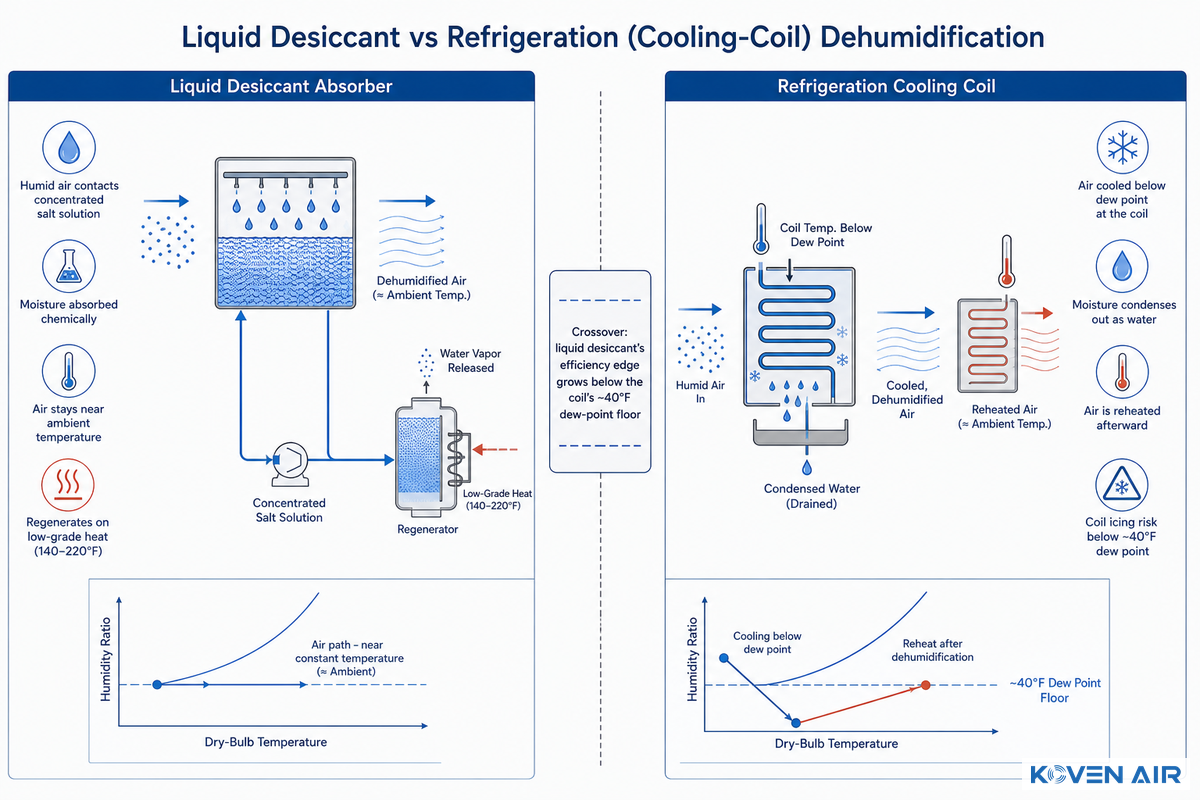
Czy osuszanie sorbentem cieczowym jest bardziej energooszczędne niż chłodzenie?
Osuszanie sorbentem cieczowym jest bardziej energooszczędne niż chłodzenie tylko poniżej określonego punktu rosy, a nie w każdych warunkach, niezależnie od twierdzeń w materiałach marketingowych. Według dr. Andrew Lowensteina, prezesa AIL Research, konwencjonalna chłodnica z obiegiem sprężarkowym nie może osuszać powietrza znacznie poniżej punktu rosy około 40°F, zanim pojawi się ryzyko oblodzenia. Właśnie w tym miejscu ujawnia się przewaga sorbentu cieczowego wynikająca z praw fizyki.
Przewaga ta rośnie, gdy do regeneracji dostępne jest ciepło odpadowe o temperaturze 140-220°F. Poniżej praktycznego dolnego limitu punktu rosy dla chłodnicy układ chłodniczy musi coraz bardziej obniżać temperaturę, aby nadal skraplać wodę, a jego sprawność gwałtownie spada. Większość obciążenia chłodniczego służy wówczas nadmiernemu schładzaniu gorącego, wilgotnego powietrza, zamiast użytecznemu rozdzieleniu obciążenia jawnego i utajonego.
„Cieczowa klimatyzacja sorpcyjna usuwa wilgoć ze strumieni powietrza za pomocą roztworu chlorku litu lub soli halogenkowych. Stężony i schłodzony sorbent przepływa przez absorber oraz powierzchnię wymiany masy. Przepływające w przeciwnym kierunku powietrze przechodzi przez tę samą powierzchnię, przekazując ciepło i wilgoć z powietrza do cieczy sorpcyjnej”.
Argument dotyczący sprawności jest jednak warunkowy, a nie bezwzględny — w materiałach marketingowych ten aspekt bywa wyolbrzymiany. Błędna ocena może prowadzić do kosztownego przewymiarowania urządzenia, a nie tylko niewielkiej różnicy na rachunku za energię. Według niezależnego porównania sprawności systemów HVAC „układy z sorbentem cieczowym zapewniają wysoką sprawność osuszania w różnych warunkach, ale oszczędności są mniej wyraźne w chłodnym i suchym klimacie. Powietrze zawiera wtedy mniej wilgoci do usunięcia, więc zdolność sorbentu do niedrogiego pochłaniania dużych obciążeń utajonych nie daje takiej przewagi kosztowej. W przypadku nieuzdatnionego powietrza procesowego, które ma osiągnąć parametry powietrza nawiewanego w warunkach komfortu, niezależna jednostka badawcza oszacowała, że koszty eksploatacji układów z sorbentem cieczowym są o 27 to 55% niższe niż koszty porównywalnych układów sprężarkowych lub z sorbentem stałym”. Wynik ten „opiera się na badaniu w trudnych warunkach reprezentatywnych dla zakładu przemysłowego; nie obejmuje warunków komfortu przy wilgotności względnej 50% to 55%, w których chłodnica jest stosunkowo sprawna”. Przy umiarkowanej zadanej wilgotności warto więc dokładniej przeanalizować rozwiązanie przed uznaniem go za najbardziej opłacalne. Sorbent sprawdzi się lepiej, gdy proces wymaga niskiego punktu rosy przy dużym obciążeniu utajonym — na przykład w pomieszczeniu czystym, na linii przetwórstwa żywności lub w zakładzie przemysłowym z cyklami mycia na mokro. Koven Air projektuje zarówno układy chłodnicze, jak i sorpcyjne, dlatego rekomendacja jest dopasowana do rzeczywistego profilu obciążenia, a nie do tego, jakie urządzenia są akurat dostępne.
Przykład z praktyki: osuszanie pomieszczenia czystego w regionie Szanghaju
Pomieszczenie czyste do produkcji urządzeń telekomunikacyjnych pod Szanghajem wymagało precyzyjnej regulacji wilgotności i jakości powietrza. W modelu standardowego układu HVAC oszacowano zapotrzebowanie na około 45 kW do chłodzenia wody, 29 kW do ponownego ogrzewania powietrza do zadanej temperatury i 11 kW na obciążenia pomocnicze — łącznie 85 kW mocy znamionowej. Zainstalowane ostatecznie kompaktowe urządzenia z sorbentem cieczowym miały moc znamionową 53 kW, a według źródła opisującego projekt ich zastosowanie obniżyło koszty energii o 62% i zapewniło zwrot nakładów w około 16 tygodni. Różnica między obniżeniem mocy znamionowej o ~38% a deklarowaną oszczędnością kosztów na poziomie 62% wynika z rzeczywistego zużycia energii zmierzonego w warunkach eksploatacyjnych, a nie z prostego porównania mocy. Moc znamionowa w kW i zmierzony koszt energii to dwie różne wartości, a nie dwa sposoby wyrażenia tej samej liczby. Oszczędności wynikały konkretnie z wyeliminowania etapu nadmiernego schładzania i ponownego ogrzewania, potrzebnego w układzie z chłodnicą do jednoczesnego osiągnięcia zadanej temperatury i wilgotności.
Porównanie soli sorpcyjnych: chlorek litu, chlorek wapnia i bromek litu
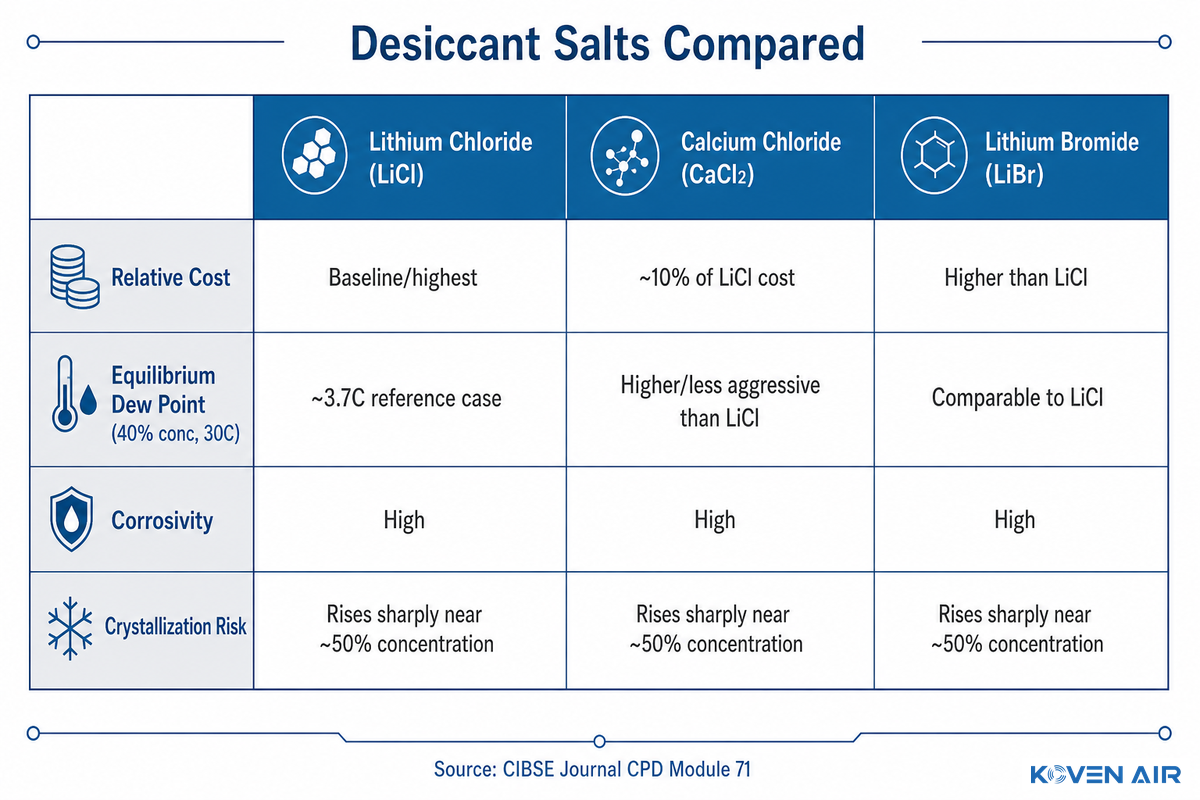
Niemal wszystkie dostępne na rynku systemy z ciekłym sorbentem wykorzystują jedną z trzech soli. Wybór rzadko jest przypadkowy — zależy od kosztu, korozyjności i najniższego punktu rosy, jaki można uzyskać przy użyciu roztworu.
💡 Krzywa równowagi soli sorpcyjnej
Każde opublikowane porównanie soli w tej branży omawia je pojedynczo. Bezpośrednie zestawienie chlorku litu, chlorku wapnia i bromku litu pod względem kosztu, korozyjności i parametrów równowagowych — czyli kryteriów, które faktycznie bierze pod uwagę nabywca — nie pojawia się na stronach producentów.
| Właściwość | Chlorek litu (LiCl) | Chlorek wapnia (CaCl₂) | Bromek litu (LiBr) |
|---|---|---|---|
| Koszt względny | Poziom bazowy (najwyższy) | ~10% kosztu LiCl | Wyższy niż w przypadku LiCl; stosowany głównie w agregatach absorpcyjnych |
| Równowagowy punkt rosy (stężenie 40%, 30°C) | ~3,7°C | Wyższa (mniej agresywna korozyjnie) niż w przypadku równoważnego roztworu LiCl | Porównywalna z LiCl; częściej dostępne są dane dotyczące agregatów chłodniczych niż LDAC |
| Maksymalna zdolność desorpcji (niezależny test laboratoryjny) | Przypadek referencyjny w większości badań | 0.3113 gH₂O/g roztworu przy 50°C/25% RH — najwyższa wartość wśród soli badanych w tym opracowaniu | Nie uwzględniono w tej samej serii badań |
| Korozyjność | Wysoka — wszystkie trzy sole chlorkowe i bromkowe powodują korozję powszechnie stosowanych metali HVAC | Wysoka | Wysoka |
| Ryzyko krystalizacji | Gwałtownie rośnie, gdy stężenie zbliża się do ~50% | Podobne ryzyko zależne od stężenia | Podobne ryzyko zależne od stężenia |
| Typowe zastosowanie | Najczęściej stosowana sól w systemach LDAC | Mieszana z LiCl w proporcji 50/50, aby obniżyć koszt przy niemal takich samych parametrach | Częściej stosowany w agregatach absorpcyjnych niż w systemach LDAC po stronie powietrza |
Dane dotyczące kosztu i równowagowego punktu rosy pochodzą z modułu CPD 71 CIBSE Journal (Tim Dwyer, 2014). Dane dotyczące zdolności desorpcji pochodzą z niezależnego badania laboratoryjnego analizy techniczno-ekonomicznej opublikowanego przez PMC/NIH w 2023 (test w komorze klimatycznej przy 50°C/25% RH).
Mieszanie soli to rzeczywiście stosowana i opisana w literaturze strategia obniżenia kosztów: roztwór chlorku wapnia i chlorku litu w proporcji 50/50 może osiągać równowagowe ciśnienie pary, a tym samym punkt rosy powietrza, zbliżone do wartości uzyskiwanej przy użyciu czystego roztworu chlorku litu, przy znacznie niższym koszcie surowców. Wybór soli nie sprowadza się więc do decyzji „która z nich?”, lecz do optymalizacji proporcji mieszanki pod kątem konkretnego budżetu i oczekiwanego punktu rosy. Dostępne są również inne sorbenty, takie jak glikol trietylenowy i mrówczan potasu. Oferują mniejszą korozyjność, ale mają niższą zdolność absorpcji. W jednym z badań porównawczych wykazano, że roztwór mrówczanu potasu o stężeniu 70,3% osiąga ciśnienie pary zbliżone do roztworu chlorku litu o stężeniu 35%, dzięki czemu może być praktyczną, choć mniej stężoną alternatywą.
Warto zwrócić uwagę na jeden wskaźnik liczbowy: dane DataForSEO dotyczące liczby wyszukiwań pokazują, że zainteresowanie hasłem „calcium chloride dehumidifier” wzrosło około 3.9x w ciągu ostatnich 12 miesięcy (w porównaniu pierwszych trzech miesięcy tego okresu z ostatnimi trzema). To rzeczywisty, zmierzony wskaźnik, choć nie udało się znaleźć opublikowanego źródła branżowego, które bezpośrednio wyjaśniałoby przyczynę tego wzrostu. Jest to zgodne z zainteresowaniem klientów strategią mieszania soli w celu obniżenia kosztów, opisaną powyżej, ale nie będziemy twierdzić, że istnieje między nimi związek przyczynowy, którego nie można potwierdzić.
Zastosowania osuszania powietrza ciekłym sorbentem
Osuszanie powietrza ciekłym sorbentem sprawdza się przede wszystkim w pomieszczeniach czystych, zakładach przetwórstwa żywności i napojów, komorach stabilności farmaceutyków, szpitalach, magazynach towarów wrażliwych oraz na basenach — wszędzie tam, gdzie występuje duże obciążenie utajone, a wymagany punkt rosy jest umiarkowany. Wyjątkiem są suche pomieszczenia do produkcji baterii litowych: wymagany w nich punkt rosy -40°C jest znacznie niższy, niż może osiągnąć jakikolwiek system ciekły, dlatego w tych zastosowaniach stosuje się rotor.
Dlaczego suche pomieszczenia do produkcji baterii litowych wymagają osuszania sorpcyjnego?
W suchych pomieszczeniach do produkcji baterii litowych wymagany jest punkt rosy co najmniej -40°C, aby lit i elektrolit nie reagowały ze śladową zawartością wilgoci. Tego celu nie da się osiągnąć za pomocą żadnego systemu z ciekłym sorbentem. Zastosowanie takiego systemu to kosztowny błąd, który może wyjść na jaw dopiero podczas uruchomienia i regulacji: konstrukcja systemu uniemożliwia osiągnięcie wymaganego punktu rosy niezależnie od ustawień. Dlatego w suchych pomieszczeniach stosuje się rotor.
Osuszanie ciekłym sorbentem sprawdza się w innej części zakresu wilgotności. Badania NREL nad klimatyzacją z ciekłym sorbentem (LDAC) wskazują, że technologia ta najlepiej działa w przypadku wilgotnych strumieni powietrza o dużym obciążeniu, wentylacji w wilgotnym klimacie, basenów i mokrych procesów przemysłowych, a nie przy osuszaniu do zastosowań ogólnych. Gdy precyzyjna regulacja wilgotności suchego powietrza zewnętrznego jest ważniejsza niż maksymalna moc chłodnicza, system ciekły może utrzymywać nawiew w wąskim zakresie punktu rosy, bez wahań typowych dla prostej sprężarki działającej w trybie włącz/wyłącz.
| Zastosowanie | Typowa wartość docelowa | Dlaczego sprawdza się ciekły sorbent |
|---|---|---|
| Pomieszczenia czyste / montaż elektroniki | Umiarkowanie niska RH, precyzyjna regulacja | Jednoczesne chłodzenie i osuszanie w jednym przejściu, bez strat związanych z nadmiernym chłodzeniem i dogrzewaniem |
| Przetwórstwo żywności i napojów | ≤60% RH, duży udział powietrza zewnętrznego | Mokre procesy o dużym obciążeniu utajonym (mycie, urządzenia parowe, piece) |
| Szpitale / komory stabilności | Regulowany zakres RH, ±5% | Precyzyjna, niezależna od temperatury regulacja wilgotności |
| Magazynowanie / składowanie towarów wrażliwych | Umiarkowanie niska RH, kontrola kondensacji | Niższy koszt niż głębokie osuszanie dużej objętości powietrza wyłącznie za pomocą chłodzenia |
| Baseny / pływalnie | Umiarkowana RH + duże obciążenie utajone | Odpowiednie do środowisk o wysokiej wilgotności i dużym obciążeniu utajonym — patrz uwaga dotycząca zgodności chemicznej poniżej |
Niezależnie od tego, czy potrzebne jest suche pomieszczenie do produkcji baterii litowych, centrum danych czy inne zastosowanie wymagające głębokiego osuszania do -40°C, rozwiązania Koven Air do osuszania sorpcyjnego pomogą ocenić, która technologia — rotor, system ciekły czy rozwiązanie hybrydowe — odpowiada wymaganiom dotyczącym punktu rosy i dostępnemu źródłu ciepła.
Kompromisy techniczne: korozja, krystalizacja i unoszenie kropel
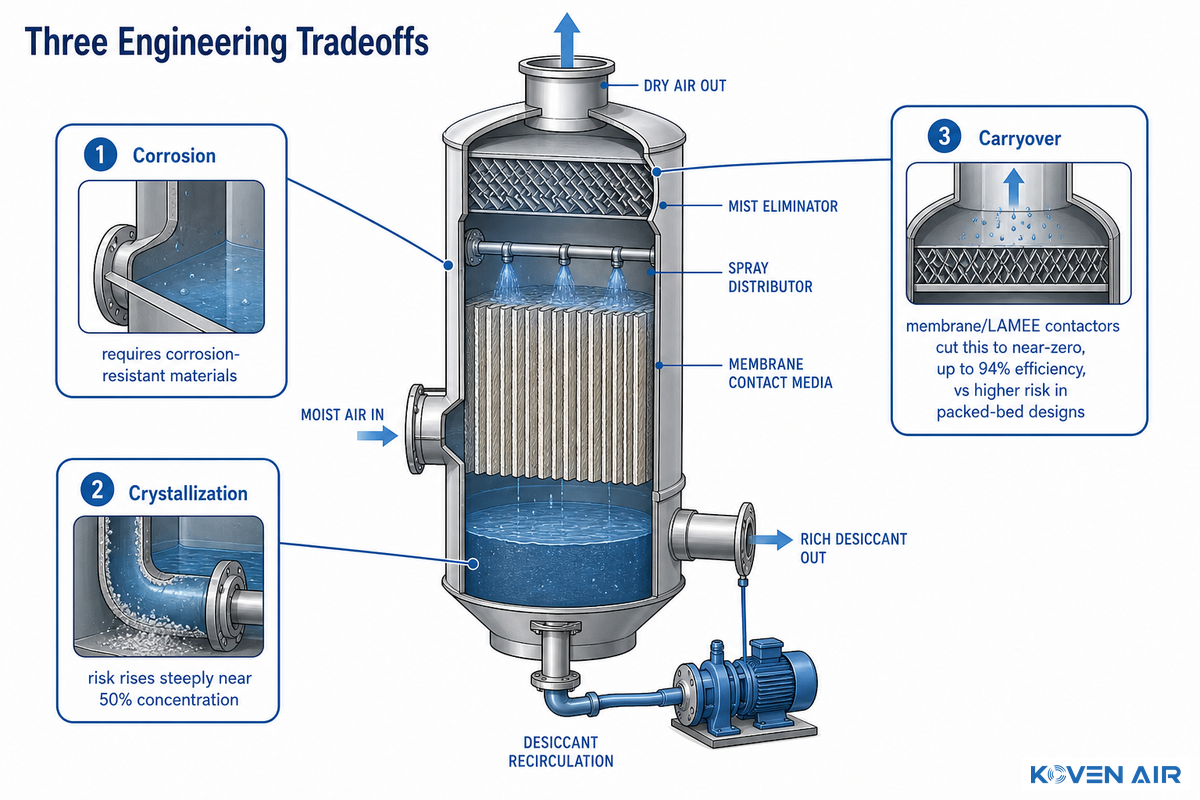
Te same sole, dzięki którym systemy z ciekłym sorbentem działają, sprawiają też, że ich eksploatacja jest nieco bardziej wymagająca niż w przypadku standardowego klimakonwektora. Rzetelny przegląd tej technologii musi jasno o tym informować.
✔ Zalety
- Jednoczesne chłodzenie i osuszanie w jednym przejściu
- Możliwość regeneracji przy użyciu niskotemperaturowego ciepła odpadowego (32-55°C w systemach współpracujących z pompą ciepła)
- Kontaktory membranowe (LAMEE) zapewniają sprawność do 94% przy niemal całkowitym wyeliminowaniu unoszenia kropel
- Ciekły sorbent może działać jak naturalny filtr, usuwając cząstki zanieczyszczone drobnoustrojami i pleśnią
⚠ Ograniczenia
- Sole mogą powodować korozję wielu powszechnie stosowanych metali HVAC, co wymaga użycia materiałów odpornych na korozję
- Ryzyko krystalizacji, która może zatrzymać pracę systemu, gwałtownie rośnie w pobliżu stężenia 50%
- W systemach ze złożem o dużym przepływie odnotowano liczne przypadki kosztownej konserwacji związanej z unoszeniem kropel. Badania NREL zdecydowanie wskazują, że ograniczenie tego ryzyka wymaga stosowania systemów o małym przepływie
- W przypadku instalacji w basenie lub pływalni należy ocenić zgodność z chlorem, aby zapobiec powstawaniu osadu i zatykaniu elementów kontaktora
Osuszanie powietrza ciekłym sorbentem zastępuje prostszy, chłodniejszy cykl sprężarkowy (stosowany w konwencjonalnych urządzeniach grzewczych i chłodniczych wykorzystujących czynnik chłodniczy) aktywnym chemicznie obiegiem, który wymaga własnego harmonogramu konserwacji. To rzeczywisty koszt uzyskania niskiej wilgotności bez strat związanych z chłodzeniem jawnym. Problem unoszenia kropel rzeczywiście istnieje, ale historia tej technologii pokazuje, że sytuacja się poprawia, a nie pogarsza. W starszych systemach z ciekłym sorbentem krople chlorku litu przedostawały się do wylotowego strumienia powietrza i niszczyły dalsze odcinki kanałów. Był to konkretny rodzaj awarii, który sprawił, że systemy ciekłe zyskały opinię wymagających kosztownej konserwacji. Eric Kozubal, prowadzący badania nad rozproszoną energią cieplną w National Renewable Energy Laboratory, powiedział nam, że nowsze generacje kontaktorów ciecz-powietrze nie wymagają nawet eliminatorów mgły. Jak stwierdził, jest to „kluczowy postęp, który wyeliminuje całą konserwację tradycyjnie związaną z systemami ciekłymi”. Nowsze publikacje techniczne NREL rozróżniają jednak konstrukcje z ciekłym sorbentem o małym i dużym przepływie, ponieważ w tych drugich dobrze udokumentowano koszty konserwacji związane z unoszeniem kropel. Uczciwa odpowiedź jest więc taka, że współczesne konstrukcje niemal całkowicie rozwiązały ten problem, ale nie wyeliminowały go w całej branży. Kontaktory o małym przepływie i kontaktory membranowe są lepszym wyborem, gdy niezawodność i przewidywalne koszty konserwacji mają pierwszeństwo przed wydajnością objętościową.
Jedyną kwestią zgodności chemicznej, którą warto wskazać z punktu widzenia samej chemii, jest dobór konkretnej soli do basenów i pływalni. Należy sprawdzić jej zgodność z chemią wody basenowej, ponieważ określone związki mogą prowadzić do powstawania osadu zatykającego wewnętrzne części kontaktora. Takie uwarunkowania konkretnego obiektu rzadko pojawiają się w ogólnych wyjaśnieniach „zasady działania sorbentu”, ale inżynierowie mechanicy muszą je uwzględnić przy projektowaniu systemu dla pływalni.
Żywotność systemu, konserwacja i czynniki wpływające na koszty eksploatacji
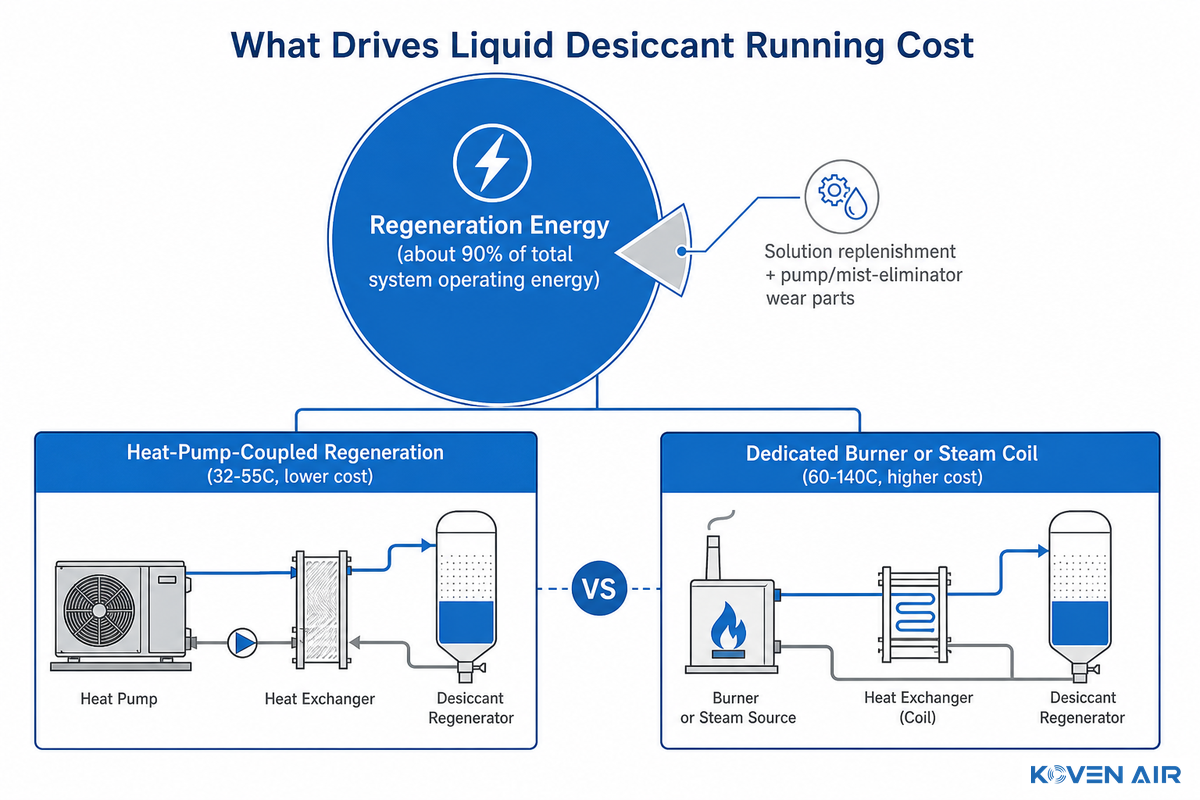
Żel krzemionkowy w rotorze jest materiałem eksploatacyjnym o żywotności od 8 do 12 lat. Roztwór ciekłego sorbentu nie zużywa się jednak tak jak stały sorbent — jest płynem roboczym, który co pewien czas się uzupełnia i poddaje konserwacji. Zmienia to sposób rozmowy o konserwacji: zamiast pytać „Kiedy materiał się zużyje?”, należy zapytać „Jak dobrze konstrukcja kontaktora ogranicza korozję i unoszenie kropel?” — to właśnie kwestia omówiona wyżej.
Koszt eksploatacji w całym cyklu życia zależy przede wszystkim od jednej wartości — zużycia energii na regenerację; nie od zużycia wody lodowej ani mocy wentylatora. W całej branży sorbentów proces „reaktywacji” materiału — usuwania wilgoci z powietrza i pary wodnej z materiału za pomocą ciepła, bez ruchomych części — odpowiada za około 90% całkowitego obciążenia energetycznego systemu. Dlatego w całym okresie eksploatacji najlepiej sprawdza się materiał i konfiguracja, które pozwalają osiągnąć docelowy punkt rosy przy użyciu źródła ciepła regeneracyjnego o możliwie najniższej temperaturze, niezależnie od początkowej ceny zakupu. Z tego powodu branża odchodzi od dedykowanych palników i wężownic parowych (60-140°C) na rzecz regeneracji z pompą ciepła (32-55°C). Ta zmiana wpływa na całkowity koszt posiadania bardziej niż niemal każda inna pozycja w specyfikacji. Mniejszą, ale wartą uwzględnienia możliwością ograniczenia kosztów w systemie z ciekłym sorbentem jest magazynowanie zregenerowanego (stężonego) roztworu do późniejszego wykorzystania w cyklu. Sam materiał sorpcyjny można zregenerować, gdy dostępne jest tanie ciepło odpadowe lub energia elektryczna poza szczytem, a następnie przechować i wykorzystać do chłodzenia w okresach szczytowego zapotrzebowania. Dlatego niektóre instalacje łączą systemy z ciekłym sorbentem ze skojarzonym wytwarzaniem ciepła i energii elektrycznej, aby ograniczyć zapotrzebowanie na energię do regeneracji w godzinach, gdy prąd jest drogi.
📐 Uwaga inżynierska
Ponieważ regeneracja zdecydowanie generuje najwyższe koszty energii w całym cyklu życia — co potwierdzają opracowania dotyczące różnych technologii sorpcyjnych w ramach serii raportów technicznych DOE Grid-Interactive Efficient Buildings — należy zapytać dostawcę systemu z ciekłym sorbentem o wymaganą temperaturę regeneracji dla zalecanego urządzenia, a następnie porównać ją z temperaturą dostępną w pomieszczeniu technicznym: ciepłą wodą, ciepłem odpadowym, parą niskoprężną czy skraplaczem pompy ciepła. Urządzenie wymagające pary o temperaturze 140°C w obiekcie, w którym dostępne jest tylko ciepło odpadowe o temperaturze 60°C, nie jest złym wyborem technologicznym — po prostu nie pasuje do warunków.
Kto produkuje systemy z ciekłym sorbentem?
Rynek urządzeń z ciekłym sorbentem to niewielki, wyspecjalizowany segment szerszego rynku osuszaczy HVAC, na którym działa kilka uznanych marek oraz nowsi dostawcy technologii regeneracji elektrochemicznej. Alfa Laval (Kathabar), Ventilex (DryGenic), Copeland (HMX) i Mojave HVAC (ArctiDry) reprezentują obecnie konwencjonalną część rynku, opartą na regeneracji ciepłem.
Nowsi gracze rozwijają tę technologię w różnych kierunkach: Mojave HVAC oferuje kompaktowe urządzenia marki ArctiDry, które łączą ciekły sorbent z systemem DX o zmiennej prędkości. Z kolei, jak opisano w poniższej sekcji „Perspektywy branży”, odrębna firma Mojave Energy Systems posiada patent z 2024 na technologię ciekłego sorbentu regenerowanego elektrochemicznie. Metoda regeneracji znacząco różni się od systemów wykorzystujących ciepło, omówionych w pozostałej części tego artykułu.
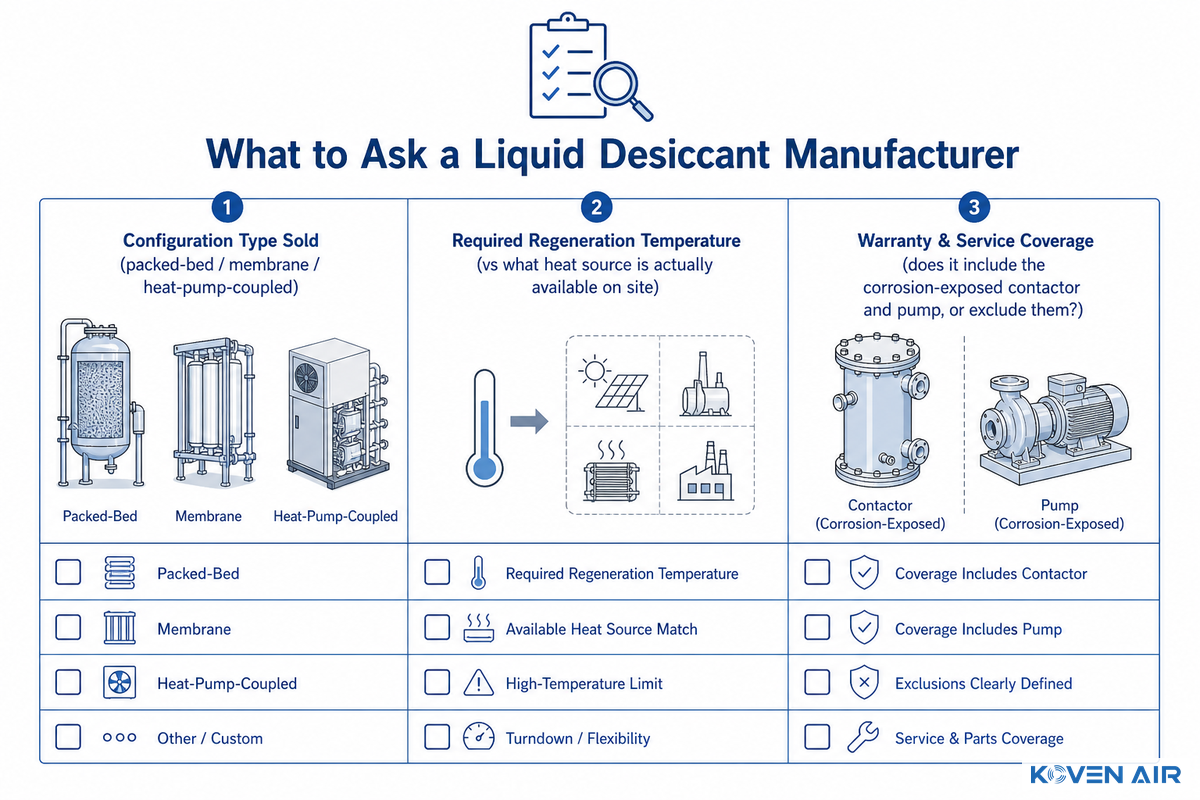
Pytania, które zespoły inżynieryjne chcą zadać dostawcom urządzeń, często nie pojawiają się w specyfikacji: jaką konfigurację dostawcy oferują najczęściej (ze złożem, membranową, współpracującą z pompą ciepła), jakiej temperatury regeneracji wymagają i jakie warunki gwarancji oraz wsparcia serwisowego obejmują części bezpośrednio narażone na korozję? Macierz doboru konfiguracji Koven Air pokazuje, jak producent może przeprowadzić taką analizę wprost, zamiast domyślnie wskazywać jeden model.
Wielu nabywców przeocza pułapkę: gwarancja może dobrze wyglądać na papierze, a jednocześnie wyłączać z ochrony narażony na korozję kontaktor i pompę. Taki kosztowny problem wychodzi na jaw po awarii, a nie przed nią. Koven Air projektuje i produkuje we własnym zakresie systemy z rotorowym i ciekłym sorbentem w fabryce o powierzchni 20 000 m². Przed wysyłką każde urządzenie przechodzi 36 kontroli oraz 24-godzinny test starzeniowy, a firma zapewnia dożywotnie, bezpłatne wsparcie techniczne po sprzedaży dla zainstalowanych systemów. W praktyce własna produkcja pozwala zespołom inżynieryjnym uzyskać od jednego dostawcy konkretne informacje o temperaturze regeneracji, materiale kontaktora i zakresie obsługi technicznej, zamiast kompletować je od dystrybutorów.
Perspektywy branży: zmiany w technologiach sorpcyjnych
Najbardziej widoczną krótkoterminową zmianą w technologii ciekłego sorbentu jest odejście od spalania i odrębnych źródeł ciepła na rzecz napędów elektrycznych. To istotna zmiana, ponieważ regeneracja odpowiada za większość (około 90%) energii zużywanej podczas pracy systemu. Regeneracja elektrodialityczna, w której pole elektryczne przyłożone do stosu elektrod usuwa wodę z sorbentu zamiast wykorzystywać ciepło, wyszła z laboratoriów i znalazła zastosowanie w praktyce. Mojave Energy Systems posiada patent U.S. z 2024 (US11998871B2) na system z ciekłym sorbentem regenerowany elektrochemicznie, zintegrowany z dodatkową pompą ciepła. Niezależne zespoły badawcze — w tym autorzy recenzowanej oceny opublikowanej w cyfrowej kolekcji ASME oraz badania Purdue University porównującego technologie osuszania napędzane elektrycznie — zaczynają zestawiać elektrodializę z tradycyjną regeneracją termiczną i rozwiązaniami wykorzystującymi membrany próżniowe. Podczas 13. międzynarodowej konferencji IEA Heat Pump Programme zaprezentowano również system osuszania z membraną z cieczą jonową, przedstawiany jako realna alternatywa dla regulacji wilgotności opartej na sprężaniu mechanicznym.
Warto wyjaśnić, na jakim etapie jest ten rozwój: U.S. Department of Energy finansuje tę transformację, zamiast uznawać ją za zakończoną. W ramach programu terenowego DOE Building Technologies Office, prowadzonego wspólnie przez NREL i Mojave w okresie od czerwca 2024 do września 2025, przeznaczono $2,23 million na zaprojektowanie i budowę pięciu systemów z ciekłym sorbentem, które zostaną przetestowane w rzeczywistych budynkach. Według najnowszej publicznej aktualizacji programu dwa z nich są już zainstalowane w Orlando i Houston. W dokumentacji programu zaznaczono, że wyniki testów to „wstępne dane i analizy, które mogą ulec zmianie”. Potwierdza to, że regeneracja napędzana elektrycznie jest aktywnie weryfikowana w rzeczywistych obiektach, ale nie została jeszcze ostatecznie sprawdzona w zastosowaniach komercyjnych.
Co to oznacza przy podejmowaniu decyzji zakupowej w 2026: jeśli niezawodność źródła ciepła do regeneracji jest niepewna albo dostęp obiektu do ciepła odpadowego jest ograniczony, obecnie rozwiązanie o mniejszym ryzyku stanowi tradycyjny system zintegrowany z pompą ciepła (regeneracja w temperaturze 32-55°C). Regenerację napędzaną elektrycznie warto obserwować jako potencjalne rozwiązanie na lata 2026-2027, ale być może nie należy jeszcze uwzględniać jej w specyfikacji. Firmy badawcze przewidują ponadto dwucyfrowy roczny wzrost całego rynku systemów HVAC z ciekłym sorbentem do początku lat 2030. Prognoza ta jest zbieżna z kierunkiem zainteresowania DOE, ale mniej znacząca niż obserwowane zmiany technologii regeneracji oraz potwierdzone przez DOE dane dotyczące punktu rosy i sprawności, na których oparto tę ocenę perspektyw. Należy unikać wyboru niezweryfikowanej metody regeneracji. Własne prace badawczo-rozwojowe Koven Air nad rotorowymi systemami sorpcyjnymi wykazały już, że regeneracja w niższej temperaturze obniża koszty eksploatacji. Nie trzeba więc czekać na technologię, która wciąż jest testowana w obiektach. Takie samo podejście warto zastosować już teraz przy wyborze systemu z ciekłym sorbentem.
FAQ
P: Jakiej soli używa się w osuszaczu z ciekłym sorbentem?
Wyświetl odpowiedź
W większości osuszaczy z ciekłym sorbentem stosuje się chlorek litu (LiCl), najczęściej używaną sól w systemach komercyjnych, cenioną za niskie równowagowe ciśnienie pary i przewidywalne parametry. Chlorek wapnia (CaCl₂) jest popularną, tańszą alternatywą lub składnikiem mieszanki — kosztuje około jedną dziesiątą ceny chlorku litu, a mieszanka obu soli w proporcji 50/50 może osiągać punkt rosy zbliżony do czystego LiCl przy znacznie niższym koszcie materiału.
W niektórych systemach stosuje się również bromek litu (LiBr), częściej spotykany jednak w agregatach absorpcyjnych niż w osuszaniu powietrza ciekłym sorbentem. Wszystkie trzy sole powodują korozję powszechnie stosowanych metali HVAC, dlatego dobór materiału kontaktora ma znaczenie niezależnie od wybranej soli.
P: Czy osuszanie powietrza ciekłym sorbentem powoduje korozję urządzeń HVAC?
Wyświetl odpowiedź
Tak — chlorek litu, chlorek wapnia i bromek litu powodują korozję metali stosowanych w standardowych urządzeniach HVAC. Obudowy kontaktorów, kanały wentylacyjne i wszelkie dalsze metalowe elementy instalacji muszą być wykonane z materiałów odpornych na korozję lub pokryte powłokami dobranymi specjalnie do tej chemii.
Historycznie większym problemem niż sama korozyjność było unoszenie kropel: ze starszych systemów krople sorbentu przedostawały się do strumienia powietrza i powodowały korozję dalszych odcinków kanałów. Nowsze kontaktory ciecz-powietrze, szczególnie konstrukcje LAMEE, eliminują to zjawisko już na etapie projektu, zamiast jedynie ograniczać jego skutki. Konstrukcje ze złożem o dużym przepływie nadal wiążą się jednak z wyższymi kosztami konserwacji.
P: Czym różni się system z ciekłym sorbentem od rotora sorpcyjnego?
Wyświetl odpowiedź
Główna różnica polega na absorpcji i adsorpcji: system z ciekłym sorbentem osusza powietrze, absorbując wilgoć w przepływającym roztworze soli, natomiast rotor adsorbuje ją na porowatym materiale stałym, obracając się między strumieniem powietrza procesowego a ogrzanym strumieniem powietrza regeneracyjnego. Mechanizm ten wyznacza zupełnie różne graniczne wartości punktu rosy — rotor osiąga -40°C i niższe wartości, a system ciekły jest ograniczony do około 2-13°C przez równowagowe ciśnienie pary soli.
Systemy ciekłe łatwiej jednocześnie chłodzą i osuszają powietrze, ponieważ rotor podczas adsorpcji dodaje ciepło jawne, co wymaga osobnego, dalszego etapu chłodzenia.
P: Czy systemy z ciekłym sorbentem mogą chłodzić powietrze i jednocześnie je osuszać?
Wyświetl odpowiedź
Tak, to jedna z głównych zalet tej technologii w porównaniu z konwencjonalnymi urządzeniami chłodniczymi. Regulacja wilgotności bez bardzo niskiej temperatury typowej dla klimatyzatora pozwala uzyskać dodatkowe chłodzenie przy użyciu wydajniejszej wężownicy wtórnej, która nie musi pracować w temperaturach wymaganych w systemie nadmiernego chłodzenia i dogrzewania. W niektórych zastosowaniach system z ciekłym sorbentem łączy się z chłodnicą wyparną bezpośrednią, tworząc kompletne rozwiązanie.
P: W jakich branżach stosuje się osuszanie powietrza ciekłym sorbentem?
Wyświetl odpowiedź
Optymalne zastosowania to te, w których wymagana jest umiarkowana kontrola punktu rosy połączona z jednoczesnym chłodzeniem jawnym. Obejmują one pomieszczenia czyste i montaż elektroniki, produkcję żywności i napojów, komory stabilności farmaceutycznej i szpitale, magazyny towarów o wysokiej wartości oraz obiekty basenowe (pływalnie). W zastosowaniach wymagających temperatury punktu rosy znacznie niższej niż 2 C, takich jak suche pomieszczenia do produkcji akumulatorów litowych, nadal zwykle stosuje się technologię obrotowego rotora adsorpcyjnego.
P: Jak długo roztwór sorpcyjny w osuszaczu adsorpcyjnym zachowuje przydatność przed wymianą?
Wyświetl odpowiedź
W przeciwieństwie do stałego materiału w obrotowym rotorze, który jest rzeczywistym materiałem eksploatacyjnym o żywotności 8-12 lat, roztwór sorpcyjny nie zużywa się według ustalonego harmonogramu. Jest to płyn roboczy, którego poziom uzupełnia się i który poddaje się okresowej konserwacji w wymienniku kontaktowym, zamiast całkowicie wymieniać. Dlatego pytanie dotyczące konserwacji zmienia się z „kiedy się zużyje” na „jak skutecznie kontroluje się korozję i unoszenie kropel”.
P: Czy osuszanie z użyciem ciekłego sorbentu jest droższe w eksploatacji niż standardowy osuszacz powietrza?
Wyświetl odpowiedź
To, czy osuszanie z użyciem ciekłego sorbentu jest droższe w eksploatacji niż standardowy osuszacz powietrza, zależy wyłącznie od wymaganej wilgotności i klimatu; nie ma jednej odpowiedzi „tak” lub „nie”. W wymagających warunkach projektowych o wysokiej wilgotności niezależne testy laboratoryjne wykazały, że eksploatacja systemów z ciekłym sorbentem kosztuje o 27-55% mniej niż porównywalnych rozwiązań.
Przy umiarkowanym docelowym poziomie wilgotności względnej 45-55% w łagodnym klimacie ta przewaga maleje lub zanika, ponieważ sprawna standardowa chłodnica powietrza dobrze radzi sobie z takim obciążeniem. Przed założeniem, że jedna z tych technologii będzie tańsza, należy wykonać obliczenia obciążenia dla konkretnej wymaganej wartości punktu rosy.
Dlaczego powstał ten artykuł
Koven Air opracowuje i produkuje zarówno technologię obrotowych rotorów adsorpcyjnych, jak i systemy z ciekłym sorbentem. Nie ma więc powodu, by faworyzować którąkolwiek z tych technologii. Przedstawione w artykule zagadnienia fizyczne, w tym te wskazujące, że systemy osuszaczy z obrotowym rotorem adsorpcyjnym mogą być lepszym rozwiązaniem przy bardzo niskich wartościach punktu rosy wymaganych w szczególnie trudnych warunkach, należy rozpatrywać z uwzględnieniem tego kontekstu.
Wszystkie informacje na tej stronie internetowej są weryfikowane przez nasz zespół inżynierów przed publikacją i aktualizowane w miarę wprowadzania zmian, na przykład planowanych aktualizacji norm ASHRAE 62.1, które w 2025 mają uwzględnić kontrolę wilgotności.
Weryfikacja: zespół techniczny Koven Air Environment Technology Co.,Ltd
Źródła i materiały źródłowe
- Moduł 71: Ciekłe sorbenty do osuszania w systemach klimatyzacji budynków — CIBSE Journal (Tim Dwyer, 2014)
- Osuszanie z użyciem ciekłego sorbentu w wymagających warunkach — ACHR News
- Analiza techniczno-ekonomiczna konwencjonalnych i alternatywnych materiałów sorpcyjnych — PMC, National Institutes of Health
- Porównanie technologii osuszania napędzanych elektrycznie — Purdue University, Międzynarodowa konferencja poświęcona chłodnictwu i klimatyzacji
- Produkcja i wdrażanie osuszacza z ciekłym sorbentem wykorzystującego różne technologie regeneracji — Biuro Technologii Budowlanych Departamentu Energii Stanów Zjednoczonych / National Renewable Energy Laboratory (2024)
- Seria raportów technicznych dotyczących efektywnych budynków współpracujących z siecią energetyczną — Biuro Informacji Naukowo-Technicznej Departamentu Energii Stanów Zjednoczonych
- ANSI/ASHRAE 62,1-2025: Wentylacja zapewniająca jakość powietrza w pomieszczeniach — American National Standards Institute
- US11998871B2, System osuszania z ciekłym sorbentem regenerowanym elektrochemicznie z wykorzystaniem dodatkowej pompy ciepła — Mojave Energy Systems, Inc., USPTO (2024)
- US11117090B2, System osuszania z ciekłym sorbentem wykorzystujący elektrodializę — USPTO
- Ocena systemów osuszania z ciekłym sorbentem wykorzystujących elektrodializę i membranę próżniową — ASME Journal of Engineering for Sustainable Buildings and Cities
Powiązane artykuły
- Rozwiązania w zakresie osuszaczy z ciekłym sorbentem — dobór technologii, macierz konfiguracji i zapytanie ofertowe
- Osuszacz adsorpcyjny z obrotowym rotorem: kompletny przewodnik — porównanie ze stałym złożem adsorbentu, w tym zastosowania wymagające bardzo niskiego punktu rosy
- Kompletny przewodnik po systemach HVAC z klimatyzatorami dachowymi — rodzaje klimatyzatorów dachowych i zastosowanie dachowych pomp ciepła
- Dachowa centrala DOAS: czym jest, jak działa i jak porównać dostępne rozwiązania — systemy dedykowanego powietrza zewnętrznego, w których często stosuje się urządzenia do osuszania z użyciem sorbentu
- O Koven Air — zakład produkcyjny, laboratorium badawcze i zespół inżynierów odpowiedzialny za obie technologie sorpcyjne