Skontaktuj się z firmą Koven Air

Aktualizacja: lipiec 2026.
Rotacyjny osuszacz sorpcyjny to rodzaj osuszacza powietrza, który usuwa z niego wilgoć za pomocą wolno obracającego się rotora, zamiast sprężarki z czynnikiem chłodniczym. Takie urządzenia stosuje się, gdy docelowa wilgotność spada poniżej około 40 procent RH lub proces wymaga punktu rosy poniżej 5°C. W takich warunkach konwencjonalne urządzenie z czynnikiem chłodniczym napotyka ograniczenia fizyczne, których nie da się pokonać w żadnym realistycznym zakresie temperatur, a jego rolę przejmuje powoli obracający się rotor, który pochłania wilgoć. W tym przewodniku omówiono rzeczywiste zasady działania tej technologii, jej przewagi nad innymi typami osuszaczy powietrza, chillerami i ogólnymi urządzeniami HVAC służącymi do kontroli wilgotności, realistyczne koszty eksploatacji oraz źródła bardziej szczegółowych danych inżynierskich potrzebnych do doboru.
Najważniejsze parametry
| Osiągalny punkt rosy | +5°C do poniżej −60°C, zależnie od materiału i systemu |
| Typowe materiały rotora | Żel krzemionkowy, sito molekularne, kompozyt z żelu krzemionkowego i sita molekularnego |
| Temperatura powietrza regeneracyjnego | Około 60–200°C, zależnie od wymaganego punktu rosy |
| Typowy okres eksploatacji rotora | 15–30 lat przy czystym, filtrowanym powietrzu wlotowym (zależnie od produktu i warunków pracy) |
| Optymalny zakres zastosowania | Poniżej ~40% RH lub poniżej ~15°C, gdy urządzenia chłodnicze obladzają się lub przestają działać |
Czym jest obrotowy osuszacz adsorpcyjny?
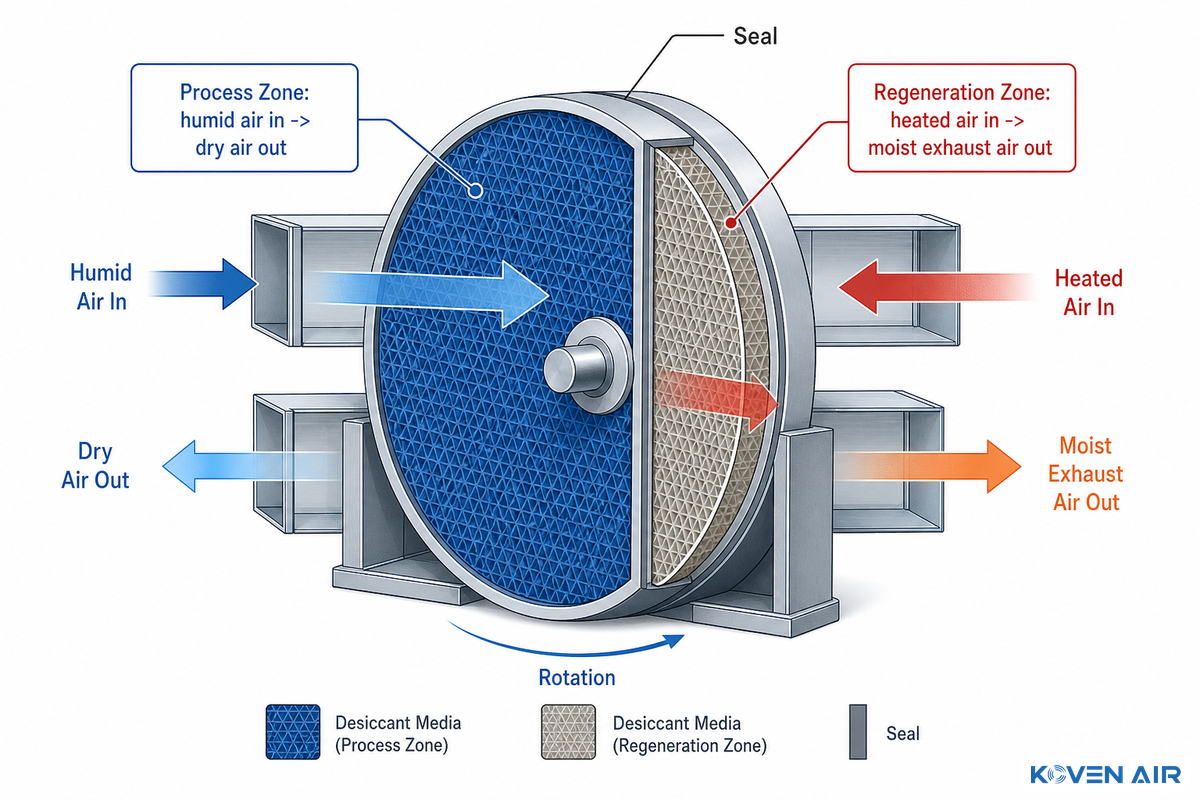
Obrotowy osuszacz adsorpcyjny to urządzenie, które usuwa wilgoć, przepuszczając wilgotne powietrze przez wolno obracający się rotor pokryty materiałem higroskopijnym, takim jak żel krzemionkowy lub sito molekularne. Działa inaczej niż sprężarka chłodnicza, która obniża temperaturę powietrza. Ponieważ w urządzeniu nie ma zimnej powierzchni, osuszanie trwa także w warunkach, w których urządzenie chłodnicze oblodziłoby się i przestało działać.
Jak wspomniano wcześniej, osuszacze chłodnicze działają poprzez schładzanie powietrza poniżej punktu rosy. Woda skrapla się na wężownicach. Jeśli wilgotność próbuje się obniżyć do 20% RH, wężownice zamarzają, powietrze przestaje być osuszane, a cały wysiłek idzie na marne. Obrotowy rotor adsorpcyjny nie ma takiej zimnej powierzchni, dlatego może pracować przy poziomach wilgotności, z którymi osuszacz chłodniczy sobie nie radzi.
Właśnie tutaj przebiega granica zastosowań. Gdy wymagania dotyczące pomieszczenia oznaczają wilgotność względną poniżej około 40% RH lub proces wymaga osiągnięcia punktu rosy poniżej 5°C (lub zbliżonej wartości), chłodnica z czynnikiem chłodniczym nie sprawdzi się, a jedyną realną technologią pozostaje rotor sorpcyjny — rozwiązanie, które DOE’s Office of Scientific and Technical Information ocenia na poziomie TRL 8-9, co oznacza, że jest w pełni dojrzałe i sprawdzone komercyjnie, a nie rozwijane ani eksperymentalne. We wszystkich zastosowaniach powyżej tej granicy, od klimatyzacji po ciepłe i wilgotne regiony, urządzenie z czynnikiem chłodniczym jest najtańszym i najprostszym rozwiązaniem.
Wyobraźmy sobie awarię: zakład przez całą mroźną noc korzysta z konwencjonalnego osuszacza chłodniczego, próbując utrzymać w magazynie wilgotność 25% RH. Wężownica wielokrotnie schładza się poniżej zera, pokrywa szronem, a urządzenie wyłącza się i przestaje osuszać powietrze właśnie wtedy, gdy jest to najbardziej potrzebne. Obrotowy rotor adsorpcyjny zaprojektowano po to, by uniknąć takiego problemu, ponieważ nie wymaga zimnej powierzchni. To ryzyko wyjaśnia, dlaczego w przypadku pomieszczeń suchych do produkcji akumulatorów litowych, magazynów farmaceutycznych czy zimą użytkowanych magazynów, w których trudno utrzymać zadaną wilgotność, „wystarczy kupić większy osuszacz chłodniczy” nie jest uznawane za prawidłowe rozwiązanie. Poniżej progu granicznego problemem jest niewłaściwy typ urządzenia, a nie niedostatecznie dobrana wydajność.
„Większość zgłoszeń otrzymujemy nie od osób, którym zepsuł się osuszacz adsorpcyjny, lecz od tych, których osuszacz chłodniczy oblodniał po raz trzeci tej zimy i które w końcu pytają dlaczego. Poniżej tego progu żadna dodatkowa wydajność chłodnicza nie rozwiąże problemu; potrzebny jest inny mechanizm, a nie większe urządzenie”.
Zespół inżynierii aplikacyjnej, Koven Air
Zasada działania obrotowych osuszaczy adsorpcyjnych
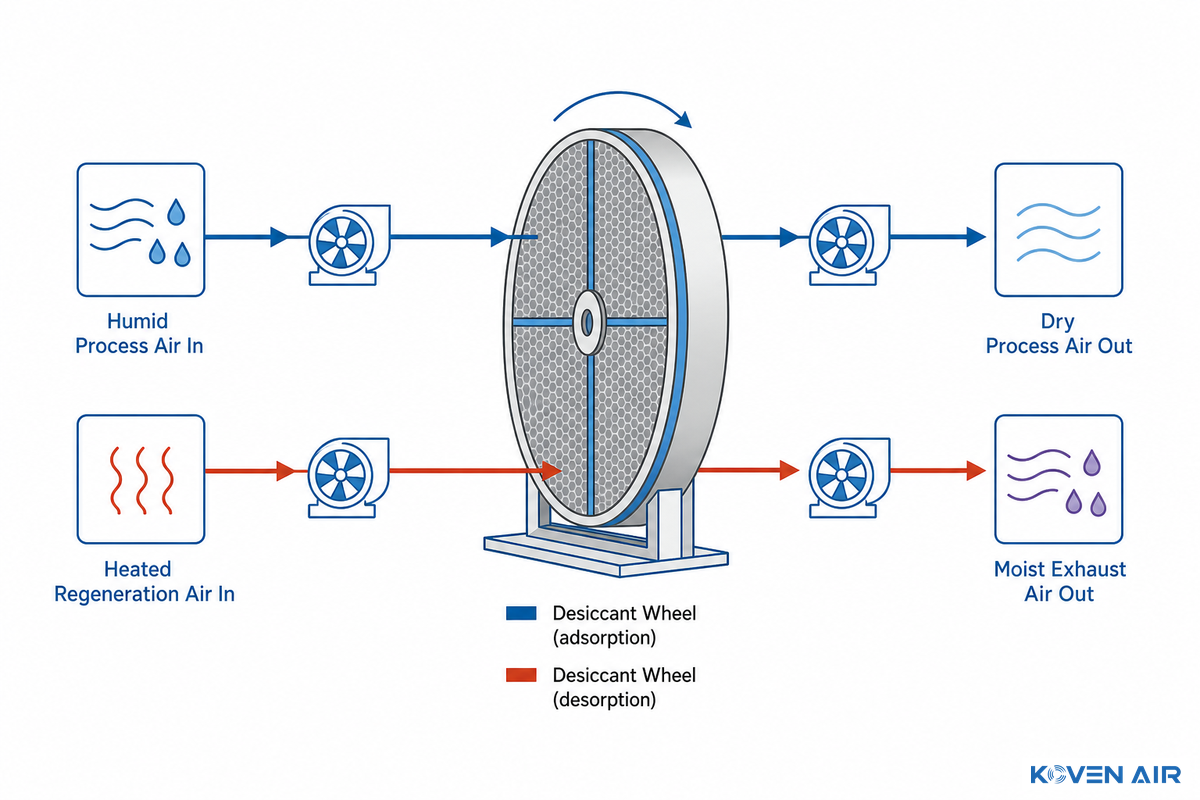
Obrotowy osuszacz adsorpcyjny działa, przepuszczając wilgotne powietrze przez jedną połowę wolno obracającego się rotora pokrytego materiałem pochłaniającym wilgoć, a następnie usuwając tę wilgoć za pomocą gorącego powietrza, gdy ten sam segment rotora obraca się w drugiej, mniejszej strefie. Cykl powtarza się bez przerwy, bez sprężarki i bez przerywania pracy na odszranianie.
Jak działa obrotowy osuszacz adsorpcyjny?
Uszczelki dzielą rotor na dwie strefy. Wilgotne powietrze przepływa przez większą strefę „procesową”, w której materiał adsorpcyjny wiąże wilgoć na powierzchni rotora w procesie adsorpcji fizycznej i chemicznej, a nie zwykłej filtracji. Gdy rotor powoli się obraca, nasiąknięty wilgocią fragment trafia do mniejszej strefy „regeneracji”, gdzie gorące powietrze usuwa z niego zgromadzoną wodę. Osuszony segment wraca do strumienia powietrza procesowego i jest gotowy do ponownej adsorpcji. Nie jest potrzebny cykl odszraniania.
U podstaw tego procesu leży różnica ciśnień pary wodnej na powierzchni materiału adsorpcyjnego. Rotor nadal pochłania wilgoć z powietrza, dopóki ciśnienie pary wodnej związanej w materiale jest niższe niż ciśnienie pary na powierzchni przepływającego powietrza. To jednozdaniowe wyjaśnienie procesu adsorpcji, a zarazem powód podziału rotora na dwie sekcje. Osuszacz obrotowy nie może jednocześnie usuwać wilgoci z powietrza po jednej stronie i regenerować materiału adsorpcyjnego po drugiej, jeśli rotor nie zostanie fizycznie podzielony na te strefy. W strefie regeneracji nagrzewnica podnosi temperaturę powietrza na tyle, by uwolnić parę wodną uwięzioną w materiale. Wilgotne powietrze odprowadzane jest do atmosfery albo trafia do umieszczonego dalej skraplacza, gdzie jest schładzane, a kondensat zbierany. Suche, ciepłe powietrze procesowe przepływa osobnym wlotem i wylotem, niezależnym od strumienia regeneracyjnego. Jest ono nieco cieplejsze niż powietrze wilgotne na wlocie, ponieważ rotor oddaje zgromadzone ciepło. Dlatego podczas doboru systemu trzeba zaplanować także ponowne schłodzenie ciepłego powietrza, a nie tylko określić ilość wilgoci usuwaną przez urządzenie.
Temperatura powietrza regeneracyjnego decyduje o tym, jak suche może być powietrze procesowe, a tym samym rotor. W urządzeniach do lekkich zastosowań regeneracja odbywa się w temperaturze około 60°C; urządzenia do głębokiego osuszania mogą osiągać niemal 200°C. Niedawny wniosek patentowy opublikowany przez USPTO, US20220381452A1, dotyczy dokładniejszej regulacji tej temperatury. Opisany w nim projekt rotora adsorpcyjnego z bezpośrednim ogrzewaniem wykorzystuje wbudowane aktywatory do przełączania elementów grzejnych wewnątrz samego rotora, zamiast regulować jedynie centralny zestaw zewnętrznych nagrzewnic. Często pomijanym, ale istotnym kompromisem jest ciepło adsorpcji: powietrze procesowe na wylocie jest cieplejsze niż na wlocie — ten szczegół ma znaczenie przy omawianiu całkowitych kosztów poniżej.
💡 4 pytania pomocne przy wyborze technologii
Odpowiedzi na 4 podstawowe pytania pomogą ocenić, czy obrotowy rotor adsorpcyjny jest właściwym typem urządzenia do danego zadania, jeszcze przed rozpoczęciem przygotowywania specyfikacji:
- Czy w procesie wilgotność spada poniżej około 40% RH (lub punkt rosy poniżej 5°C)?
- Czy temperatura w pomieszczeniu lub procesie regularnie spada poniżej 15°C, przez co wężownice chłodnicze mogą obladzać się?
- Czy na miejscu dostępne jest tanie, łatwo dostępne źródło ciepła — z odzysku lub w ramach taryfy pozaszczytowej — czy osiągnięcie wymaganego poziomu osuszania będzie wymagało zakupu energii elektrycznej po pełnej stawce?
- Czy cieplejsze powietrze nawiewane z osuszacza adsorpcyjnego będzie problemem, czy można je schłodzić za pomocą urządzeń do chłodzenia końcowego?
Rodzaje materiałów adsorpcyjnych w skrócie
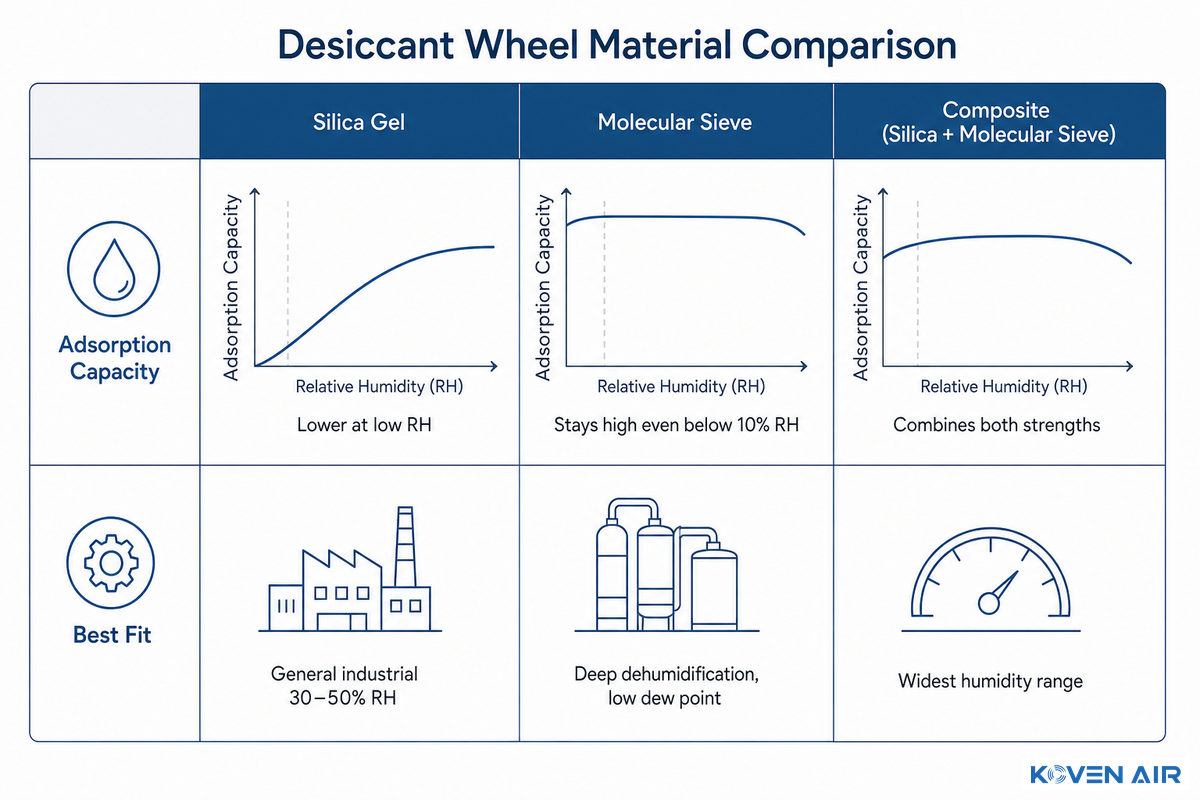
Nie należy zakładać, że wszystkie rotory są jednakowe; materiał sorpcyjny ma ogromne znaczenie, choć wielu nabywców nie poświęca tej kwestii należytej uwagi — rotor jest urządzeniem zaprojektowanym do konkretnego zastosowania, a nie uniwersalnym komponentem. Potwierdza to ocena dojrzałości technologii DOE, w której dobór materiału uznano za podstawowy parametr projektowy, a nie kwestię drugorzędną. Żel krzemionkowy jest powszechnym materiałem o szerokim zastosowaniu; sita molekularne lepiej sprawdzają się przy bardzo niskiej wilgotności. W rotorach kompozytowych łączy się różne materiały, aby zapewnić wydajność w szerszym zakresie wilgotności. Błędny dobór nie spowoduje awarii systemu już pierwszego dnia. Po kilku miesiącach eksploatacji może się jednak okazać, że rotor z żelem krzemionkowym dobrany do procesu o temperaturze docelowej 45°C nie osiąga wymaganego punktu rosy i musi pracować bez przerwy. Sam rotor nie jest wadliwy — po prostu zastosowano niewłaściwy materiał. Materiały takie jak żel krzemionkowy i sita molekularne nie są wyłącznie kwestią wyglądu — każdy z nich stanowi odrębne medium wymiany ciepła o własnym profilu sprawności energetycznej i precyzji kontroli wilgotności przy danej temperaturze regeneracji. Dlatego system osuszania sorpcyjnego oparty na niewłaściwym materiale traci energię na podwyższanie temperatury powietrza regeneracyjnego, zamiast zastosować materiał faktycznie przeznaczony do osuszania przy wymaganych parametrach.
| Materiał | Pojemność adsorpcyjna* | Zachowanie przy niskim RH | Najlepsze zastosowanie |
|---|---|---|---|
| Żel krzemionkowy | ≈15% masy | Pojemność spada wraz ze spadkiem wilgotności | Ogólne zastosowania przemysłowe i zbliżone do komfortowych warunków, 30–50% RH |
| Sito molekularne | ≈20% masy | Utrzymuje wysoką pojemność nawet poniżej 10% RH | Głębokie osuszanie, procesy wymagające niskiego punktu rosy |
| Kompozyt z żelu krzemionkowego i sita molekularnego | Łączy właściwości obu materiałów | Wysoka wydajność początkowa i zdolność do głębokiego osuszania | Najszerszy zakres pracy, parametry wymagane w pomieszczeniach suchych |
– Podane wartości są reprezentatywne wyłącznie dla warunków 25°C/20% RH. Rzeczywisty poziom adsorpcji zależy od konkretnego materiału, temperatury otoczenia i wilgotności, zgodnie z izotermą adsorpcji. Wartości te należy traktować jako punkt odniesienia, a nie specyfikację.
W takich przypadkach pełna ocena inżynieryjna, a nie pobieżne spojrzenie na tabelę, robi zasadniczą różnicę. Przewodnik Koven Air po obrotowych osuszaczach adsorpcyjnych zawiera pełną klasyfikację materiałów rotorów i opis ich zastosowania w różnych klasach pracy urządzeń procesowych. W przypadku doboru samego urządzenia, a nie pojedynczego elementu większego procesu wykorzystującego technologię adsorpcyjną, warto zapoznać się z macierzą doboru według punktu rosy Koven Air, porównującą różne technologie osuszania adsorpcyjnego z rozwiązaniami wykorzystującymi ciekły sorbent.
Obrotowy osuszacz adsorpcyjny a osuszacz chłodniczy
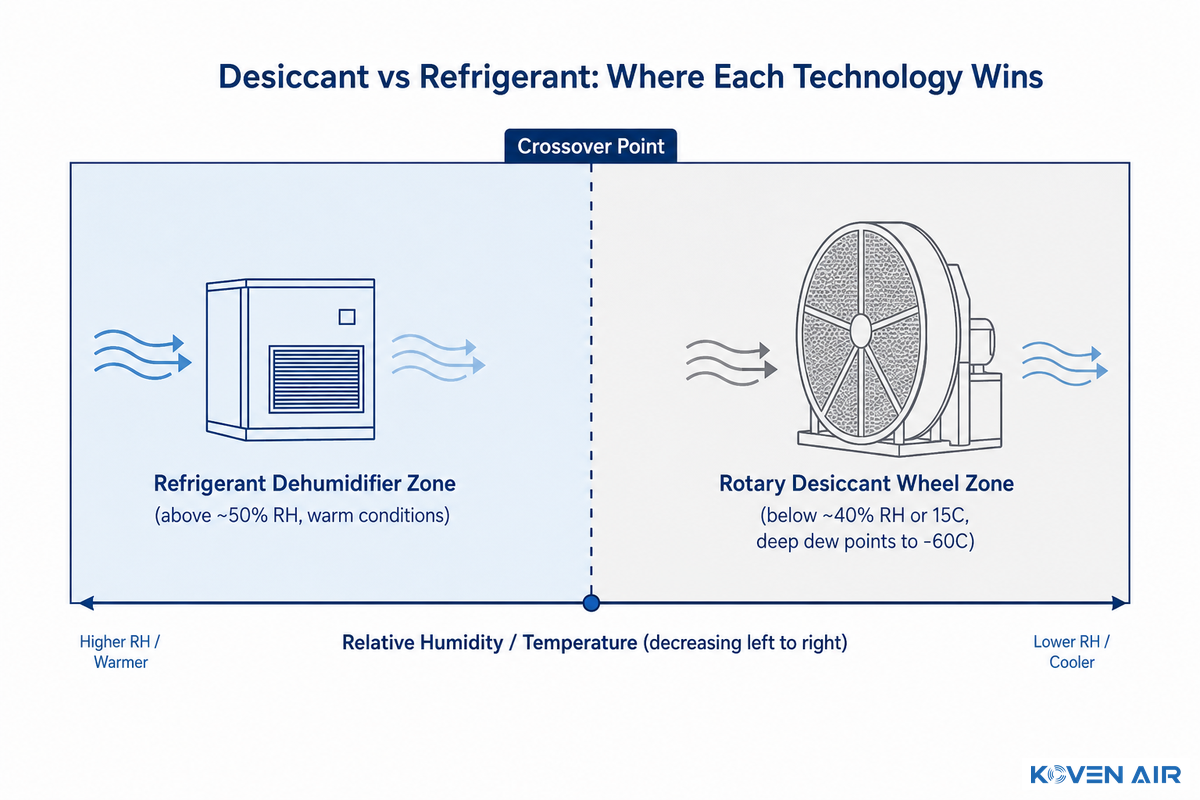
Czy osuszacz adsorpcyjny jest lepszy od chłodniczego?
Żadne z tych rozwiązań nie wygrywa bezwarunkowo. Przy ciepłych warunkach i wilgotności powyżej około 50% RH urządzenie chłodnicze jest prostsze i tańsze, natomiast poniżej tego progu, a zwłaszcza przy temperaturze poniżej 15°C, gdy wężownice chłodnicze zaczynają obladzać się, przewagę zyskuje rotor adsorpcyjny. To, które urządzenie jest „lepsze”, zależy wyłącznie od warunków danego zastosowania.
Zastrzeżenie, które często pojawia się w przeglądzie ekonomiki osuszania sorpcyjnego DOE i innych źródłach branżowych, jest następujące: choć osuszanie sorpcyjne może być wydajniejsze od systemów z czynnikiem chłodniczym w zastosowaniach o dużym utajonym obciążeniu cieplnym, jego sprawność eksploatacyjna w dużej mierze zależy od źródła ciepła używanego do regeneracji. Jeśli ciepło pochodzi z energii elektrycznej poza szczytem, ciepła odpadowego lub gazu ziemnego, a nie z prostego grzejnika oporowego zasilanego energią kupowaną po stawce komercyjnej, rozwiązanie może zapewnić niższe koszty eksploatacji, które wyróżniają najskuteczniejsze systemy. Inny przykład zastosowania przemysłowego trafnie ujmuje tę kwestię: osuszanie sorpcyjne jest „zwykle lepszym rozwiązaniem w chłodniejszych pomieszczeniach” — ale nie zawsze najtańszym.
Zakres zastosowania osuszaczy adsorpcyjnych (punkt rosy od +5°C do poniżej −60°C)
| Komfortowe warunki / ciepłe, wilgotne powietrze (>50% RH) | Urządzenie chłodnicze — najprostsze i najtańsze w eksploatacji |
| Ogólne zastosowania przemysłowe (30–50% RH) | Jedno lub drugie, zależnie od temperatury |
| Poniżej ~15°C lub <40% RH | Osuszacz adsorpcyjny — wężownice chłodnicze zaczynają obladzać się |
| Głębokie osuszanie, punkt rosy od +5°C do poniżej −60°C | Wyłącznie osuszacz adsorpcyjny — jedyna technologia osiągająca taki zakres |
✔ Zalety
- Działa poniżej zera bez cyklu odszraniania
- Osiąga punkty rosy niedostępne dla urządzeń chłodniczych
- Niewielka liczba ruchomych części zapewnia długi okres eksploatacji, jeśli powietrze wlotowe jest dobrze filtrowane.
⚠ Ograniczenia
- Koszty eksploatacji zależą od ciepła regeneracyjnego — szczegóły poniżej
- Powietrze nawiewane jest cieplejsze, często wymaga dodatkowego chłodzenia
- Powyżej strefy granicznej nie jest to automatycznie tańsza opcja
Zastosowania obrotowych osuszaczy adsorpcyjnych
Rotacyjne osuszacze sorpcyjne stosuje się wszędzie tam, gdzie nadmierna wilgotność mogłaby uszkodzić konstrukcję, produkt lub proces produkcyjny, a wymaganej wilgotności nie da się niezawodnie osiągnąć za pomocą systemu z czynnikiem chłodniczym. Główne obszary zastosowań obejmują magazyny, szklarnie, środowiska morskie, pomieszczenia farmaceutyczne sąsiadujące z pomieszczeniami czystymi, ogólne budynki komercyjne oraz suche pomieszczenia do produkcji akumulatorów litowych. Kilka z tych zastosowań przegląd technologii DOE wskazuje wprost jako czynniki podtrzymujące dalsze wdrażanie tej technologii.
Po określeniu i ustaleniu docelowej wilgotności zastosowania naturalnie grupują się wokół kilku głównych kategorii, w których nadmiar wilgoci zaczyna uszkadzać konstrukcję, produkt lub proces produkcyjny. Zwykle chodzi o sytuacje wymagające niższej wilgotności względnej, niż może niezawodnie zapewnić system chłodniczy. Niewłaściwy dobór — na przykład próba uzyskania warunków wymaganych w pomieszczeniu do produkcji akumulatorów za pomocą standardowego osuszacza przeznaczonego do magazynu — wygląda nieprofesjonalnie i może stwarzać poważne zagrożenia dla trwałości i bezpieczeństwa samych ogniw. Dlatego inżynierowie Koven Air dobierają urządzenia indywidualnie do każdego zastosowania, zamiast stosować jeden katalogowy model do wszystkich możliwych przypadków wymagających wilgotności poniżej minimalnego poziomu pracy systemów chłodniczych. Różne obiekty potrzebują podobnej kontroli wilgotności z różnych powodów: w jednych trzeba obniżyć wilgotność już zgromadzoną w konstrukcji, w innych ograniczyć napływ wilgoci z powietrza zewnętrznego przez drzwi i nieszczelności, a w jeszcze innych zapobiec rozwojowi pleśni lub korozji przechowywanych towarów. Obrotowe osuszacze adsorpcyjne Koven Air radzą sobie ze wszystkimi tymi sytuacjami w ten sam sposób, ponieważ sam proces osuszania nie zależy od źródła wilgoci w powietrzu, lecz od wymaganej suchości powietrza wylotowego.
| Kategoria zastosowania | Dlaczego wilgoć ma znaczenie |
|---|---|
| Magazynowanie i składowanie | Zbrylanie, zlepianie i korozja przechowywanych towarów |
| Szklarnie i suszenie produktów rolnych | Pleśń i psucie się produktów w wilgotnych warunkach uprawy |
| Środowiska morskie | Przyspieszona korozja w wilgotnym powietrzu zawierającym sól |
| Wsparcie pomieszczeń czystych i przemysłu farmaceutycznego | Substancje czynne o właściwościach higroskopijnych i jakość tabletek zmieniają się wraz z wilgotnością |
| Ogólne obiekty komercyjne i infrastruktura | Konstrukcje mostowe, urządzenia energetyki wiatrowej, magazyny w piwnicach |
| Centra danych i serwerownie | Ryzyko kondensacji i korozji elementów elektronicznych oraz sprzętu serwerowego |
| Produkcja półprzewodników i elektroniki | Fotorezyst i płytki drukowane pochłaniają mikroskopijne ilości wilgoci, co prowadzi do wad |
| Pomieszczenia suche do produkcji akumulatorów litowych | Lit reaguje z wilgocią z powietrza, skracając okres eksploatacji ogniw i obniżając ich bezpieczeństwo — temat ten wymaga osobnego, szczegółowego przewodnika, a nie jednego wiersza tabeli |
Gdy w ograniczonej przestrzeni trzeba kontrolować zarówno temperaturę, jak i wilgotność, osuszacze adsorpcyjne często łączy się z naszymi komercyjnymi klimatyzatorami dachowymi, które zapewniają kontrolę temperatury i ogólną klimatyzację tych pomieszczeń.
Rzeczywiste koszty eksploatacji: realia zużycia energii na regenerację
📐 Uwaga inżynieryjna
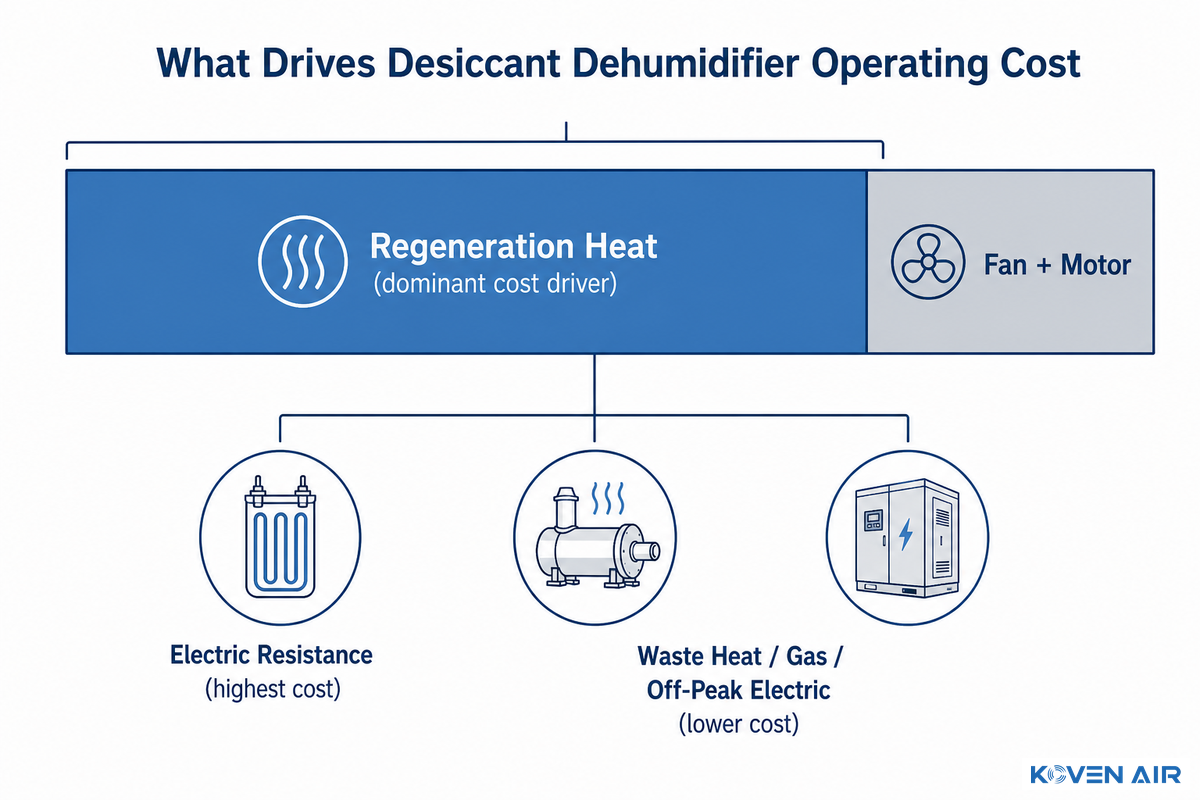
Koszt ukryty za pozornie atrakcyjną ceną zakupu to źródło ciepła do regeneracji. Ten pojedynczy parametr, a nie sam rotor adsorpcyjny, odpowiada za większość różnicy w kosztach eksploatacji dwóch osuszaczy osiągających ten sam punkt rosy, ponieważ regeneracja termiczna stanowi niezmiennie największy udział w zużyciu energii i kosztach pracy urządzenia.
Przegląd ekonomiki osuszania sorpcyjnego DOE oraz inne badania przemysłowe wskazują, że największy wpływ na zużycie energii i koszty eksploatacji osuszacza sorpcyjnego ma zawsze ciepło regeneracyjne, a nie silnik napędzający wentylator czy rotor. Należy jednak ostrożnie podchodzić do pojedynczych, precyzyjnych wartości procentowych, ponieważ dane publikowane w branży różnią się zależnie od konfiguracji systemu, rodzaju regeneracji i metodologii badania — warto poprosić producenta o konkretne dane dla rozważanego systemu. W co najmniej jednym porównaniu branżowym odnotowano również, że technologia osuszania sorpcyjnego ma najniższe koszty eksploatacji spośród konkurencyjnych systemów osuszania.
Innymi słowy, wysokość rachunku za energię zależy niemal wyłącznie od temperatury regeneracji rotora i sposobu wytwarzania ciepła, a nie od wentylatora przemieszczającego powietrze. Rotor regenerowany grzałką oporową zasilaną energią elektryczną po pełnej stawce detalicznej będzie znacznie droższy w eksploatacji niż urządzenie zaprojektowane do wykorzystania ciepła odpadowego, nagrzewnicy gazowej lub energii w taryfie pozaszczytowej przy tym samym poziomie osuszania. Dlatego omówione wcześniej zależności ekonomiczne przy progu granicznym są znacznie ważniejsze niż proste porównanie kosztów osuszania adsorpcyjnego i chłodniczego. Przy doborze urządzenia warto zapytać dostawcę o dostępne źródła ciepła regeneracyjnego przed porównaniem przewidywanych kosztów eksploatacji.
To ukryte ryzyko związane z niską ceną zakupu: obiekt, który wybiera najtańsze oferowane urządzenie bez sprawdzenia źródła ciepła regeneracyjnego, może już podczas pierwszej zimy odnotować znacznie wyższe od oczekiwanych rachunki za energię. Oszczędności na zakupie mogły bowiem wynikać z zastosowania zwykłej grzałki oporowej zamiast źródła ciepła odpadowego lub regeneracji gazowej. Dwa identyczne urządzenia pod względem znamionowego punktu rosy mogą mieć zupełnie różne koszty eksploatacji w okresie 5 lat — parametry na tabliczce znamionowej są takie same, ale rachunek za energię już nie.
Ograniczenia i kompromisy, które warto poznać przed zakupem
Jakie są wady osuszacza adsorpcyjnego?
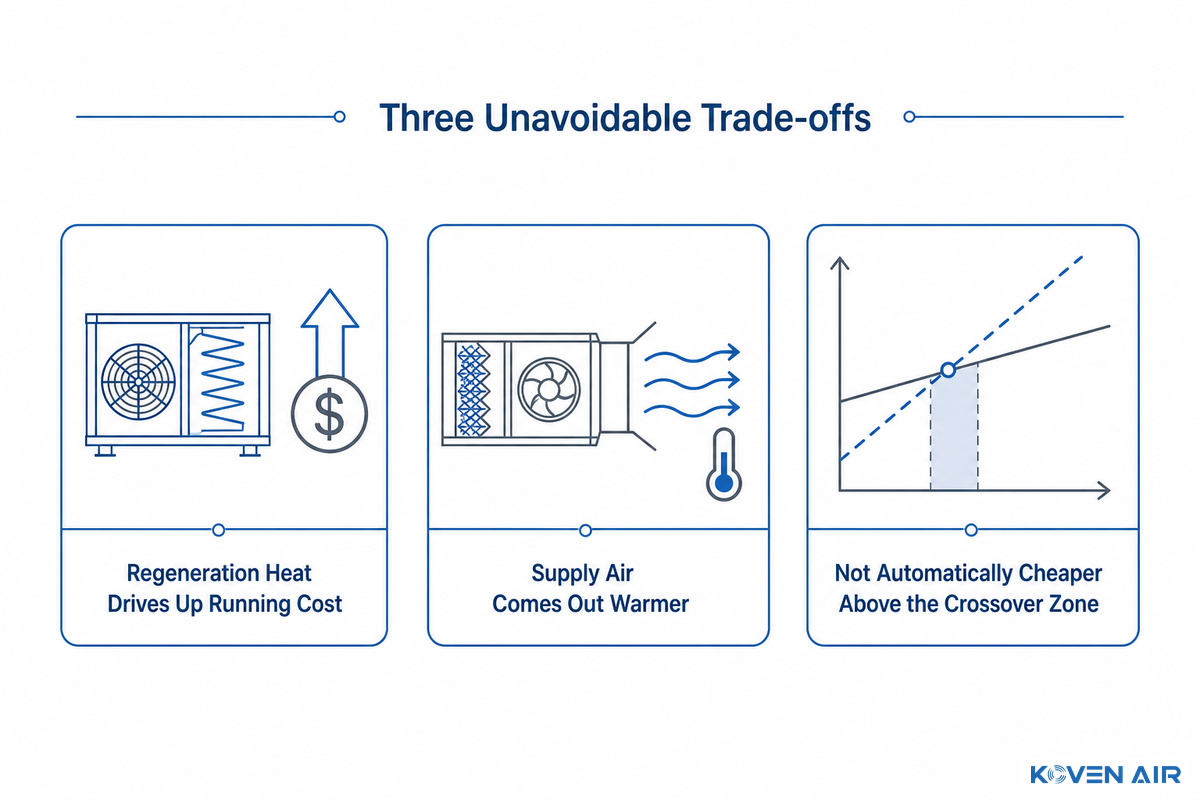
Rotacyjny osuszacz sorpcyjny wiąże się z trzema nieuniknionymi kompromisami: ciepło regeneracyjne podnosi koszty eksploatacji, osuszone powietrze nawiewane ma wyższą temperaturę niż przed osuszeniem, a poza obszarem granicznym wilgotności względnej i temperatury nie jest automatycznie tańszy od urządzenia z czynnikiem chłodniczym. Rzetelny dostawca, w tym Koven Air, przedstawia te kwestie przed etapem instalacji, a nie dopiero po nim.
- Głównym czynnikiem kosztowym jest ciepło regeneracyjne. Jak wspomniano, regeneracja termiczna stanowi największą część całkowitych kosztów eksploatacji, dlatego właściwy dobór wielkości urządzeń do regeneracji jest ważniejszy niż początkowy koszt zakupu. Należy również dokładnie ocenić jakość źródła ciepła.
- Suche powietrze wpływa do urządzenia w temperaturze otoczenia, a opuszcza je o 20°C cieplejsze — czasem znacznie cieplejsze. Ponieważ podczas adsorpcji wody wydziela się ciepło, w systemach, w których powietrze przepływa przez urządzenie, często wymagane jest zastosowanie chłodnicy wtórnej za osuszaczem.
- Najtańsze rozwiązanie nie zawsze jest najlepsze. Poniżej punktu przecięcia wilgotności względnej i temperatury tańszą opcją jest urządzenie z czynnikiem chłodniczym. Zastosowanie tam osuszacza adsorpcyjnego nie poprawia parametrów pracy, a podnosi koszty.
Doświadczenia z eksploatacji wskazują na czwartą, trudniejszą do wykrycia potencjalną przyczynę awarii — taką, przed którą dojrzała technologia o poziomie gotowości TRL 8-9 według oceny DOE nie chroni automatycznie urządzenia poddawanego niewłaściwej konserwacji: nawet jeśli urządzenie pomyślnie przeszło test wewnętrzny przed wysyłką, pył i zanieczyszczenia zassane do rotora lub nagrzewnicy mogą osadzać się na tarczy adsorbentu i nagrzewnicy w systemach wykorzystujących sorbent. Użytkownicy zgłaszali ten problem w przypadku więcej niż jednego produktu wspomagającego osuszanie adsorpcyjne, a źródłem zapachów były właśnie pył i zanieczyszczenia cząstkami stałymi na tarczy adsorbentu. Problem dotyczy raczej konserwacji i filtracji niż konstrukcji, jednak warto zapytać dostawcę o filtrację powietrza na wlocie do rotora. Należy też pamiętać, czego technologia adsorpcyjna nie potrafi naprawić: jeśli w pomieszczeniu występuje problem z pleśnią, który wymaga rozwiązania, trzeba zająć się nim w pierwszej kolejności — osuszacze kontrolują zawartość wilgoci, ale nie usuwają pleśni. Zgłoszenia z eksploatacji konsekwentnie wskazują, że urządzenia te nie są w stanie usunąć szkód spowodowanych przez pleśń, która już rozwinęła się na powierzchniach.
Jaka jest ich żywotność? Trwałość, konserwacja i niezawodność
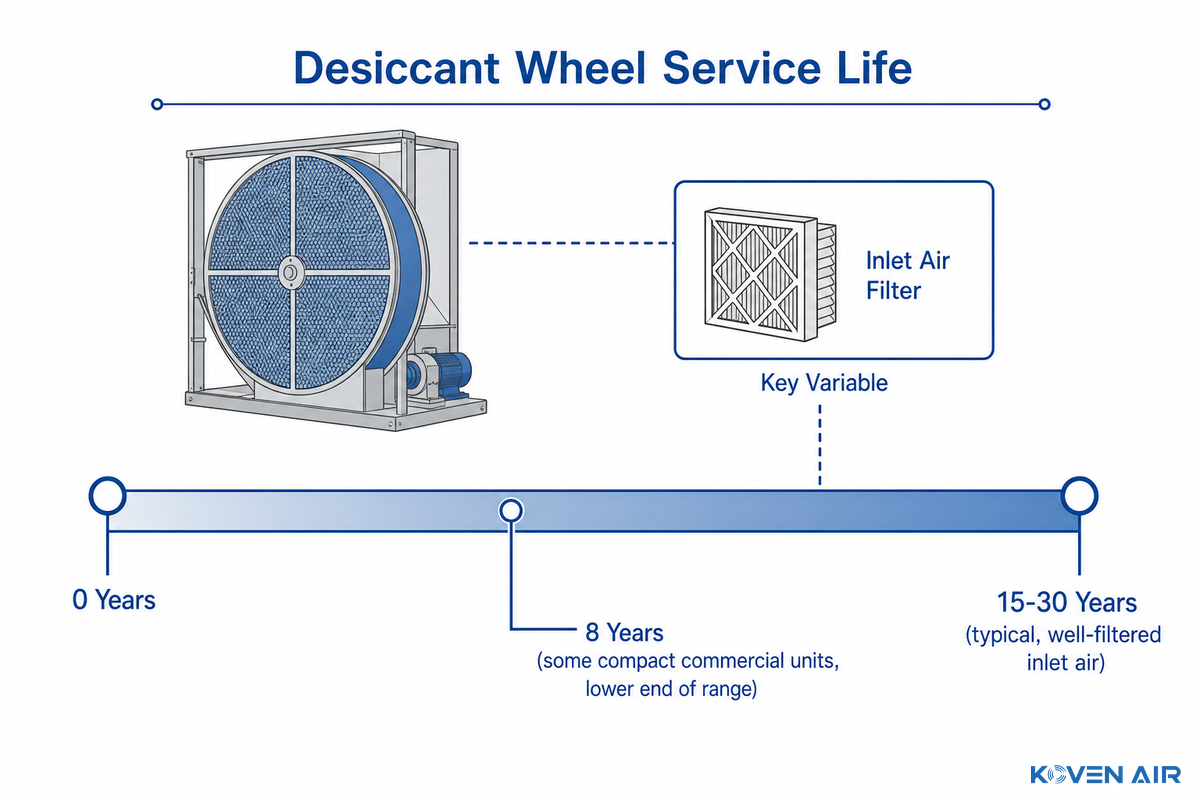
Rotacyjny osuszacz adsorpcyjny zwykle działa od 15 do 30 lat, jeśli powietrze na wlocie jest odpowiednio filtrowane, ponieważ medium adsorpcyjne zużywa się wskutek zanieczyszczenia, a nie zmęczenia mechanicznego. Rzeczywista trwałość zależy od konstrukcji rotora, rodzaju medium i cyklu pracy, dlatego warto poprosić dostawcę o deklarowaną trwałość konkretnego urządzenia.
Jaka jest przewidywana trwałość osuszacza adsorpcyjnego?
Trwałość zależy od produktu i jakości powietrza doprowadzanego do urządzenia, a rzeczywisty zakres eksploatacji jest szerszy, niż sugerowałaby pojedyncza wartość — większość systemów z dobrym filtrowaniem działa od 15 do 30 lat, choć co najmniej jeden dostępny na rynku kompaktowy osuszacz komercyjny ma deklarowaną trwałość wynoszącą zaledwie osiem lat. Dlatego warto zapytać dostawcę o deklarowaną trwałość konkretnego rotora, zamiast opierać się na najlepszym możliwym wyniku dla całej technologii.
W dobrze filtrowanym systemie rotor adsorpcyjny może działać od 15-30 lat, a pył i zanieczyszczenia unoszące się w powietrzu przyczyniają się do zużycia medium adsorpcyjnego bardziej niż samo zużycie rotora. Produkty różnią się jednak konstrukcją; jeden z dostępnych na rynku kompaktowych systemów komercyjnych ma deklarowaną trwałość rotora z żelem krzemionkowym wynoszącą osiem lat, czyli wartość z dolnego zakresu typowych parametrów. To przypomnienie, że „trwałość rotora” zależy przede wszystkim od rodzaju zastosowanego medium i cyklu pracy. Warto zapytać dostawcę o trwałość rotora konkretnego kupowanego produktu, zamiast zakładać wartość maksymalną, oraz zadbać o właściwe filtrowanie powietrza na wlocie, aby osiągnąć deklarowaną trwałość. W Koven Air każde urządzenie przechodzi 24-godzinny test starzeniowy przy pełnym obciążeniu przed opuszczeniem fabryki. Ma on wykryć wczesne oznaki osłabienia, zanim urządzenie trafi do klienta — zgodnie z komercyjnym poziomem dojrzałości technologii TRL 8-9 według DOE, który potwierdza sprawdzone w eksploatacji rozwiązanie i stanowi podstawę deklarowanej trwałości od 15 do 30 lat.
Kto produkuje rotacyjne osuszacze adsorpcyjne?
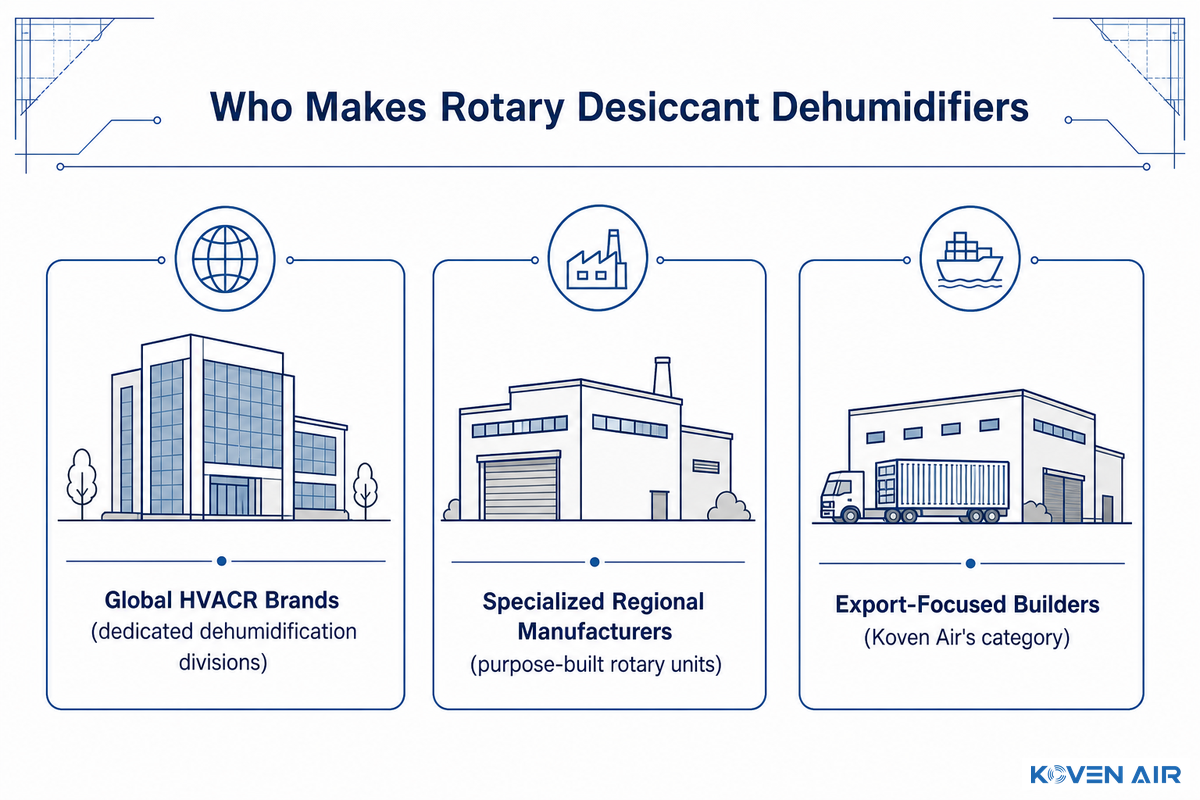
Rotacyjne osuszacze adsorpcyjne produkują dziesiątki producentów na całym świecie — od dużych, globalnych marek HVACR z wyspecjalizowanymi działami osuszania po regionalnych producentów wyspecjalizowanych w projektowaniu urządzeń rotacyjnych do określonych zastosowań. To dobrze ugruntowana, dojrzała kategoria urządzeń z wieloletnią historią rozwoju technicznego, oceniona przez DOE na poziomie TRL 8-9, a nie niszowy produkt specjalistyczny.
Podobnie jak większość wyspecjalizowanych producentów w tej kategorii, Koven Air od lat wytwarza urządzenia przeznaczone na eksport. W praktyce nasi inżynierowie wielokrotnie obserwują ten sam błąd przy zakupie: wiele zakładów traktuje takie urządzenie jak trudno dostępny produkt niszowy i po prostu kupuje to, co jest dostępne lokalnie. To błąd dotyczący samego doboru, a nie tylko szczegółów. Rotor zaprojektowany do klimatyzacji komfortu, zastosowany na przykład w pomieszczeniu produkcyjnym akumulatorów wymagającym głębokiego osuszania, nie osiągnie wymaganych parametrów — nawet jeśli na tabliczkach znamionowych obu urządzeń widnieje określenie „osuszacz adsorpcyjny”. Szeroka dostępność producentów oznacza jednak dobry dostęp do części, wiedzy serwisowej i doświadczenia inżynierskiego. Wystarczy skorzystać z wiedzy konkretnego dostawcy, aby dobrać właściwą technologię do określonego problemu; tym zajmiemy się w następnej części.
Dobór odpowiedniego rotacyjnego osuszacza adsorpcyjnego do obiektu
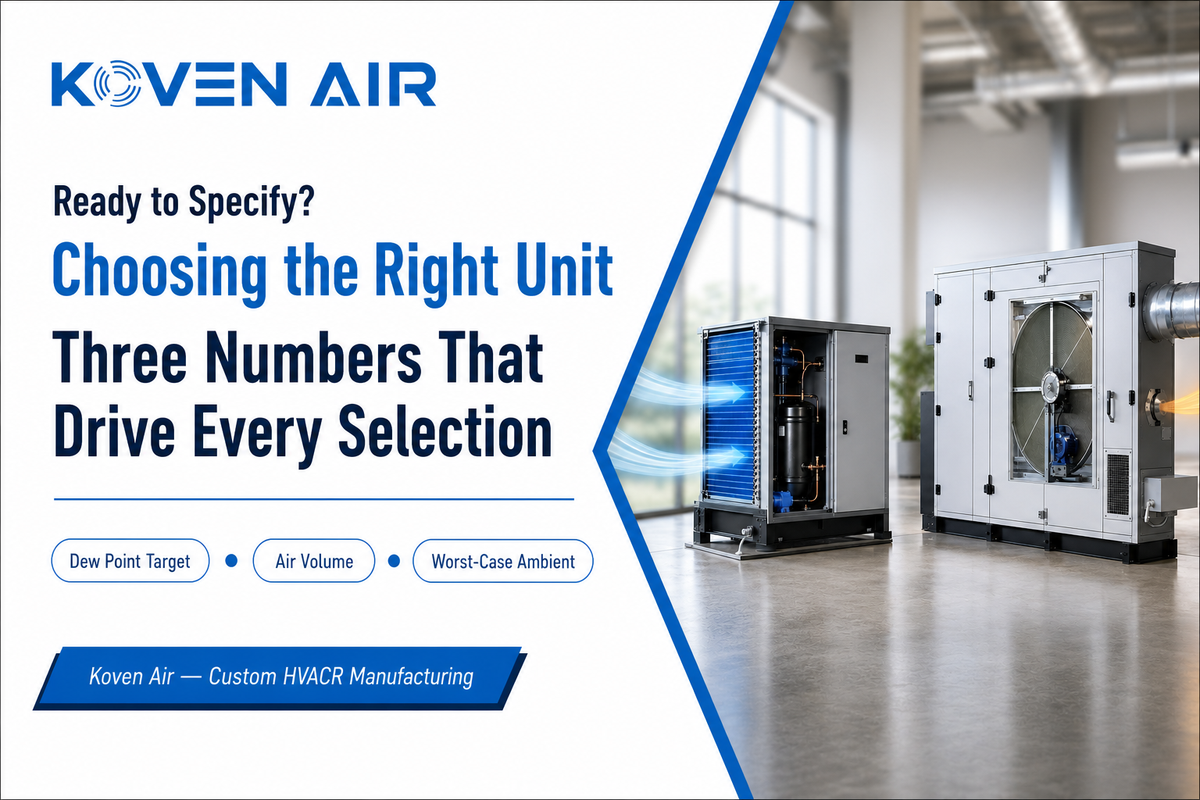
Po zebraniu niezbędnych informacji trzy kluczowe dane pozwalają przekształcić ogólne pytanie w szczegółową rozmowę techniczną z dostawcą:
- Wymagany niski punkt rosy lub poziom wilgotności (czy dotyczy jednego konkretnego procesu lub dnia, czy obowiązuje przez cały rok?)
- Całkowity przepływ powietrza procesowego (lub całkowita kubatura pomieszczenia, jeśli zastosowanie nie dotyczy konkretnego procesu)
- Najtrudniejsze warunki otoczenia (najwyższa temperatura i wilgotność, przy których wymagane jest utrzymanie parametrów)
Dysponując tymi trzema danymi — i uwzględniając te same podstawy inżynierskie, które opisano na poziomie komponentów w opublikowanym przez USPTO patencie dotyczącym sterowania regeneracją — można przejść od ogólnego wyboru między technologią adsorpcyjną a chłodniczą do określenia rodzaju materiału rotora, temperatury regeneracji i wymaganej dokładności sterowania. Bez tych danych powstaje jedynie ogólna specyfikacja, a zbyt niski poziom dokładności układu sterowania w urządzeniu dla przemysłu farmaceutycznego lub produkcji akumulatorów litowych może pozwolić osiągnąć wymagany „punkt rosy”, ale nie spełnić rzeczywistych wymagań dotyczących wilgotności względnej. Nasz przewodnik doboru rotacyjnego osuszacza adsorpcyjnego szczegółowo wyjaśnia, jak projektować takie systemy na podstawie tych trzech danych, a inżynierowie Koven Air przygotują na ich podstawie bezpłatny dobór urządzenia. Inżynierowie Koven Air dobierają w ten sposób każde urządzenie, ponieważ numer katalogowy wybrany bez tych trzech danych jest główną przyczyną większości zgłoszeń dotyczących zbyt niskiej wydajności, które dostawcy otrzymują po instalacji.
Poproś o wycenę doboru →Perspektywy branży: zmiany w osuszaniu adsorpcyjnym
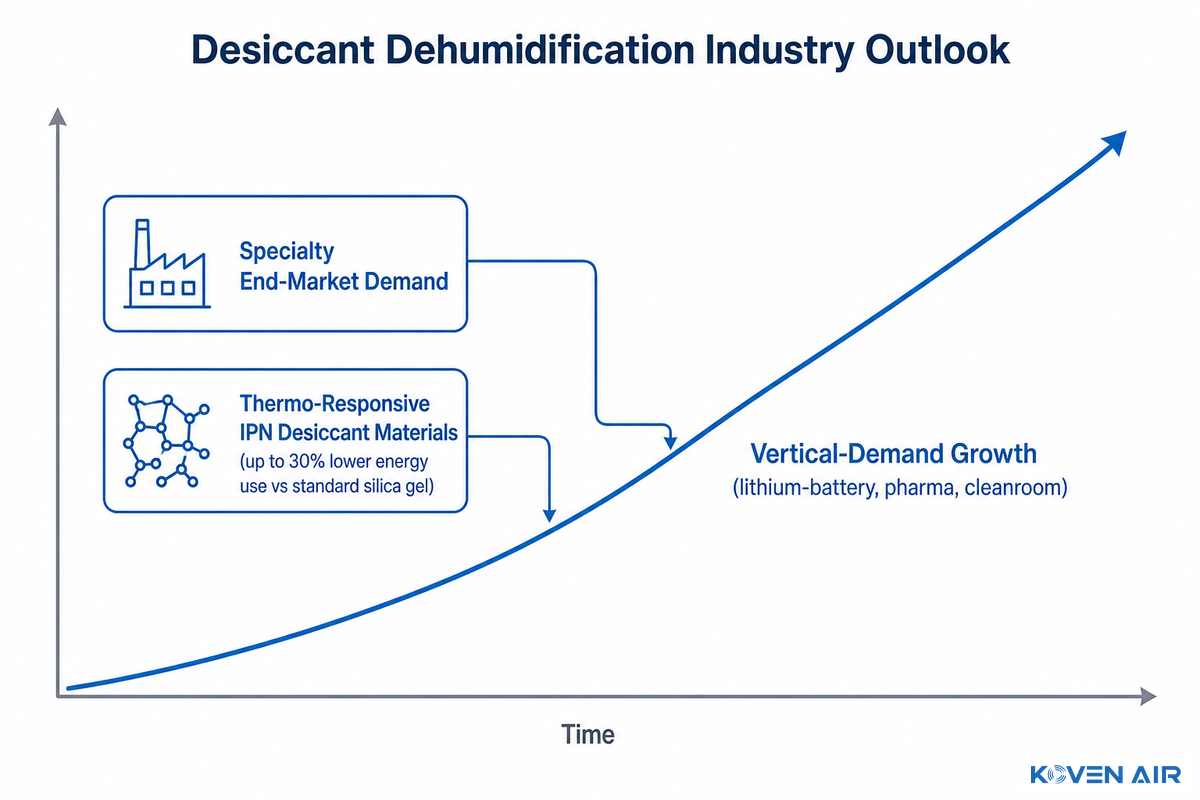
Kierunek rozwoju tej technologii będą wyznaczać dwa trendy, które — szczerze mówiąc — są mniej typowe niż „rynek rośnie”. Po pierwsze, popyt w bardzo konkretnych sektorach końcowych, w których wymagania dotyczące osuszania trudno spełnić urządzeniami standardowymi. Należą do nich pomieszczenia suche do produkcji ogniw akumulatorów litowych, gdzie typowe powietrze do klimatyzacji komfortu nie wystarcza, oraz zakłady farmaceutyczne i pomieszczenia czyste, w których standardem są rygorystyczne wymagania dotyczące wilgotności względnej. Po drugie, mniej omawiana zmiana w zakresie materiałów: wspierane przez DOE i NREL badania nad desorbentami z wzajemnie przenikającymi się sieciami polimerowymi (IPN), które reagują na temperaturę, wskazują na możliwość ograniczenia zużycia energii o 30 procent w porównaniu ze standardowym żelem krzemionkowym stosowanym w układzie z rotorem. Jeśli wyniki te znajdą zastosowanie w produktach komercyjnych, pozwoli to bezpośrednio ograniczyć opisane wcześniej koszty regeneracji, zamiast jedynie powiększać rynek istniejącej technologii. Bieżące, recenzowane badania nad energooszczędnym sterowaniem klimatem nadal przedstawiają osuszanie z użyciem rotora jako obszar innowacji, a nie dojrzałą technologię, której rozwój ogranicza się do wykorzystania już zainstalowanych urządzeń.
Koven Air produkuje osuszacze od 2007 roku i od początku obserwuje rozwój tych urządzeń. Co oznacza to dla kupujących w 2026 roku: jeśli nowy dostawca osuszacza śledzi rozwój technologii i pracuje nad zaawansowanym medium wymagającym mniejszej ilości energii do regeneracji, warto o nie zapytać. W przeciwnym razie firma może przez 5 do 7 lat korzystać z urządzeń, których eksploatacja kosztuje znacząco więcej niż w przypadku rozwiązań konkurencyjnych, ze względu na zużycie paliwa do regeneracji, które nowsza technologia pozwoliłaby ograniczyć.
FAQ: rotacyjny osuszacz adsorpcyjny
P: Jak działa rotacyjny osuszacz adsorpcyjny?
Zobacz odpowiedź
Wilgotne powietrze przepływa przez sekcję wolno obracającego się rotora pokrytego substancją adsorbującą wilgoć. Podczas obrotu ta sama sekcja przechodzi do oddzielnej strefy regeneracji, gdzie przepływ gorącego powietrza usuwa zgromadzoną wilgoć. W miarę dalszego obrotu sekcja może ponownie adsorbować wilgoć — cały proces przebiega w sposób ciągły, bez sprężarek i cyklu odszraniania.
P: Czy rotacyjne osuszacze adsorpcyjne rzeczywiście się sprawdzają, czy urządzenie z czynnikiem chłodniczym jest zawsze prostsze?
Pokaż odpowiedź
Każde rozwiązanie ma swoje zalety, więc żadne nie jest bezwzględnie lepsze. W ciepłych warunkach i przy wilgotności względnej powyżej około 50% tańsze i prostsze w użyciu jest urządzenie z czynnikiem chłodniczym. Poniżej około 40% wilgotności względnej lub 15°C urządzenia te zaczynają zamarzać, a rotacyjny osuszacz adsorpcyjny staje się bardziej niezawodną — choć zazwyczaj droższą w eksploatacji — alternatywą.
P: Czy rotacyjne osuszacze adsorpcyjne zużywają dużo energii?
Zobacz odpowiedź
W większości przypadków ciepło regeneracyjne stanowi zdecydowaną większość kosztów eksploatacji, dlatego jego zapotrzebowanie należy dokładnie oszacować z wyprzedzeniem. Rzeczywisty koszt zależy jednak w dużej mierze od dostępnych na miejscu źródeł ciepła. Energia elektryczna pobierana poza godzinami szczytu, odzyskane ciepło odpadowe lub dostęp do gazu ziemnego mogą znacząco poprawić konkurencyjność kosztową układu rotacyjnego w porównaniu z regeneracją oporową zasilaną wyłącznie energią elektryczną po pełnej stawce detalicznej.
P: Czy mogą pracować w temperaturach bliskich zera?
Pokaż odpowiedź
Tak — na tym właśnie polega ich zaleta. Na rotorze nie może osadzać się lód, dlatego urządzenie osusza powietrze nawet przy temperaturze znacznie poniżej zera. Inaczej jest w przypadku urządzenia ze sprężarką, które w tej samej temperaturze zatrzymałoby się i wymagało cyklu odszraniania.
P: Czym różni się pasywny sorbent (saszetka z żelem krzemionkowym) od aktywnego rotacyjnego osuszacza adsorpcyjnego?
Zobacz odpowiedź
Saszetka z żelem krzemionkowym zawiera nieaktywny, pasywny sorbent — sprawdza się w małej, zamkniętej przestrzeni, takiej jak sejf na broń, ale nie jest przeznaczona do aktywnego przepływu powietrza. Rotory działają natomiast aktywnie: obracają się w sposób ciągły, przepuszczając powietrze procesowe przez jedną sekcję, gdzie następuje adsorpcja wilgoci, a przez oddzielną sekcję — gorące powietrze, które ją usuwa. Dzięki temu nadają się do osuszania całych pomieszczeń.
P: Jakie certyfikaty powinno mieć urządzenie przemysłowe?
Pokaż odpowiedź
Certyfikaty zależą od rynku docelowego — dla Ameryki Północnej są to UL/NRTL, dla UE oznakowanie CE, a wymagania specyficzne dla danego procesu mogą obejmować dodatkowe certyfikaty. Dostawca produkujący urządzenia na eksport powinien potwierdzić dokładnie, jakie oznaczenia są wymagane w kraju docelowym.
P: Jak często należy wymieniać rotor adsorpcyjny lub poddawać go konserwacji?
Zobacz odpowiedź
Jeśli powietrze na wlocie jest filtrowane, rotor wymaga niewielu czynności konserwacyjnych — wystarczy regularnie wymieniać filtr i okresowo kontrolować stan rotora. Rotor wymienia się dopiero wtedy, gdy zanieczyszczenia, takie jak pył lub substancje chemiczne, pokryją medium i spowodują spadek szybkości adsorpcji. Decyduje o tym stan filtracji, a nie czas eksploatacji.
Informacje o analizie
Ten przewodnik opiera się na recenzowanej literaturze inżynierskiej, dokumentacji dotyczącej finansowania badań przez Departament Energii Stanów Zjednoczonych, branżowych publikacjach handlowych i raportach użytkowników urządzeń z eksploatacji. Informacje zweryfikowano na podstawie danych inżynierskich dotyczących doboru rotora, dostępnych na stronach Koven Air poświęconych rotacyjnym osuszaczom adsorpcyjnym. Koven Air produkuje urządzenia HVACR i osuszacze od 2007 roku, a od 2010 roku eksportuje je do 35 krajów, w tym systemy przeznaczone do suchych pomieszczeń produkcji akumulatorów litowych i zastosowań zbliżonych do pomieszczeń czystych, opisanych w tym przewodniku.
Materiały źródłowe
- Postępy w technologii rotorów adsorpcyjnych do osuszania i ograniczania emisji LZOBiuro Informacji Naukowo-Technicznej Departamentu Energii Stanów Zjednoczonych
- Badania nad adsorbentami IPN reagującymi na temperaturęDepartament Energii Stanów Zjednoczonych / NREL
- Przegląd ekonomiki osuszania adsorpcyjnegoDepartament Energii Stanów Zjednoczonych
- Norma ANSI/ASHRAE 139Metoda badania i określania parametrów osuszaczy adsorpcyjnych, ASHRAE
- Układy z rotacyjnym osuszaczem adsorpcyjnym: recenzowany przegląd inżynierskiliteratura naukowa, 2025
- US20220381452A1, rotor adsorpcyjny z ogrzewaniem bezpośrednimopublikowane zgłoszenie patentowe USPTO
Powiązane artykuły
- Przewodnik doboru rotacyjnego osuszacza adsorpcyjnegokompleksowy system doboru inżynierskiego, macierz temperatur regeneracji i bezpłatny dobór
- Całkowicie elektryczne klimatyzatory dachowe z pompą ciepła do chłodnego klimatudla obiektów łączących kontrolę wilgotności z ogrzewaniem i chłodzeniem dachowym
- O Koven Airinformacje o produkcji i doświadczeniu inżynierskim