Kontaktieren Sie Koven Air
ISO-zertifiziert
Flüssigsorptionsentfeuchter
Industrielle Sorptionsentfeuchter: Sorptionsrotor- und Flüssigsorptionssysteme
Wenn Ihr Prozess trockenere Luft erfordert, als ein Kühlregister liefern kann, sind industrielle Sorptionsentfeuchter die richtige Lösung. Koven Air entwickelt sowohl Sorptionsrotor- als auch Flüssigsorptionssysteme, ausgelegt auf den Taupunkt und die Feuchtelast Ihrer Produktion – von Pharma- und Elektronikräumen bis hin zu Lithium-Batterie-Trockenräumen mit einem Taupunkt von -40°C.
- Individuell ausgelegt: Luftvolumenstrom und Leistung passend zur Anwendung
- Lebenslang: kostenloser Kundendienst
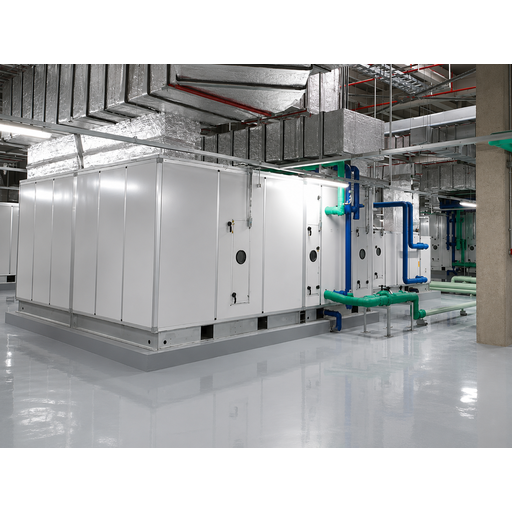
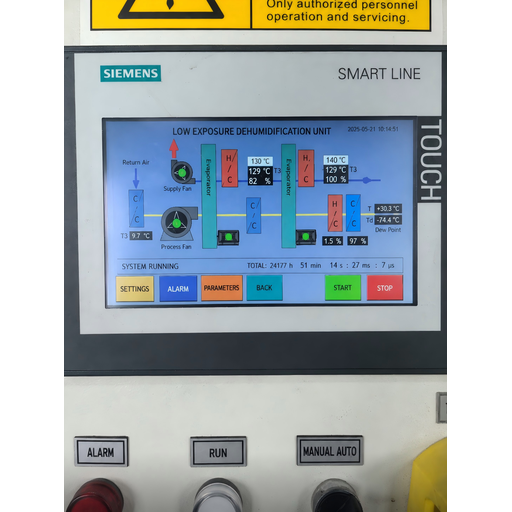
Anlage in Betrieb
-40°C
Taupunktklasse bei Sorptionsrotor-Systemen
2
Eigenentwickelte Technologien: Sorptionsrotor und Flüssigsorption
45–78%
Einsparung bei der Regenerationsenergie durch Koven-Niedertemperatur-Polymerrotor gegenüber Silikagel*
35
Länder, die seit 2007 beliefert werden
* Interne Forschungs- und Entwicklungsarbeit von Koven Air, Vergleich von vier Systemen. Die Tendenz (nicht der genaue Wert) stimmt mit begutachteten Daten überein: Polymer-Sorbentien erreichen bei 40–70°C Regeneration im Vergleich zu Silicagel eine um +350 % höhere Adsorptionskapazität und eine um +45 % höhere Desorptionsrate. Dabei handelt es sich um eine andere Messgröße als den Energieverbrauch; die Daten stützen die Tendenz, nicht den Zahlenwert (Springer, JTAC 2025).
Ein physikalischer Sachverhalt sollte klar ausgesprochen werden, denn er führt oft zu unnötigen Kosten: Das Erwärmen von Luft trocknet sie nicht. Beim Erwärmen eines Raums sinkt zwar die relative Luftfeuchte auf der Anzeige, der absolute Wassergehalt bleibt aber gleich. Die Feuchte wartet lediglich darauf, an der kältesten Oberfläche im Raum zu kondensieren. Dauerhaft hilft nur, der Luft Feuchte zu entziehen. Unterhalb der praktischen Grenze eines Kühlregisters gelingt das mit Sorptionstechnik. In regulierten Produktionsbereichen geht es dabei nicht um Komfort, sondern um die Einhaltung von Vorschriften: Die US-Vorschriften für die Arzneimittelherstellung verlangen eine dokumentierte Regelung der Luftfeuchte, wenn diese das Produkt beeinflusst (FDA 21 CFR §211.46).
Die ehrliche Entscheidungsgrundlage lautet: Da ein Thermostat die latente Last nicht erfasst, sagt die erreichte Temperatur nichts über die Feuchte aus. Eine falsche Einschätzung kann zu kostspieligen Stillständen oder Ausschuss führen. Koven Air entwickelt Anlagen passend zu Ihrem tatsächlichen Taupunktziel. Und anders als Anbieter mit nur einer Technologie empfehlen wir Ihnen ein passend ausgelegtes Kühlsystem, wenn bei einem moderaten Zielwert von 45-55 % RH die Kältetechnik die günstigere Lösung ist.
Funktionsweise der Sorptionsentfeuchtung: Sorptionsrotor- und Flüssigsorptionssysteme
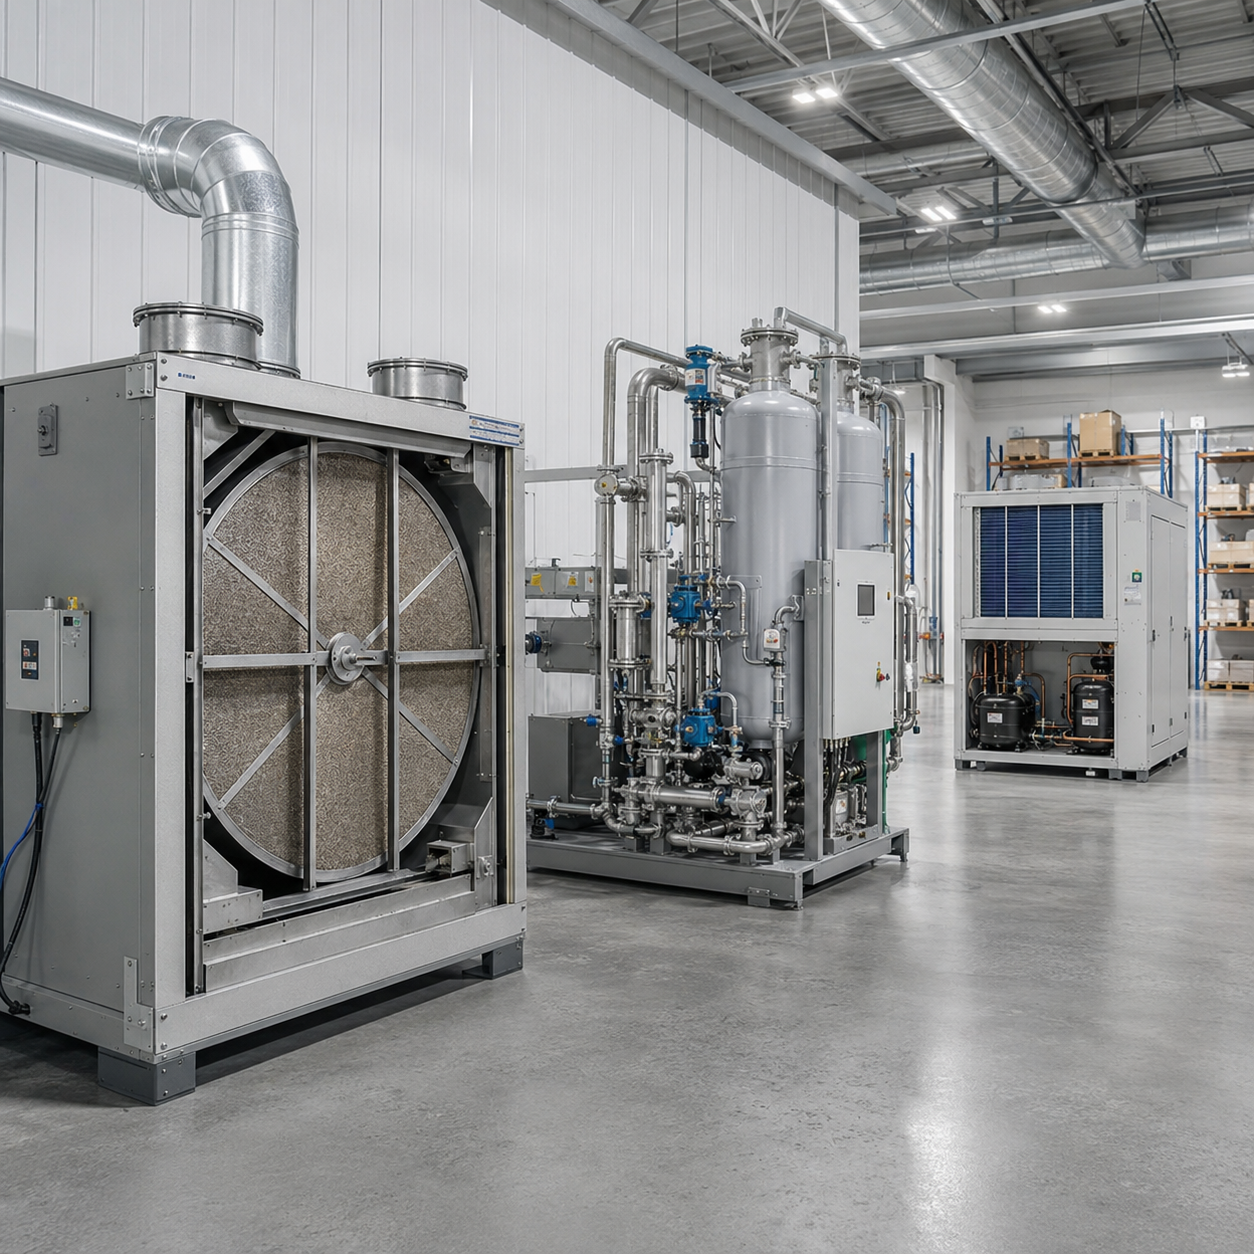
Ein Sorptionsentfeuchter entzieht der Luft Feuchte mithilfe eines hygroskopischen Materials statt mit einem kalten Register. Bei einem Rotorsystem bindet ein langsam rotierender Rotor aus festem Sorptionsmittel Wasserdampf aus dem Prozessluftstrom. Anschließend gelangt er in einen kleineren, erwärmten Luftstrom, der die Feuchte austreibt (Regeneration), sodass der Rotor wieder trocken ist. In einem Flüssigsorptionssystem nimmt eine hygroskopische Salzlösung im Konditionierer Wasserdampf auf und wird im Regenerator wieder aufkonzentriert – ein Absorptionsprozess im Gegensatz zur Adsorption an der Oberfläche eines Feststoffrotors. Beide Systeme arbeiten kontinuierlich; der Unterschied liegt im festen beziehungsweise flüssigen Sorptionsmittel.
↓ Zum Anzeigen der Details mit der Maus darüberfahren
Fester Sorptionsrotor oder Flüssigsorption: Was passt zu Ihrem Prozess?
Entscheidend sind Ihr Taupunktziel und die Frage, ob Sie zugleich kühlen müssen. Für extrem niedrige Taupunkte – etwa in Trockenräumen bei -40°C und darunter – ist ein fester Sorptionsrotor die richtige Lösung. Eine flüssige Salzlösung kann diese Werte physikalisch nicht erreichen (gesättigtes Lithiumchlorid stellt sich bei 25°C auf etwa 11 % RH ein – deutlich feuchter als der Taupunkt von -40°C, den ein Trockenraum erfordert). Flüssigsorptionskühlung eignet sich bei mäßiger bis niedriger Luftfeuchte und hoher latenter Last. Koven entwickelt beide Technologien; die Empfehlung richtet sich nach Ihrem Prozess, nicht nach unserem Lagerbestand.
Vor dem Kauf sollten Sie vor allem wissen, dass sich die energieeffizientere Lösung je nach Zielwert für die Luftfeuchte ändert – eine für alle Fälle effiziente Technologie gibt es nicht. Ingenieure bei Bry-Air veröffentlichten einen ausführlichen Vergleich für einen Raum mit 72°F: Bei 55 % RH verbrauchte ein Kühl- und Wiedererwärmungssystem 57 % weniger Energie als ein Sorptionssystem. Bei 40 % RH verbrauchte das Sorptionssystem etwa 33 % weniger und bei 30 % RH 65 % weniger. Dieser Umschlagpunkt entscheidet über die passende Lösung. Ein Sorptionsentfeuchter ist bei mäßiger Luftfeuchte nicht wirtschaftlich im Betrieb. Wer Ihnen sagt, er sei immer effizienter, betreibt Vertrieb statt Ingenieurarbeit.
Die Koven-Auswahlmatrix für Taupunkte
| Merkmal | Sorptionsrotor (Feststoff) | Flüssigsorption | Kältetechnik (Kühlregister) |
|---|---|---|---|
| Praktisch erreichbarer Taupunkt | -40°C und darunter | ~+2 bis +10°C (durch Salzlösung begrenzt) | ~+4°C (Frostgrenze) |
| Optimaler RH-Bereich | <35% bis extrem niedrige Werte | ~15–50 % RH | 45–60 % RH |
| Sorptionsmittel | Silicagel / Molekularsieb / Polymer | LiCl / LiBr / CaCl₂-Lösung | Keines (Kondensation) |
| Regenerationswärme | 40–135°C (abhängig vom Material) | 60–140°C oder 32–55°C bei Wärmepumpenkopplung | Nicht zutreffend |
| Gleichzeitige Kühlung | Fügt fühlbare Wärme hinzu (Nachkühlung) | Kann während der Trocknung kühlen | Ja (überkühlt) |
| Korrosion / Tropfenmitriss | Keiner (Feststoff) | Durch die Auslegung beherrschbar (Tropfenabscheider) | Kondensatmanagement |
| Energieverbrauch bei einem Zielwert von 30 % RH | ~65 % geringer als bei der Kältetechnik† | Mit Wärmerückgewinnung konkurrenzfähig | Hoch (starke Überkühlung + Wiedererwärmung) |
| Energieverbrauch bei einem Zielwert von 55 % RH | Höher als bei der Kältetechnik† | Höher als bei der Kältetechnik | Am geringsten |
| Typische Lebensdauer des Sorptionsmittels | Silicagelrotor: 8–12 yr | Lösung nachfüllen; Kontaktor warten | Lebensdauer des Verdichters |
| Typische Anwendung bei Koven | Trockenräume, intensive Trocknung | Mäßige RH + hohe latente Last + Kühlung | Komfort / Vorbehandlung |
Die Tendenz des Energie-Umschlagpunkts basiert auf dem ausführlichen Vergleich von Bry-Air für einen Raum mit 72°F. Die Lebensdauerangabe für das Sorptionsmittel stammt aus einer Lebenszyklusanalyse von Consulting-Specifying Engineer. Taupunkt- und RH-Bereiche wurden mit dem ASHRAE Handbook, Kapitel 24 (ASHRAE), und der ORNL/Purdue-Übersicht zu Flüssigsorptionssystemen (OSTI) abgeglichen.
~42%
geringerer Energieverbrauch pro Einheit entzogenem Wasser bei Nutzung zurückgewonnener Regenerationswärme (8.27 → 4,77 kJ/g H₂O)
Begutachtete Studie zur Wärmerückgewinnung. Auf die Regeneration entfallen ~90 % des Energieverbrauchs eines Sorptionssystems. Die Rückgewinnung von Abluftwärme ist deshalb der wichtigste Hebel zur Senkung der Betriebskosten.
65–67%
Jährliche Energieeinsparung durch die Kombination aus Sorptionsrotor und Spülluftrotor gegenüber einem Standardsystem (MDPI Sustainability 2025, Studie in 3 Städten)
<3 yr
Einfache Amortisationszeit einer dokumentierten Nachrüstung mit Sorptionstechnik; mit Zuschuss des Versorgers unter 2 Jahren (NREL/DOE)
~3.04 yr
Amortisationszeit einer optimierten Flüssigsorptionsanlage mit Wärmepumpe; ~33 % weniger Stromverbrauch (MDPI 2023)
Sorptionssysteme von Koven Air: Rotortechnik, Konfigurationen und Auswahl
Koven Air entwickelt industrielle Sorptionsentfeuchter als kundenspezifische Anlagen statt als Geräte aus einem festen Katalog. Jedes Gerät wird passend zu Ihrem Luftvolumenstrom, Ihrer Feuchtelast und Ihrem Taupunktziel ausgelegt und anschließend auf das Sorptionsmittel, die Regenerationswärmequelle und die nachgeschaltete Kühlung Ihres Prozesses abgestimmt. Unser Alleinstellungsmerkmal ist das Niedertemperatur-Polymerrotorprogramm. Damit lässt sich die für die Produktion erforderliche Trockenheit mit Regenerationswärme niedrigerer Temperatur erreichen als bei herkömmlichen Silicagelrotoren.
Unser Schwerpunkt in der Entwicklung ist das oben beschriebene Problem des Regenerationsenergieverbrauchs. Da die Regeneration den größten Teil der Energie eines Sorptionssystems verbraucht, verursacht das Material mit der niedrigsten Regenerationstemperatur, das Ihr Ziel erreicht, die geringsten Lebenszykluskosten. Im internen Vergleich von vier Systemen verbrauchte der Niedertemperatur-Polymerrotor von Koven an den getesteten Betriebspunkten 45–78 % weniger Regenerationsenergie als ein vergleichbarer Silicagelrotor. Unabhängige Untersuchungen stützen diese Tendenz: Bei einer Regeneration mit 40–70°C zeigten Polymer-Sorbentien gegenüber Silicagel eine um +350 % höhere Gleichgewichts-Adsorptionskapazität und eine um +45 % höhere Desorptionsrate. Auch in Patenten ist das Effizienzprinzip der Niedertemperaturregeneration gut belegt (US Patent US6751964B2). Wir zeigen Ihnen lieber die Prüfbedingungen als eine Werbezahl. Fragen Sie nach der Vergleichsmethodik, dann senden wir sie Ihnen zu.
Wir beginnen nicht mit einer Modellnummer, sondern mit dem Taupunkt, den Sie einhalten müssen, und der Wärme, die vor Ort verfügbar ist – Abwärme, Heißwasser oder Niederdruckdampf. Danach wählen wir Rotor und Regenerationspfad, mit denen sich dieses Ziel bei möglichst geringem Energieverbrauch erreichen lässt. Dafür ist ein Hersteller kundenspezifischer Anlagen da.
Die Koven-Auswahlmatrix für Konfigurationen
| Ihre Anforderung | Empfohlene Konfiguration von Koven | Begründung |
|---|---|---|
| Trockenraum, Taupunkt -35 bis -40°C | Fester Sorptionsrotor mit Niedertemperatur-Polymermaterial | Nur ein Feststoffrotor erreicht diesen Bereich; Polymer senkt den Regenerationsenergieverbrauch. |
| Extrem niedrige Werte, Taupunkt unter -60°C | Sorptionsrotor mit Molekularsieb | Molekularsieb übertrifft Silicagel bei weniger als -40°C Taupunkt / unter 10 % RH. |
| 15–40 % RH bei hoher latenter Last und Kühlbedarf | Flüssigsorptionssystem (Füllkörper- oder Membransystem) | Entzieht der Luft beim Kühlen Feuchte; die Membran verhindert Tropfenmitriss. |
| Minderwertige Wärme oder Abwärme vor Ort verfügbar | Niedertemperatur-Polymerrotor oder Flüssigsorptionssystem mit Wärmepumpe | Regeneration mit zurückgewonnener Wärme statt mit einem Brenner |
| Regulierter Raum mit engem RH-Bereich | Sorptionsrotor + Feinregelung | Stabile, dokumentierte Regelung für die Validierung |
| Mäßige 45–55 % RH in einem warmen Raum | Kältetechnik (das sagen wir Ihnen offen) | Ein Sorptionssystem ist hier nicht die wirtschaftliche Lösung. |
Zielwerte für die Luftfeuchte in Pharma, Elektronik und Lithium-Batterie-Trockenräumen
Jede Branche, die einen Sorptionsentfeuchter spezifiziert, hat einen Grenzwert für Luftfeuchte oder Taupunkt, den ein Kühlregister nicht einhalten kann. Diese Übersicht ordnet beispielhafte Produktionszielwerte den passenden Technologien zu. Sie dient als Ausgangspunkt für ein Gespräch, nicht als Ersatz für die Auslegung: Das richtige Gerät hängt von Raumvolumen, Luftwechseln und Last ab.
Ein besonders eindeutiger Anwendungsfall für einen festen Sorptionsrotor ist der Trockenraum für Lithium-Batterien. Die Zellmontage reagiert empfindlich auf Feuchte; deshalb wird der Raum bei einem maximalen Taupunkt von -40°C gehalten. Dieser Wert ist in einem Bericht eines US-amerikanischen nationalen Forschungslabors dokumentiert (Argonne National Laboratory, ANL-12/55, §5.3.13). Das liegt klar im Einsatzbereich von Feststoffrotoren; eine flüssige Salzlösung kommt diesem Wert nicht nahe. Koven führt die Batterieanwendung als Beleg für unsere Rotor-Kompetenz an, nicht als Werbung für Flüssigsorption, denn die Physik stützt eine solche Behauptung nicht.
| Anwendung | Typischer Zielwert | Geeignete Technologie |
|---|---|---|
| Montage von Lithium-Batteriezellen (Trockenraum) | Taupunkt maximal -40°C | Sorptionsrotor (Feststoff) |
| Halbleiter / moderne Elektronik | <1% RH, Taupunkt < -40°C | Sorptionsrotor (Molekularsieb) |
| Tablettencoating / Trocknung pharmazeutischer Wirkstoffe | <20% RH | Sorptionsrotor |
| Kühllagerung und Impfstoffkühlkette | Niedrige RH bei niedriger Temperatur | Sorptionsrotor |
| Eislaufhallen | Niedrige RH, großes Raumvolumen | Sorptionsrotor |
| Archive / Museen und Lagerbereiche | Stabile, mäßige RH in kalten Räumen | Sorptionsrotor |
| Umgang mit Lithium / reaktiven Pulvern | <2% RH | Sorptionsrotor |
| Anwendung | Typischer Zielwert | Geeignete Technologie |
|---|---|---|
| Pharmazeutische Anwendungen allgemein / aseptische Bereiche | <60% RH (USP-Empfehlung) | Sorptionsrotor oder Flüssigsorption + Kühlung |
| Stabilitäts- / Prüfkammern | 25°C / 60 % RH ±5 % | Flüssigsorption oder Sorptionsrotor + Feinregelung |
| Süßwaren, Bonbons und Backwaren | ~15–40 % RH + Kühlung | Flüssigsorption |
| Brauerei / Gärung | Mäßige RH + latente Last | Flüssigsorption |
| Operationssäle in Krankenhäusern | Geregelte RH + Kühlung | Flüssigsorption |
Warum Sorptionsentfeuchter von Koven Air beziehen?
Bei der Beschaffung eines industriellen Entfeuchters von einem ausländischen Hersteller entscheiden zwei Fragen: Hält das Gerät die zugesagte Luftfeuchte tatsächlich ein, und ist der Lieferant auch dann noch für den Service erreichbar? Koven Air beantwortet die erste Frage mit nachvollziehbarer, werkseitig geprüfter Fertigungsqualität und die zweite mit lebenslang kostenlosem Kundendienst – gestützt durch eine Fertigungslinie mit 18 Prozessschritten und Prüfprotokolle für jedes Gerät.
Käufer sind zu Recht skeptisch gegenüber Typenschildangaben. In Fachforen kehrt immer wieder dieselbe Kritik wieder: veröffentlichte Leistungswerte werden unter vorteilhaften Bedingungen ermittelt, etwa eine Nennleistung bei 90 % RH, obwohl das Gerät nie unter solchen Bedingungen betrieben wird. Außerdem heißt es, dass „Bewertungen fast immer gefälscht sind“. Diese Vertrauenslücke gibt es, und falsche Annahmen zu Typenschildwerten sind teuer: Ein unter vorteilhaften Bedingungen gemessener Wert sagt nichts über den Taupunkt aus, den Sie tatsächlich benötigen. Das ist das Risiko. Unsere Antwort darauf ist nicht lautere Werbung, sondern eine lückenlose Dokumentation. Koven Air betreibt eine Fertigungslinie mit 18 Prozessschritten in einer 20.000 m² großen Fabrik, rund 400 Rückverfolgbarkeitspunkten und 36 werkseitigen Prüfungen je Gerät. Hinzu kommen ein 24-hour Alterungstest und ein hauseigenes Prüflabor für Kaltwassersätze und Wärmepumpen, in dem die Leistung vor dem Versand verifiziert wird. Muss ein geliefertes Gerät bei der Inbetriebnahme einen bestimmten Taupunkt einhalten, kann Ihr Ingenieur dank dieser Dokumentation die Leistung selbst überprüfen, statt sich auf unser Wort verlassen zu müssen.
Fertigungslinie mit 18 Prozessschritten
Kontrollierte Fertigung
400 Betriebspunkte
Rückverfolgbarkeit je Gerät
36 Prüfungen
Werkseitige Qualitätskontrolle je Gerät
24 h Alterungstest
Dauerlauf vor dem Versand
Hauseigenes Prüflabor
Leistung verifiziert
Lebenslang
Kostenloser Kundendienst
Auslegungstools für die Flüssigsorptionsentfeuchtung
Auswahlhilfe für Sorptionstechnologien
Teilen Sie uns mit, welche Luftfeuchte Sie einhalten müssen, und wir empfehlen Ihnen die passende Technologie: Sorptionsrotor, Flüssigsorption oder Kälteanlage. Die Einschätzung dient der Orientierung und ersetzt keine Auslegung.
Auswahlhilfe öffnenSchätzer für die Entfeuchtungslast
Eine erste Schätzung der Feuchtemenge, die der Prozessluft entzogen werden muss, um den Zielwert zu erreichen. Die Berechnung basiert auf Standardverfahren der Psychrometrie; Infiltration und interne Lasten sind nicht berücksichtigt. Sie dient als Ausgangspunkt, nicht als Auslegungsspezifikation.
Last berechnenSorption oder Kälteanlage – energetischer Umschlagpunkt
Es gibt keine Technologie, die immer am effizientesten ist: Welche Lösung energetisch besser abschneidet, hängt von Ihrem Zielwert für die Luftfeuchte ab. Stellen Sie den Regler auf Ihre Zielluftfeuchte und sehen Sie, auf welcher Seite des Umschlagpunkts Sie liegen.
Energieverbrauch vergleichenVisualisierung der Energieeinsparung bei der Regeneration
Die Regeneration macht ungefähr 90 % des Energieverbrauchs eines Sorptionssystems aus. Der Energiebedarf steigt mit dem Temperaturunterschied zwischen der Regenerationsluft und der Prozessluft. Sehen Sie, wie sich eine niedrigere Regenerationstemperatur auf den Energiebedarf auswirkt.
Visualisierung ansehenFAQ: Fragen zum Kauf industrieller Sorptionsentfeuchter
Sind Sorptionsentfeuchter besser als Kältemittelentfeuchter?
Nicht immer; es hängt von Ihrem Zielwert für die Luftfeuchte ab. Bei einer moderaten relativen Luftfeuchte von 45–55 % in einem warmen Raum ist ein System mit Kühlung und anschließender Wiedererwärmung meist energieeffizienter und kostengünstiger. Unter etwa 35 % relativer Luftfeuchte oder bei niedrigem Taupunkt stößt die Kältetechnik an ihre Grenzen; dann ist ein Sorptionsentfeuchter die richtige Wahl. Mit sinkendem Zielwert verschiebt sich der energetische Vorteil. Die ehrliche Antwort lautet daher: „Es kommt auf den zu erreichenden Wert an.“
Kann ein Flüssigsorptionssystem in einem Batterietrockenraum einen Taupunkt von -40°C erreichen?
Nein. Eine gesättigte Lithiumchloridlösung stellt sich bei ungefähr 11 % relativer Luftfeuchte ins Gleichgewicht. Das ist deutlich feuchter als bei einem Taupunkt von -40°C; daher eignet sich Flüssigsorption nicht für einen Trockenraum mit extrem niedriger Luftfeuchte. Für Trockenräume mit einem Taupunkt von -40°C ist ein Feststoff-Sorptionsrotor erforderlich. Koven entwickelt beide Technologien und empfiehlt für Ihren Batterietrockenraum ein Rotorsystem.
Warum erreicht mein Raum die Solltemperatur, aber nicht die gewünschte Luftfeuchte?
Weil ein Thermostat die Feuchte nicht misst. Latente Lasten aus der Außenluftzufuhr, Infiltration und internen Quellen können die Luftfeuchte hoch halten, auch wenn der Temperatursollwert erreicht ist. Durch Erwärmen der Luft sinkt lediglich die relative Luftfeuchte; Wasser wird dadurch nicht entzogen. Um die Luftfeuchte auf einen bestimmten Wert zu regeln, muss Feuchte entzogen werden. Bei Werten unterhalb der praktischen Grenze des Kühlregisters kommt dafür ein Sorptionsentfeuchter infrage.
Wie lange hält ein Sorptionsrotor, und welche Wartung ist erforderlich?
Die routinemäßige Wartung beschränkt sich weitgehend auf den Filterwechsel. Gut gewartete Rotoren mit Silicagel halten üblicherweise 8–12 Jahre. Ein Sorptionsrotor ist jedoch ein Verbrauchsteil: Während seiner Sorptionslebensdauer verliert er an Leistung und muss schließlich ausgetauscht werden. Bei stärkerer Verschmutzung kann ein Molekularsiebmedium früher ersetzt werden müssen. Planen Sie die Kosten für das Medium von Anfang an ein, statt sich davon überraschen zu lassen.
Veröffentlichen Sie technische Daten und Preise für Ihre Modelle?
Wir erstellen Angebote für den jeweiligen Anwendungsfall, statt feste technische Daten zu veröffentlichen. Denn ein passend ausgelegtes Gerät hängt von Ihrem Taupunktziel, den Außenluft-Auslegungsbedingungen, dem Außenluftanteil und der internen Last ab. Teilen Sie uns diese Angaben mit, und wir nennen Ihnen den ausgelegten Luftvolumenstrom, die Leistung und einen verbindlichen Preis. So vermeiden Sie den Kauf eines Geräts aufgrund einer vorteilhaft klingenden Leistungsangabe auf dem Typenschild, die unter Bedingungen ermittelt wurde, unter denen Sie die Anlage nie betreiben werden.
Kann das System statt mit einem Brenner mit Abwärme betrieben werden?
Oft ja. Moderne Polymer-Rotormedien regenerieren bereits bei 40–70°C wirksam. Flüssigsorptionssysteme mit Wärmepumpenkopplung regenerieren bei 32–55°C. Beide können Warmwasser, Niederdruckdampf oder zurückgewonnene Abwärme nutzen. Da die Regeneration ungefähr 90 % des Energieverbrauchs eines Sorptionssystems ausmacht, ist die Nutzung von Niedertemperaturwärme der größte verfügbare Hebel zur Senkung der Betriebskosten.