ISO_CERTIFIED_MANUFACTURER

Déshumidificateur rotatif à adsorption

Déshumidificateurs industriels à adsorption : systèmes à roue pour une régulation à faible point de rosée

Des systèmes à roue de gel de silice et à tamis moléculaire conçus pour atteindre des objectifs d’air sec que les groupes frigorifiques ne peuvent pas tenir, avec une matrice publiée de sélection de la température de régénération, plusieurs niveaux de précision de régulation et un projet documenté à −50°C de point de rosée.

Un déshumidificateur rotatif à adsorption élimine l’humidité que le refroidissement mécanique ne peut physiquement pas atteindre. Lorsqu’un local doit rester sous environ 40 % d’humidité relative ou qu’un procédé exige un point de rosée inférieur à 5C, une batterie frigorifique ne suffit plus : une roue dessiccante devient la seule solution pratique. Cette page s’adresse aux ingénieurs qui spécifient l’équipement, aux acheteurs qui comparent les fournisseurs et aux responsables de site qui valident la facture énergétique. Elle présente d’abord les critères de sélection, sans discours commercial.

Demander un devis (RFQ)

+5 à <−60°C

Plage de points de rosée du procédé selon la roue et le système

±0,5°C

Niveau de régulation de la température de régénération le plus précis

3 médias de roue

Gel de silice / super gel de silice / composite à tamis moléculaire

35

Marchés d’exportation desservis depuis 2007

20 000 m²

Surface de production et de laboratoire d’essais

−50°C

Projet documenté avec point de rosée vérifié

Pourquoi les déshumidificateurs frigorifiques échouent sous 40 % HR et comment la roue dessiccante résout le problème

Les sites continuent d’acheter des déshumidificateurs frigorifiques plus puissants pour résoudre les problèmes de faible humidité, mais ceux-ci ne donnent toujours pas satisfaction. La cause est physique, et non liée à une erreur de dimensionnement. Un appareil frigorifique assèche l’air en le refroidissant sous son point de rosée afin que l’eau se condense sur une batterie. Pour atteindre une humidité relative de 20 % dans un local, il faudrait refroidir cette batterie sous le point de congélation. Dès que c’est le cas, le condensat se transforme en givre, la batterie se couvre de glace et l’élimination de l’humidité s’effondre [Problème et cause profonde]. C’est précisément pourquoi une référence technique du secteur indique que les roues dessiccantes sont généralement utilisées « lorsque le point de rosée requis pour l’air de process ne peut pas être atteint » par le seul refroidissement.

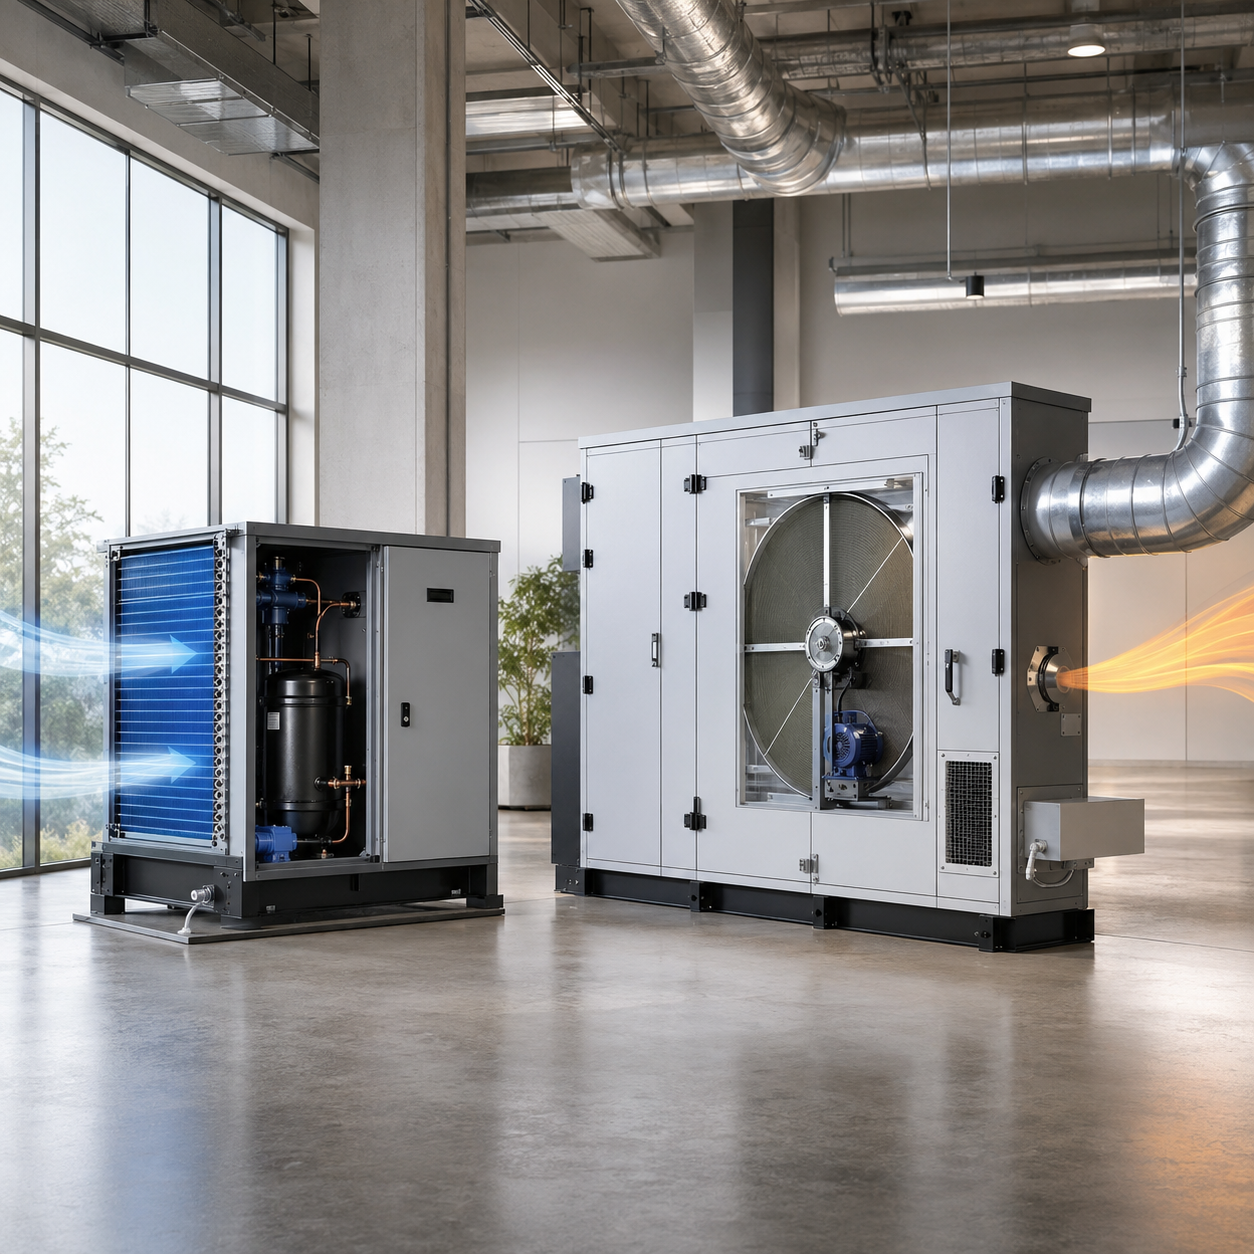
Une roue dessiccante fonctionne autrement. Au lieu de refroidir l’air, elle le fait passer dans un rotor alvéolaire recouvert d’un adsorbant qui extrait directement la vapeur d’eau du flux d’air par adsorption : sans condensation ni seuil de congélation. Une autre partie de la roue est réactivée en continu par de l’air chaud, qui évacue l’humidité captée et assèche à nouveau le média. Comme ce mécanisme ne dépend pas d’une surface froide, un déshumidificateur à adsorption continue de fonctionner à 5C, à 0C et dans des conditions de séchage poussé auxquelles un compresseur ne peut tout simplement pas faire face. Les acheteurs l’apprennent souvent à leurs dépens ; les témoignages récurrents sur les forums sont sans appel : « les déshumidificateurs frigorifiques fonctionnent mal à basse température ».

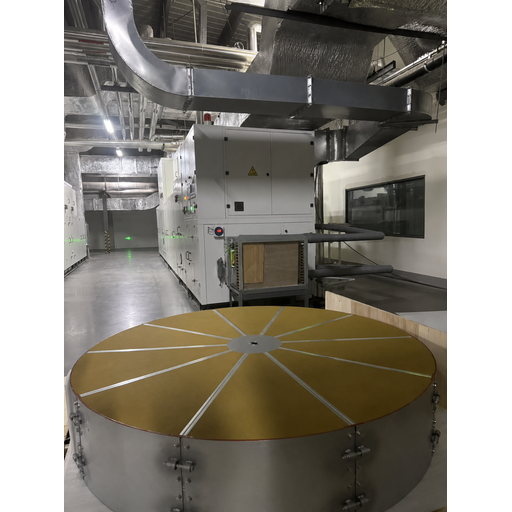
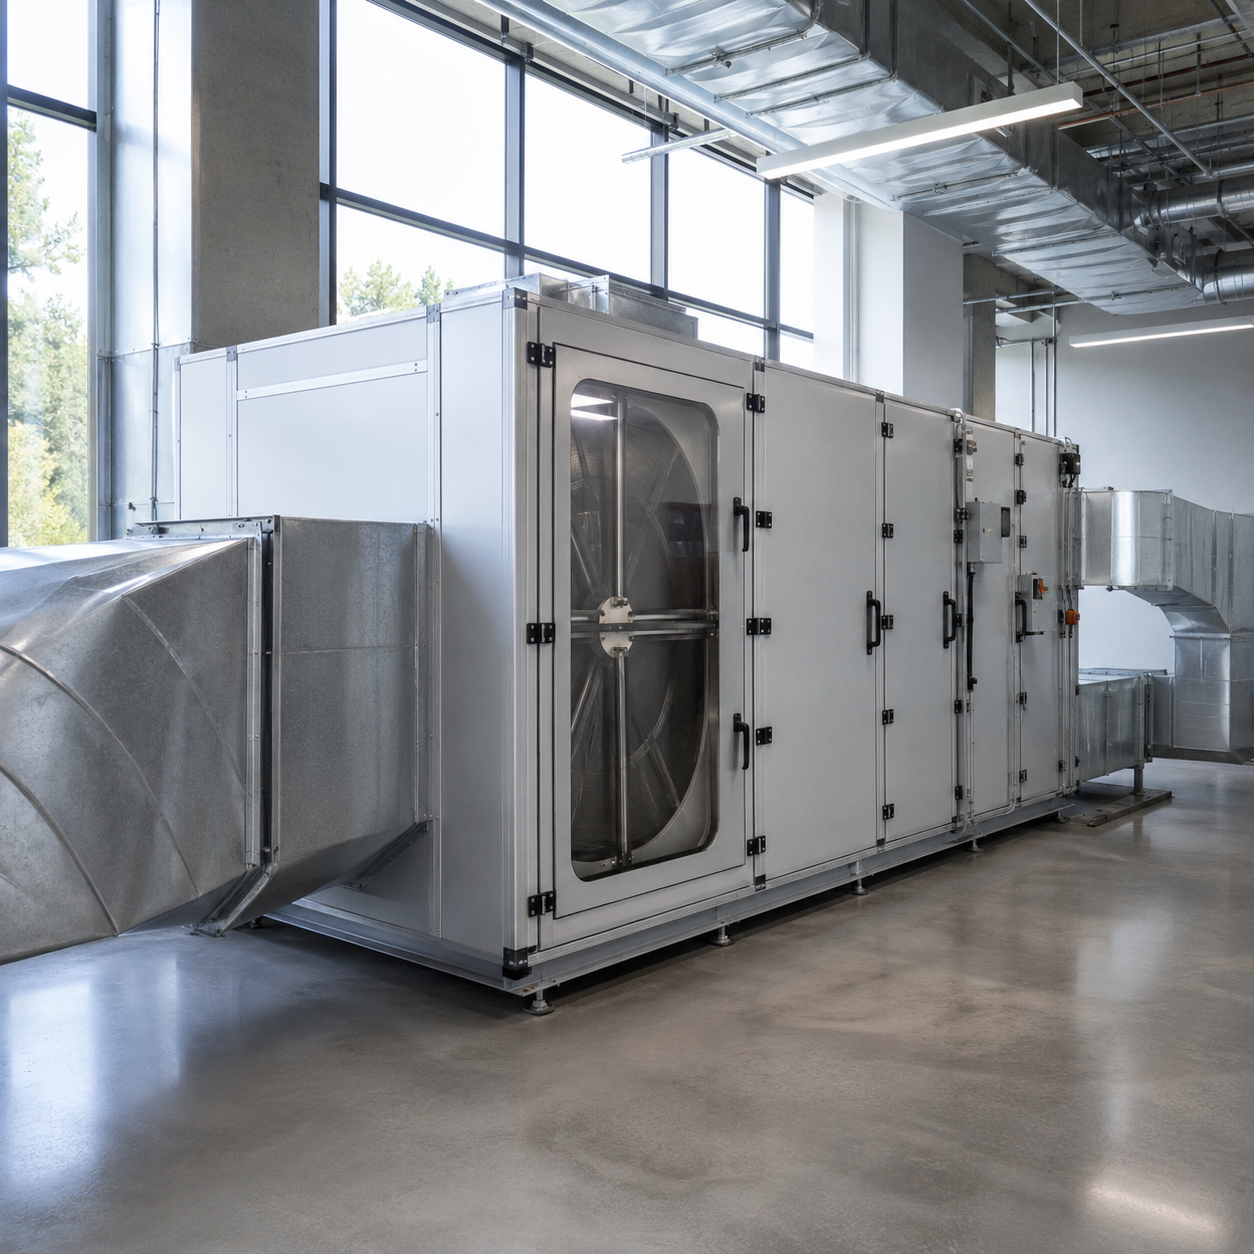
Équipement de déshumidification rotatif à adsorption

Une réserve honnête que la plupart des fournisseurs passent sous silence : l’adsorption dégage de la chaleur. En captant l’humidité, la roue restitue la chaleur latente de sorption ; l’air soufflé en ressort donc plus chaud qu’à l’entrée. Un air à 21C et 50 % HR soumis à un séchage poussé peut ainsi atteindre près de 49C. Ce n’est pas un défaut : c’est pourquoi les systèmes conçus pour atteindre un faible point de rosée sont associés à un refroidissement en aval. C’est aussi le type de compromis que nos ingénieurs vous exposent avant l’achat, et non après. La prochaine étape consiste à choisir la roue adaptée, en commençant par le dessiccant lui-même.

En toute franchise, en dessous de 40 % HR, un appareil frigorifique n’est pas adapté : contrairement à une roue dessiccante, il se couvre de givre et cesse de fonctionner à −20°C. Une roue de déshumidification à adsorption permet d’atteindre des niveaux de séchage que la physique des frigorigènes ne permet pas. En contrepartie, l’adsorption augmente la température de l’air soufflé. C’est pourquoi les ingénieurs de Koven Air intègrent le prérefroidissement et le refroidissement en aval au calcul qui détermine précisément les besoins de votre application et de chaque local. Une humidité stagnante non traitée augmente les coûts de réparation d’environ 20 percent en raison de la corrosion et des moisissures. Demandez un devis pour calculer la charge de votre déshumidificateur d’entrepôt ou de votre sas de chambre froide.

Référence : NIST — métrologie de l’humidité et du point de rosée

Choisir le bon dessiccant : gel de silice, tamis moléculaire ou roue composite

Le facteur qui détermine de loin le point de rosée minimal atteignable est le matériau de la roue, et non celui du caisson. Les différents dessiccants adsorbent l’eau selon des courbes très différentes à faible humidité, et ces courbes déterminent tout ce qui suit. À 25°C et 20 % HR, par exemple, les données d’adsorption publiées indiquent une teneur en eau d’environ ~15 % en masse pour le gel de silice, ~20 % pour le tamis moléculaire et ~35 % pour le chlorure de lithium. Mais tout change en conditions de séchage poussé : la structure poreuse très fine et bien définie d’un tamis moléculaire peut continuer à adsorber l’eau une fois qu’une roue de gel de silice a pratiquement atteint sa limite.

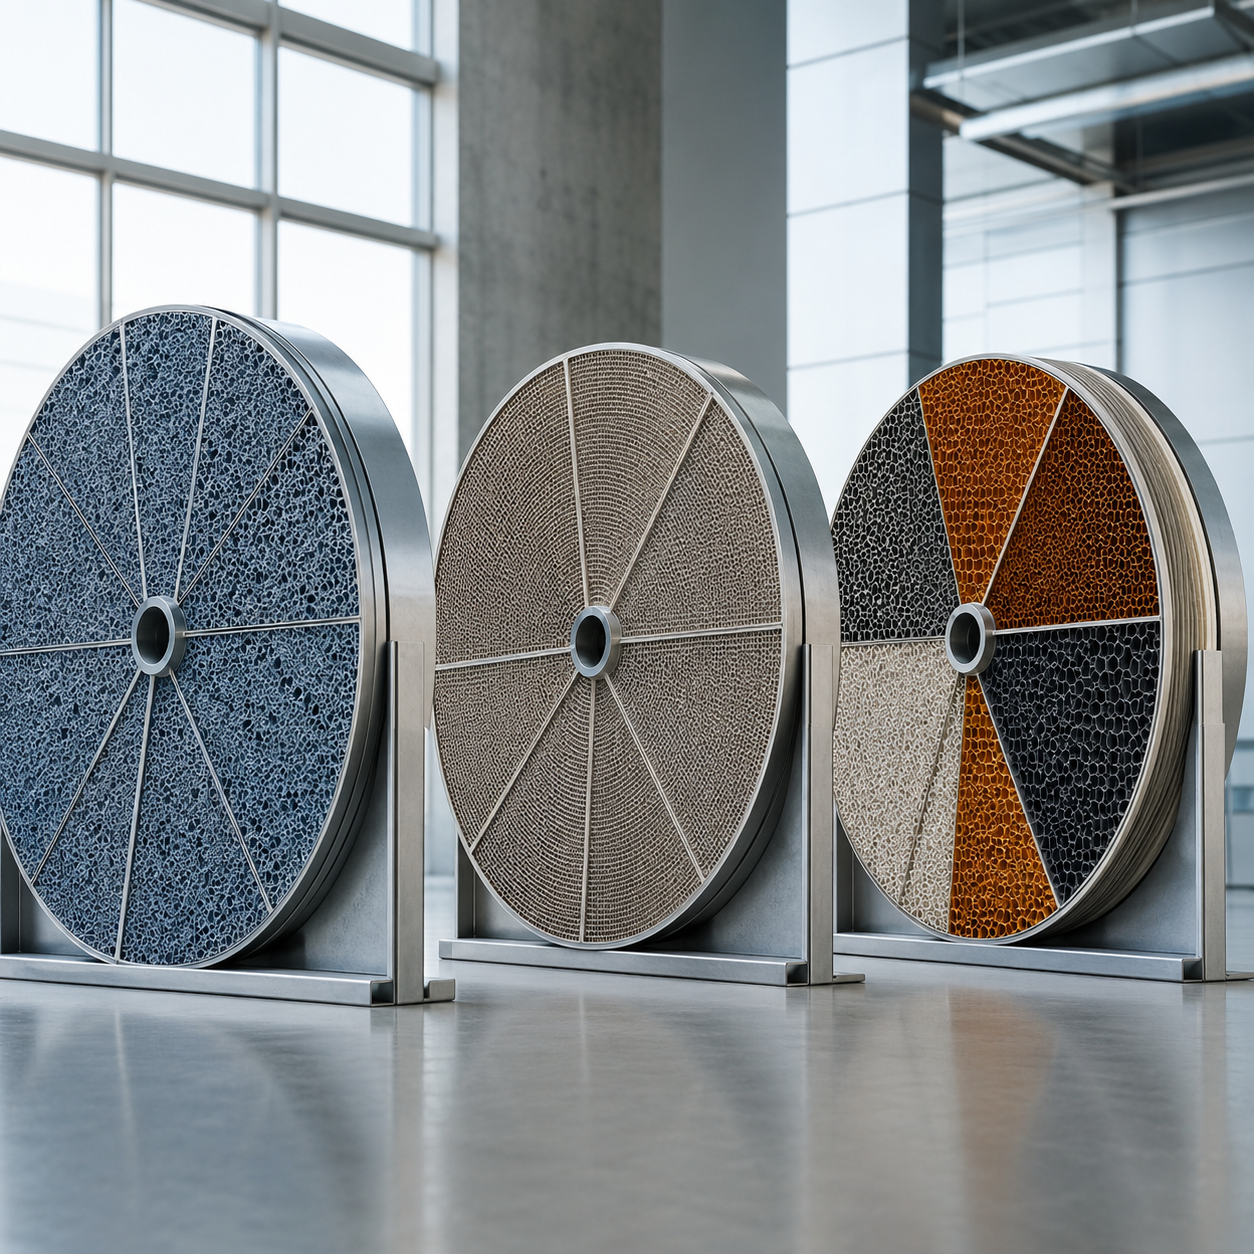
Nous avons organisé ces données en un système de sélection pratique, appelé Koven Desiccant Wheel Selection System, qui distingue 3 familles de roues plutôt que de proposer un seul diamètre de rotor. Nous en avons fait un outil d’aide au choix technique, fondé sur notre expérience de fabrication et sur le comportement des adsorbants, sans prétendre avoir inventé la chimie.

Choisir le bon dessiccant : gel de silice, tamis moléculaire ou roue composite
Famille de roues Composition et caractéristiques Applications adaptées Nettoyage et limites
HTS — gel de silice à haut rendement Rotor de gel de silice polyvalent, avec environ 82 % de silice active (valeur courante dans le secteur) Climatisation de confort, applications industrielles générales à 30–50 % HR, stockage de semences et de composants électroniques, verre revêtu Air neutre à acide ; nettoyage avec un détergent faiblement alcalin
HTX — super gel de silice Rotor de silice amélioré avec traitement antimicrobien Industries pharmaceutique et agroalimentaire où l’hygiène est essentielle Exposition maintenue sous 95 % HR ; détergent doux non alcalin
HTM — composite à tamis moléculaire Composite de tamis moléculaire (~37 %) et de gel de silice actif (~45 %) Déshumidification poussée : salles sèches pour batteries au lithium, air de process à haute température Résistant aux produits alcalins ; conçu pour les points de rosée les plus bas

Pourquoi choisir un composite plutôt qu’un tamis moléculaire seul ?

Une roue composite associe les performances du gel de silice en surface à la capacité d’adsorption poussée du tamis moléculaire. Ce n’est pas une simple formule marketing : une étude de 2025 sur les roues dessiccantes rotatives indique qu’un composé de silice + LiCl + tamis moléculaire 5A présente une capacité d’adsorption supérieure de 85,5 % et une régénération améliorée de 14 % par rapport à une roue composée uniquement de silice. Ce principe de roue composite s’applique également à l’ajout de tamis moléculaire dans nos roues HTM pour la déshumidification poussée. Après le choix du type de roue, il faut déterminer la température de régénération requise en fonctionnement : c’est le sujet de la section suivante.

Un mauvais choix de dessiccant : demander −45°C à une roue de gel de silice ; utiliser une roue à tamis moléculaire à 30 % HR gaspille l’air de régénération. Le bon choix dépend de l’application visée. C’est pourquoi les ingénieurs de Koven Air sélectionnent le modèle HTS, HTX ou HTM adapté à chaque application, au lieu de proposer le rotor unique standard que l’on trouve dans les fiches techniques de nombreux concurrents. Avec une capacité d’adsorption sur site supérieure de 85 %, le média composite offre la précision nécessaire aux systèmes de séchage poussé et aux applications pharmaceutiques.

Référence : USPTO US20240019135A1 — médias pour roues dessiccantes multi-secteurs

Température de régénération et point de rosée atteignable : la matrice de sélection

Une roue dessiccante fonctionne en deux étapes. Un secteur de la roue capte l’humidité de l’air de process. Un deuxième secteur est « réactivé » par de l’air chaud, qui évacue l’eau captée par le premier. La température de cet air chaud, appelée « température de réactivation », détermine jusqu’à quel niveau la roue peut assécher l’air et le coût de fonctionnement. Une température de réactivation plus élevée assèche davantage le média, qui peut alors abaisser le point de rosée du prochain flux d’air de process. Cet effet est également décrit dans un brevet sur les dessiccants alvéolaires : « le média est généralement régénéré par un flux d’air chauffé entre 60 C et 200 C, selon les besoins de l’application… »

Voici notre guide de sélection. Considérez ces valeurs comme des plages de fonctionnement typiques, et non comme des garanties : le point de rosée réellement atteint dépend du système — média, débit d’air, profondeur de la roue, vitesse de rotation, prérefroidissement et fonctionnement en un ou plusieurs passages — et pas seulement de la température de régénération.
Média et mode de fonctionnement de la roue

Gel de silice — standard

Application ou conditions typiques
Climatisation de confort et industrie générale, 30–50 % HR
Température de l’air de régénération
50–90°C (généralement 60–80)
Point de rosée typique
+5 à −20°C
Média et mode de fonctionnement de la roue

Gel de silice — séchage poussé / régénération à haute température

Application ou conditions typiques
Stockage à faible humidité, électronique, impression
Température de l’air de régénération
100–140°C
Point de rosée typique
−20 à −40°C
Média et mode de fonctionnement de la roue

Tamis moléculaire / zéolithe

Application ou conditions typiques
Industrie pharmaceutique, salle sèche pour batteries au lithium, revêtement optique (≤20 % HR)
Température de l’air de régénération
120–180°C (généralement 140–160)
Point de rosée typique
−40 à −60°C
Média et mode de fonctionnement de la roue

Gel de silice + tamis moléculaire

Application ou conditions typiques
Point de rosée très bas, forte humidité, fabrication
Température de l’air de régénération
110–160°C (selon la formule)
Point de rosée typique
en dessous de −60°C en plusieurs étapes

Deux précisions permettent de présenter ces données honnêtement. Premièrement, les points de rosée très bas dépendent du média et du système : dans la littérature, les prototypes de laboratoire à passage unique atteignent régulièrement des valeurs moins basses que celles indiquées ici à température équivalente. Les plages de −40 à −60°C correspondent donc aux performances atteignables avec un système à tamis moléculaire ou composite correctement conçu. L’industrie des batteries au lithium descend réellement jusqu’à −70°C, étape par étape au cours du procédé. Deuxièmement, le coût d’exploitation dépend en grande partie de la régénération : dans les comptes d’exploitation industriels, le chauffage nécessaire à la régénération thermique représente environ 39 % de la consommation d’énergie et 44 % du coût de fonctionnement d’un déshumidificateur à adsorption. C’est pourquoi un grand réchauffeur n’est pas forcément le meilleur investissement. La section « Comment acheter » explique l’intérêt d’une régénération « correctement dimensionnée ».

« Lorsqu’un client nous indique un objectif de point de rosée, nous commençons par vérifier s’il en a besoin partout ou uniquement à une étape du processus. Adapter le média de la roue et la température de régénération au besoin réel, au lieu de surdimensionner l’installation en visant la valeur la plus basse du site, permet généralement de réduire de 20 à 30 pour cent ses coûts d’exploitation avant même la fabrication de l’unité. »

Ingénieur d’applications senior, équipe d’ingénierie Koven Air

Les acheteurs sous-estiment souvent le surcoût lié à la recherche systématique du point de rosée le plus bas. La régénération représentant 40 % des coûts de fonctionnement, une consigne de 180C, spécifiée sans nécessité, entraîne un gaspillage d’énergie à la fabrication comme à l’exploitation. La solution consiste à adapter la régénération au besoin réel. La conception de réchauffeur « real-target » de Koven Air vise précisément la cible requise, et non la valeur la plus défavorable du local. Nos déshumidificateurs à adsorption à haut rendement et correctement dimensionnés peuvent réduire nettement vos coûts de fonctionnement. Grâce à un système de récupération de chaleur des rejets en deux étapes, ils fournissent, contrairement aux modèles standards des catalogues, des espaces secs conformes aux exigences de certification pour accueillir notre gamme de produits.

Référence : USPTO US20160199778A1 — régénération des dessiccants entre 60 et 200 °C

Précision de régulation de la température de régénération et stabilité du point de rosée

Une roue qui atteint −40°C par beau temps ne sert à rien sur une ligne de batteries si, à chaque redémarrage du réchauffeur de réactivation, la température retombe à −30°C. Pour les procédés pharmaceutiques ou de fabrication de batteries au lithium, la stabilité compte davantage que la performance optimale : la boucle de régulation de la température de réactivation est l’un des principaux moyens de la maintenir. Il suffit de stabiliser l’air de réactivation pour que la roue désorbe de façon constante, cycle après cycle. Nous proposons 3 niveaux de régulation.

La mesure repose sur une métrologie éprouvée, et non sur une technologie propriétaire mystérieuse : des thermomètres à résistance PT100 conformes à IEC 60751 sont fournis dans les classes de précision requises pour les mesures à moins d’un degré. Un régulateur de puissance SCR ajuste finement le réchauffeur au lieu de se limiter à la commutation marche/arrêt d’un contacteur.

Niveau de régulation Précision de la température de régénération Configuration de la régulation Applications adaptées
Industrie générale / climatisation de confort ±3 à 5°C Régulation marche/arrêt de la température + chauffage électrique ou à vapeur Entrepôts, climatisation générale, chambres froides
Faible point de rosée de précision ±1 à 2°C Régulation PID + mesure PT100 + débit d’air stabilisé Batteries au lithium, industrie pharmaceutique, optique
Très haute précision / recherche ±0.5 à 1°C Régulation PID haute précision avec modulation de puissance SCR + mesure de température multipoint Recherche, métrologie, salles sèches critiques

Nous veillons toutefois à formuler cette affirmation avec précision. Une régulation de la température de régénération à ce niveau de précision est essentielle à la stabilité du point de rosée, mais elle ne suffit pas à elle seule. Plusieurs publications montrent que le débit d’air dans le rotor, la vitesse de rotation de la roue et même sa capacité à stocker la chaleur influent sur les performances en sortie. Lors d’apports de chaleur brefs, l’énergie stockée dans le rotor peut déterminer entièrement les performances en sortie. Nous considérons donc qu’une régulation précise de la température, associée à une régulation précise du débit d’air et de la vitesse de la roue, constitue l’un des piliers d’un point de rosée stable. Ces trois éléments sont dimensionnés pour fonctionner en synergie.

Une boucle de régulation qui dérive constitue un risque insidieux : si la température de régénération est instable, le point de rosée varie et les conditions de votre ligne de batteries peuvent sortir des spécifications (±3°C d’humidité) alors qu’une tolérance de ±1°C est exigée. C’est pourquoi les ingénieurs de Koven Air associent une régulation PID et SCR de haute précision à des sondes PT100 de qualité industrielle. Contrairement à un contacteur marche/arrêt, la modulation de puissance permet de maintenir la consigne à ± 0,5°C pour une salle sèche de classe ISO et les applications de pointe. La régulation ne reste toutefois qu’un élément de l’équation, avec le débit d’air et la vitesse du rotor.

Référence : NIST — métrologie des sondes de température (traçabilité PT100)

Gamme de déshumidificateurs rotatifs à adsorption Koven : configuration et sélection

Il n’existe pas de « meilleur » déshumidificateur à adsorption dans l’absolu, mais seulement un modèle adapté à votre charge d’humidité, au point de rosée requis et à votre application. Plutôt que de vous vendre un appareil choisi dans une liste, nous concevons des solutions couvrant différentes capacités, en associant le média de roue, le type de réchauffeur et le niveau de régulation les mieux adaptés à l’application. Utilisez la matrice de décision pour déterminer votre cas, puis envoyez-nous les informations sur le local et la charge afin d’obtenir un devis précis.

Classe de capacité Débit d’air de process typique* Média de la roue Source de chaleur pour la régénération Applications adaptées
Compact ~300–1 000 m³/h Gel de silice HTS Électrique Laboratoires, petites réserves, enceintes d’équipements
Intermédiaire — général ~1 000–5 000 m³/h HTS / HTX Électrique ou vapeur Ateliers, halls de conditionnement, stockage de semences et de céréales
Intermédiaire — précision ~1 000–5 000 m³/h Composite HTM Électrique + PID/PT100 Locaux pharmaceutiques, optique, électronique
Grande capacité ~5 000–20 000 m³/h HTS / HTM Vapeur / gaz / électrique Entrepôts, sas de chambres froides, arenas
Système pour salle sèche Dimensionné selon la charge Composite HTM, plusieurs étapes Régulation par étapes + SCR Salles sèches pour batteries au lithium (≤−40°C dp)
Intégration sur mesure à une centrale de traitement d’air Dimensionné selon la charge Sélection selon l’application Avec batteries en amont et en aval Traitement de l’air de process clé en main
Gamme de déshumidificateurs rotatifs à adsorption Koven : configuration et sélection
Dimensionnement précis

-Classes de débit d’air -Ces classes courantes dans le secteur indiquent l’orientation (pour cette série d’appareils, elles couvrent environ 175 – 11 800 CFM). Nous dimensionnons plutôt chaque appareil en fonction de la charge mesurée et du point de rosée souhaité.

Avant de demander un dimensionnement

Nous avons besoin de trois valeurs : le volume du local (ou le débit d’air de process) ; les conditions ambiantes dans le pire des cas ; et le point de rosée ou l’humidité relative requis. Nos ingénieurs commerciaux s’en servent pour calculer la charge d’humidité, vérifier le dimensionnement selon le point de rosée, puis établir un prix. Ce service est proposé gratuitement dans le cadre de notre service de devis sur ce site, comme indiqué plus haut.

Une erreur coûteuse consiste à choisir un appareil d’après les dimensions du caisson plutôt qu’en fonction de son usage. Un appareil surdimensionné gaspille du capital et de l’énergie ; un appareil sous-dimensionné ne répond pas aux besoins du local à −40°C. Les ingénieurs de Koven Air configurent le rotor dessiccant, le média et le niveau de régulation en fonction de la charge mesurée, et non d’un modèle fixe. Il faut donc nous transmettre les paramètres, plutôt que de choisir une référence. Contrairement aux catalogues opaques, nos appareils sont dimensionnés avec précision pour chaque application dans 35 pays.

Référence : USPTO US20240019135A1 — configuration de roue multi-secteurs

Déshumidification par adsorption ou par condensation : dans quels cas choisir chaque technologie ?

Entre ces technologies, la question n’est pas de savoir laquelle est la meilleure, mais où vous vous situez sur l’échelle de l’humidité relative. Les appareils frigorifiques sont efficaces avec un air chaud et humide et conviennent à la climatisation de confort. Les roues dessiccantes prennent le relais à faible humidité, là où les systèmes frigorifiques ne peuvent pas fonctionner physiquement. La réponse technique tient au point de bascule, que ces valeurs précisent au lieu de se limiter à une appréciation « élevée / moyenne / faible ».

Déshumidification par adsorption ou par condensation
Critère Déshumidificateur frigorifique (à compresseur) Déshumidificateur rotatif à adsorption
Limite basse pratique Difficultés sous ~15°C ; se couvre de glace lorsqu’il vise une faible humidité relative Fonctionne jusqu’à 0°C et en dessous ; aucun seuil de congélation
Point de rosée atteignable Généralement jusqu’à ~5–10°C dp +5°C à moins de −60°C selon le média et le système
Plage d’humidité adaptée Air chaud, >50 % HR, plage de confort Faible humidité, <40% HR, procédé de séchage poussé
Profil énergétique Efficace avec un air chaud et humide La chaleur de régénération représente le principal coût ; dimensionnez-la au plus juste
Effet sur l’air soufflé Refroidit et assèche l’air Réchauffe l’air (chaleur de sorption) ; souvent associé à un refroidissement
Caractéristiques de maintenance Le compresseur est la pièce d’usure Peu de pièces mobiles ; durée de vie de la roue de 15–30 ans avec un air d’admission propre
Choix adapté lorsque Climatisation de confort, piscines couvertes, sous-sols chauds Salles sèches, chambres froides, industrie pharmaceutique, électronique, fonctionnement en hiver

La décision d’achat tient aussi à la fiabilité sur le terrain. Aucun fabricant établi d’envergure n’est à l’abri de défaillances réelles : des utilisateurs de systèmes à adsorption rapportent sur des forums spécialisés en CVC « des fils brûlés, des fusibles moteur grillés ou des arrêts dus à des défauts de faible réchauffage sur certains appareils ». Une roue dessiccante comporte toutefois peu de pièces mobiles. Si les roues dessiccantes dépassent leur durée de vie prévue de plus de 20 ans, c’est principalement grâce à un air d’admission propre et à une bonne préfiltration.

Penser qu’un seul déshumidificateur convient à tous les espaces est une erreur coûteuse. Choisissez un appareil frigorifique pour une salle sèche à −30°C et il ne fonctionnera plus lorsque l’humidité relative dépassera 30 %. Le choix entre ces technologies dépend du point de bascule : les appareils frigorifiques prennent l’avantage au-dessus de 50 % HR, tandis que les déshumidificateurs à adsorption dominent sous 40 % HR. Les ingénieurs de Koven Air dimensionnent l’installation en fonction de l’application. Au lieu d’une brochure générique, nos appareils sont conçus spécifiquement pour une salle sèche ou une déshumidification à basse température, conformément aux normes du marché d’exportation visé.

Référence : département de l’Énergie des États-Unis — technologies de déshumidification

Applications : salles sèches pour batteries au lithium, industrie pharmaceutique, entrepôts et chambres froides

On mesure facilement l’intérêt d’un déshumidificateur à adsorption à roue en pensant aux locaux qui ne peuvent tout simplement pas fonctionner sans lui. Depuis 2007, les équipements Koven Air sont en service sur plus de 35 marchés d’exportation, notamment dans des usines de batteries au lithium, des salles propres pharmaceutiques, des usines de fabrication de puces, des silos à semences et à céréales, des sas de chambres froides, des gymnases, des bibliothèques et des centres de données. C’est le point de rosée visé, et non le secteur d’activité, qui détermine les spécifications.

Application
Pourquoi l’humidité pose problème
Cible habituelle
Type de roue adapté
Salle sèche pour batteries au lithium
Le lithium réagit à l’humidité de l’air, ce qui réduit la durée de vie et la sécurité des cellules
Point de rosée de −40 à −70°C selon l’étape du procédé ; souvent <1% HR
Composite HTM, plusieurs étapes
Industrie pharmaceutique et BPF
Les principes actifs hygroscopiques s’agglomèrent ; la qualité des comprimés et des gélules varie
~10 % HR, ±2 % HR ; point de rosée proche de −11°C à 21°C
HTX / HTM
Semi-conducteurs et électronique
La résine photosensible et les circuits imprimés absorbent des traces d’humidité → défauts
Humidité relative basse et étroitement régulée
Composite HTM
Optique et revêtements
L’adhérence du revêtement échoue au-delà d’un seuil d’humidité
≤20 % HR
Tamis moléculaire / HTM
Entreposage et emballage
Agglomération, formation de grumeaux et corrosion des marchandises stockées
35–50 % HR
Gel de silice HTS
Sas de chambres froides
Givre et brouillard sur les caisses et les sols à proximité des équipements frigorifiques
Point de rosée bas pour éviter la condensation
HTS / HTM
Semences, céréales et produits alimentaires
Moisissures, perte de pouvoir germinatif et détérioration
Humidité relative basse régulée
Gel de silice HTS
Archives, bibliothèques et musées
Corrosion des contacts et moisissures sur le papier
~35 % HR
Gel de silice HTS
Centres de données et équipements
Condensation et corrosion des composants électroniques
Humidité relative modérée et stable
Gel de silice HTS

Un projet réel à −50°C de point de rosée

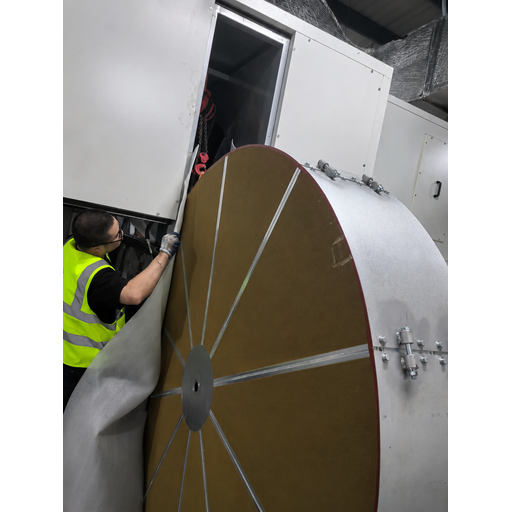
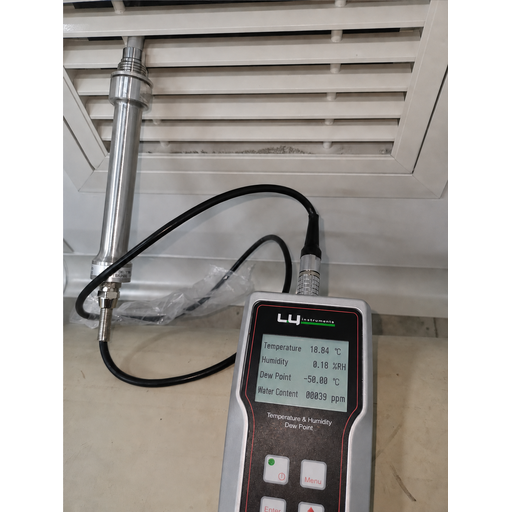
Aucune de ces cibles les plus basses n’est théorique pour nous. Un équipement Koven est déjà en service à un point de rosée de −50°C dans le cadre d’un projet documenté pour la production de batteries au lithium, avec quatre photos du site archivées dans notre dossier d’ingénierie. Nous le mentionnons ici non pour en faire un argument publicitaire, mais pour décrire précisément ce que nous avons constaté sur le terrain à ce point de rosée : un ensemble de roues à tamis moléculaire composite à plusieurs étages, configuré avec le niveau de régulation et de réchauffage imposé par le procédé. Si votre cible est inférieure à −50°C, nous vous indiquerons ce que cela implique et si une configuration à plusieurs étages est nécessaire.

~40%
des coûts d’exploitation d’un système à dessiccant proviennent de la régénération thermique — le principal levier du coût total de possession, que permet de maîtriser un dimensionnement adapté.
Analyse du secteur, étude de marché sur les déshumidificateurs à adsorption. Estimation du coût total de possession, et non garantie propre à Koven.

Ingénierie et qualité : dans l’usine de Koven Air

Un déshumidificateur pour salle sèche fabriqué à l’étranger sera-t-il à la hauteur, ou la qualité et l’assistance partiront-elles avec le navire ? Il s’agit de votre site de production, pas d’un slogan. Koven Air est un fabricant disposant d’un site de 20 000 m² consacré à l’ingénierie, à la fabrication, aux essais et à la production, avec 18 processus standardisés, 23 postes de machines CNC de précision pour la tôlerie, 36 points de contrôle qualité en cours de fabrication, des essais en charge de 24 heures et un laboratoire ultramoderne d’essais pour groupes d’eau glacée et pompes à chaleur. Tous ces éléments sont essentiels pour garantir que l’entraînement de la roue, l’ensemble de résistances chauffantes et la boucle de régulation restent conformes aux spécifications, longtemps après le déchargement de l’équipement du conteneur.

36 inspections

contrôles en cours de fabrication par unité

Vieillissement de 24 h

essai à pleine charge avant expédition

Laboratoire d’essais

vérification des groupes d’eau glacée et pompes à chaleur

18 processus

ligne de production standardisée

Depuis 2007

35 marchés d’exportation
« Chaque unité passe un essai de vieillissement de 24 heures en charge avant l’expédition. Nous préférons qu’un relais de chauffage ou un roulement d’entraînement de roue tombe en panne dans notre usine plutôt que dans la salle sèche d’un client trois mois plus tard. Cet essai a détecté des problèmes qui auraient échappé à une inspection visuelle. »
Équipe du contrôle qualité, Koven Air
En matière de certification, nous privilégions également la transparence et l’honnêteté. Nous ne vous submergerons pas d’une liste de certifications impossible à vérifier ; nous concevons plutôt nos équipements selon les normes de chacun de vos marchés cibles : UL/NRTL pour l’Amérique du Nord et CE pour l’Union européenne. Notre équipe d’ingénierie vérifiera les certifications précises dont vous avez besoin lorsqu’elle définira les spécifications avec vous. Cette approche ouverte et transparente s’applique aussi à l’ensemble du processus d’approvisionnement et d’acquisition de nos équipements pour salles sèches.
Ce qui compromet vraiment un approvisionnement à l’étranger, ce n’est pas le prix : c’est un équipement qui fonctionne en salle d’exposition, puis échoue dans le procédé six mois plus tard. Avec un essai de vieillissement documenté et 36 inspections dans 35 pays avant l’expédition de nos produits, la véritable différence tient à la vérification, pas à un slogan accrocheur ; nombre de fournisseurs renoncent à l’essai de rodage pour réduire les coûts. Grâce à notre fabrication de précision et aux certifications adaptées à chaque marché, l’usine assume le risque lié à l’application, pas vous.
Référence : NIST — traçabilité des mesures et qualité

Spécifications et achat : dimensionnement, délai, facteurs de prix et service après-vente

Acheter un équipement à dessiccant à l’étranger suscite des inquiétudes qui dépassent largement le prix affiché : équipements annexes de chauffage et de refroidissement non compris dans le devis, retards imminents du calendrier de production et assistance qui disparaît après le paiement. Nous répondons à ces inquiétudes en précisant explicitement ce qui est réellement inclus dans le prix et dans le produit après l’achat — et ce qui ne l’est pas — au lieu de fournir un prix indicatif qui reste vague sans connaître vos conditions d’exploitation.

Ce que comprend l’assistance

La phase de conception bénéficie de la validation précise des paramètres et d’une analyse approfondie de la charge d’humidité.

Chaque unité est rigoureusement testée avant expédition, avec une assistance complète sur site pour l’installation, la mise en service et le réglage précis.

Conseils techniques tout au long de la durée de vie de l’équipement, assistance accélérée pendant la période de garantie et formation professionnelle régulière de vos techniciens de maintenance et ingénieurs d’usine.

Demander une estimation des coûts

Facteurs de prix d’un déshumidificateur à adsorption à roue

Point de rosée visé

Pour atteindre un point de rosée plus bas, il faut un média à tamis moléculaire ou composite et davantage d’énergie de régénération — c’est le principal facteur de coût.

Débit d’air et capacité du procédé

Un débit plus élevé en m³/h nécessite une roue, un chauffage et un ensemble ventilateur plus grands.

Niveau de régulation

La régulation SCR/multipoint à ±0,5°C coûte plus cher qu’un fonctionnement marche/arrêt à ±3–5°C.

Source de chaleur pour la régénération

Chauffage électrique, vapeur ou gaz, et disponibilité éventuelle de chaleur fatale sur site.

Intégration au système

Le prérefroidissement, le post-refroidissement et l’intégration à une centrale de traitement d’air ajoutent des modules.

Certification et destination

Exigences de certification et de documentation propres au marché.

La régénération est le levier qui maîtrise les coûts énergétiques, mais son utilisation efficace exige un dimensionnement correct de l’équipement. Des études de cas dans le secteur montrent qu’un dimensionnement précis d’un équipement à dessiccant peut réduire la consommation d’énergie d’environ 30 % ; en outre, une régénération à deux étages — qui élimine la majeure partie de l’humidité au moyen de chaleur à basse température ou de chaleur fatale, puis applique une légère finition à haute température — réduit fortement la consommation totale d’énergie. C’est pourquoi le calcul de la charge d’humidité avant la vente nous permet de dimensionner le chauffage.

Ce qui surprend souvent les acheteurs, ce sont les équipements accessoires omis du devis — un chauffage d’appoint ou un post-refroidisseur — qui font rapidement grimper le coût total d’une roue à dessiccant pourtant peu chère et s’ajoutent au coût de régénération, lequel peut représenter près de 40 % des dépenses d’exploitation totales. Comme nos ingénieurs d’application communiquent clairement tous les facteurs qui déterminent le coût réel dès le départ, notre devis reflète fidèlement les spécificités de votre procédé plutôt qu’un prix d’appel superficiel qui ne tient pas compte des compromis nécessaires. Pour chaque unité que nous fabriquons, nous établissons le prix de production en fonction du point de rosée visé, du débit d’air et des spécifications de régulation, y compris des exigences de conformité propres à chaque marché.

Référence : USPTO US20160199778A1 — paramètres de conception des systèmes à dessiccant

FAQ : choix d’un déshumidificateur à adsorption à roue

Le principe de fonctionnement d’un déshumidificateur à adsorption à roue consiste à faire passer l’air humide du procédé sur une roue alvéolaire à rotation lente, recouverte d’un matériau adsorbant hygroscopique comme le gel de silice ou un tamis moléculaire ; cet adsorbant attire et capture la vapeur d’eau présente dans l’air. Simultanément, une autre partie de la roue traverse une chambre où un flux d’air chaud la réactive et désorbe l’humidité capturée. Une fois régénéré, le média de la roue est prêt à adsorber de nouveau l’humidité de l’air du procédé, ce qui permet au cycle de déshumidification de se poursuivre. Comme les déshumidificateurs à adsorption n’ont pas besoin de refroidir l’air jusqu’à la température de condensation, ils peuvent fonctionner efficacement à des températures inférieures à la limite de congélation des systèmes à fluide frigorigène.
Cela dépend du média de la roue et de la conception du système. Une roue classique au gel de silice atteint un point de rosée de +5 à −20°C ; les roues au gel de silice haute performance ou à tamis moléculaire atteignent −20 à −60°C ; une roue composite à tamis moléculaire dans un système optimisé à plusieurs étages permet de descendre sous −60°C. Dans les salles sèches pour batteries au lithium, on atteint réellement près de −70°C selon l’étape du procédé.
Aucun n’est intrinsèquement meilleur : chacun est adapté à des plages différentes. Les équipements frigorifiques sont plus efficaces dans des conditions chaudes et humides, comme pour le confort thermique. Une roue dessiccante est préférable sous environ 40 % HR, ou à moins d’environ 15C, lorsque la batterie froide givre et cesse de fonctionner. Sous environ 5C de point de rosée, la roue dessiccante est de fait la seule solution viable.
Deux compromis sont inévitables et doivent être reconnus. Premièrement, la régénération utilise de la chaleur : les coûts d’exploitation correspondent donc en grande partie au coût de cette chaleur de réactivation, soit environ 40 % des coûts d’exploitation, même si une sélection soignée et la régénération par chaleur fatale peuvent fortement les réduire. Deuxièmement, l’air qui sort de la roue dessiccante est plus chaud que l’air qui y entre ; c’est pourquoi les systèmes de séchage poussé comprennent presque toujours un refroidissement en aval pour atteindre votre consigne. Ni l’un ni l’autre ne constitue un « défaut » : ce sont des facteurs de conception dont un fournisseur expérimenté tient compte.
Alimentée en air propre et bien filtré, une roue dessiccante dure généralement de 15 à 30 ans. Les principales causes de défaillance sont l’obstruction de la surface poreuse du média par la poussière et la corrosion dans certains environnements chimiques, d’où la nécessité d’une filtration.
Le choix dépend du point de rosée visé. Le gel de silice est généralement choisi pour les applications courantes ou lorsqu’un niveau d’humidité modérément bas est requis. Un tamis moléculaire ou un composite à tamis moléculaire est prescrit lorsqu’un point de rosée plus bas (inférieur à environ −40°C, ou une humidité relative inférieure à 10 %) est nécessaire, car sa structure à pores plus petits continue d’adsorber l’humidité longtemps après la saturation des pores du gel de silice.
Une erreur fréquente dans ces applications consiste à considérer le déshumidificateur à adsorption comme un produit standard : un mauvais choix de média ou un niveau de régulation imprécis empêchera d’atteindre la cible, souvent −40°C. L’équipe de Koven Air ajuste soigneusement le média, le niveau de régénération et la régulation en fonction de votre objectif réel, et non d’un chiffre sur une fiche technique ; Koven Air assume ce risque lié à l’application sur des marchés répartis dans plus de 35 pays. Pour chaque procédé, la conception de notre déshumidificateur respecte les normes du marché concerné et ne se limite pas à les afficher ; l’équipement est ensuite testé avec précision dans notre laboratoire. Demandez un devis fondé sur les exigences de votre procédé, et non sur un prix tiré d’une grille.